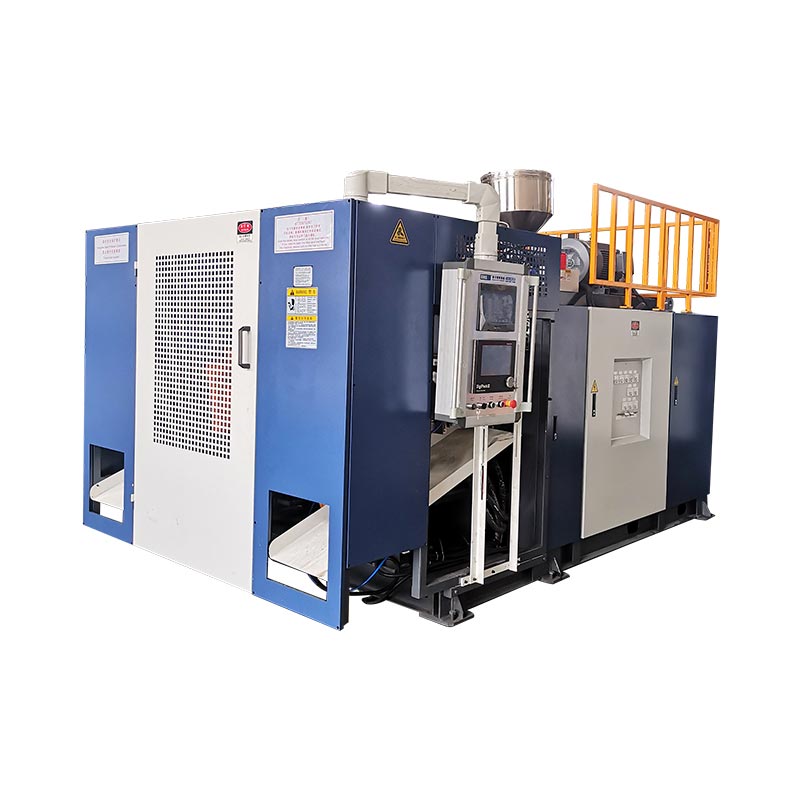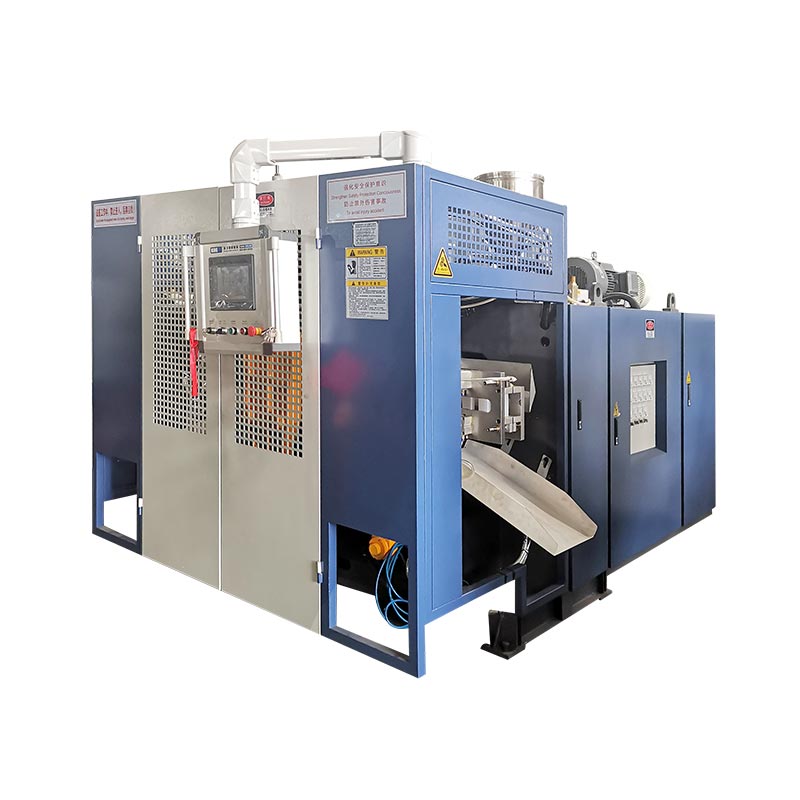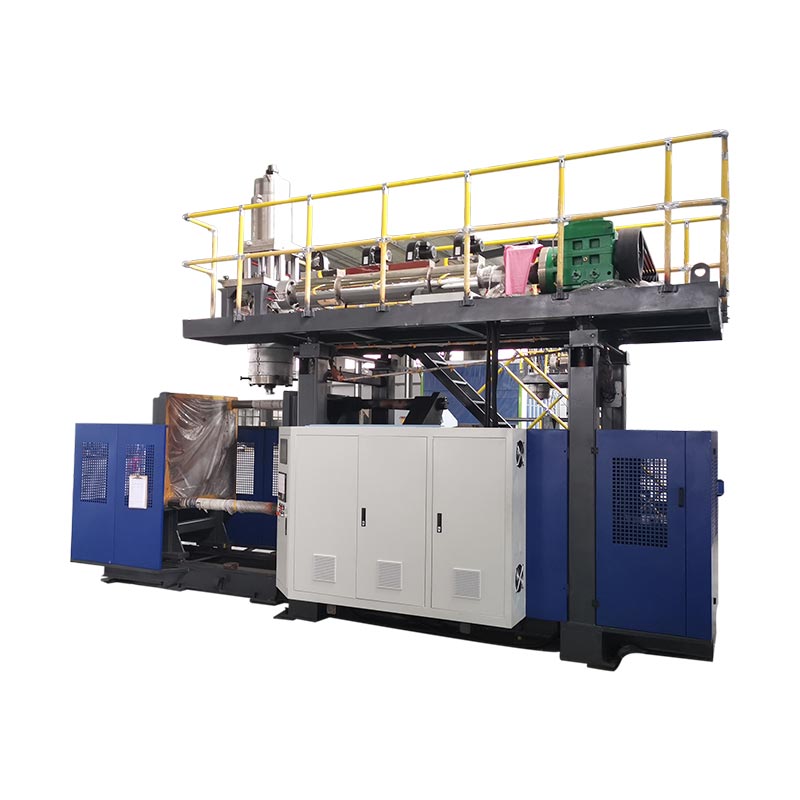
একটি স্বয়ংক্রিয় ব্লো মোল্ডিং মেশিন চয়ন করুন যেটি পণ্যটি সরবরাহ করতে হবে এবং মোল্ডিংয়ের পরে অন্তর্ভুক্ত অপারেশনগুলি - উদ্ধৃতিতে "স্বয়ংক্রিয়" শব্দ দ্বারা নয়। এক্সট্রুশন ব্লো ছাঁচনির্মাণের জন্য, রজন, টুলিং, টেক-আউট, ট্রিমিং, পরিদর্শন এবং একটি উত্পাদন ব্যবস্থা হিসাবে স্থানান্তর নির্দিষ্ট করুন। আমরা চূড়ান্ত ডিসচার্জ পয়েন্টে গৃহীত পাত্রের বিরুদ্ধে কনফিগারেশন অনুমোদন করার পরামর্শ দিই, একটি ক্যাটালগ ড্রাই-সাইকেল চিত্র নয়।
একটি ছাঁচনির্মাণ মেশিন একটি স্বয়ংক্রিয় চক্র চালাতে পারে যখন লোকেরা এখনও ফ্ল্যাশ সরিয়ে দেয়, বোতল চেক করে বা কার্টন ভর্তি করে। এটি একটি ছোট, পরিবর্তনশীল পণ্য পরিসরের জন্য সঠিক ব্যবস্থা হতে পারে। বিনিয়োগের ক্ষেত্রে যদি ধরে নেওয়া হয় যে সেই কাজগুলি অদৃশ্য হয়ে গেছে তা ভুল ব্যবস্থা। দামের তুলনা করার আগে সীমানা নির্ধারণ করুন।
আদেশের আগে গুরুত্বপূর্ণ পাঁচটি সিদ্ধান্ত
- অটোমেশন স্তরের তুলনা করার আগে অংশের সাথে ছাঁচনির্মাণ প্রক্রিয়াটি মিলান।
- ম্যানুয়াল থাকে এমন কাজ সহ প্রতিটি স্থানান্তর এবং ফিনিশিং অপারেশনকে সংজ্ঞায়িত করুন।
- ছাঁটাই, পরিদর্শন এবং প্যাকিং ক্ষমতা সহ ছাঁচনির্মাণের হারের ভারসাম্য বজায় রাখুন।
- পরীক্ষা ত্রুটি পুনরুদ্ধার এবং পরিবর্তন, শুধু নিরবচ্ছিন্ন উত্পাদন নয়।
- একই শর্তে গৃহীত কন্টেইনার প্রতি মোট লাইন খরচ তুলনা করুন।
ব্লো ছাঁচনির্মাণে "স্বয়ংক্রিয়" আবরণ কী করে?
"স্বয়ংক্রিয়" বর্ণনা করে কিভাবে অপারেশন নিয়ন্ত্রিত হয়। এটি প্লাস্টিকের অংশ কিভাবে গঠিত হয় তা সনাক্ত করে না। একটি স্বয়ংক্রিয় এক্সট্রুশন ব্লো মোল্ডিং মেশিন এবং একটি পিইটি বোতল ব্লোয়িং মেশিন উভয়ই প্রোগ্রাম করা সিকোয়েন্স চালাতে পারে, তবুও তাদের বিভিন্ন উপাদান প্রস্তুতি, টুলিং এবং ফিনিশিং ব্যবস্থার প্রয়োজন। একটি সম্পূর্ণ স্বয়ংক্রিয় ব্লো মোল্ডিং মেশিনের জন্য অনুসন্ধানকারী একজন ক্রেতাকে প্রথমে প্রক্রিয়া প্রশ্নটি নিষ্পত্তি করা উচিত।
এক্সট্রুশন ব্লো মোল্ডিং-এ, মেশিনটি প্যারিসন নামে একটি গলিত নল তৈরি করে। ছাঁচটি সেই নলটিকে ধরে নেয় এবং বাতাস ফাঁপা অংশটি গঠন করে। PET প্রসারিত ঘা ছাঁচনির্মাণ একটি preform যে প্রসারিত এবং স্ফীত হয় ব্যবহার করে. এই বিভিন্ন প্রারম্ভিক ফর্মগুলি ব্যাখ্যা করে যে কেন একটি পিইটি প্রিফর্ম-লোডিং গাইড একটি HDPE ডিটারজেন্ট বোতল লাইনের জন্য একটি সম্পূর্ণ ক্রয় নির্দেশিকা নয়।
| সিদ্ধান্ত | এক্সট্রুশন ঘা ছাঁচনির্মাণ | PET প্রসারিত ঘা ছাঁচনির্মাণ |
|---|---|---|
| শুরুর ফর্ম | বহিষ্কৃত গলিত প্যারিসন | PET preform |
| সাধারণ ক্রয় প্রসঙ্গ | এইচডিপিই বোতল, চালিত পাত্র এবং শিল্প ফাঁপা অংশ | preforms থেকে তৈরি পরিষ্কার পানীয় বোতল |
| অটোমেশন প্রশ্ন | পার্ট রিলিজ, ফ্ল্যাশ রিমুভাল, ট্রিমিং, টেস্টিং এবং ট্রান্সফার | প্রিফর্ম হ্যান্ডলিং, হিটিং/স্ট্রেচ-ব্লোয়িং সিকোয়েন্স এবং বোতল ট্রান্সফার |
প্রসেস রেফারেন্স:কিংগলের ব্লো মোল্ডিং মেশিন গাইড. পণ্য জ্যামিতি এবং রজন গ্রেড চূড়ান্ত প্রক্রিয়া পছন্দ নির্ধারণ করে।
মেশিন, সেল এবং লাইন আলাদা করুন
একটি মেশিন-স্তরের স্বয়ংক্রিয় চক্র সম্মত ছাঁচনির্মাণ ক্রমকে কভার করে। একটি স্বয়ংক্রিয় সেল সেই মেশিনের চারপাশে সংজ্ঞায়িত হ্যান্ডলিং বা ফিনিশিং যোগ করে। একটি উত্পাদন লাইন একটি সম্মত স্বীকৃত পণ্য সীমানার মাধ্যমে ধারাবাহিক অপারেশনগুলিকে সংযুক্ত করে। প্যাকিং সেই সীমানার মধ্যে হতে পারে, অথবা এটি একটি পৃথক কারখানার অপারেশন হতে পারে।
এইগুলি দরকারী ক্রয় পার্থক্য, একটি প্রতিশ্রুতি নয় যে প্রতিটি সরবরাহকারী একই পরিভাষা ব্যবহার করে। স্পেসিফিকেশনে প্রকৃত ক্রিয়াকলাপগুলি রাখুন। একটি সরঞ্জাম তালিকা ছাড়াই "সম্পূর্ণ স্বয়ংক্রিয়" বিভিন্ন ব্যাখ্যার জন্য খুব বেশি জায়গা ছেড়ে দেয়।
আমরা একটি বিস্তৃত লেবেলের উপর "স্বয়ংক্রিয় ছাঁচনির্মাণ, ওরিয়েন্টেড টেক-আউট, ডিফ্ল্যাশিং এবং লিক-টেস্টেড ডিসচার্জ" এর মতো একটি নির্দিষ্ট বর্ণনার পক্ষে। এটি ক্রেতাকে বলে যে সমাপ্ত পণ্যটি কোথায় প্রদর্শিত হবে এবং এখনও কী মনোযোগ প্রয়োজন। উপাদান পুনরায় পূরণ, নমুনা, স্ক্র্যাপ হ্যান্ডলিং এবং শক্ত কাগজের পরিবর্তনের জন্যও মালিকদের প্রয়োজন, এমনকি যখন স্বাভাবিক ছাঁচনির্মাণ ক্রম পুনরাবৃত্তিমূলক ম্যানুয়াল হ্যান্ডলিং ছাড়াই চলে।
একইভাবে, স্বয়ংক্রিয় নিয়ন্ত্রণ একটি অল-ইলেকট্রিক ড্রাইভের মতো নয়। ড্রাইভের ধরন, স্টেশন বিন্যাস, হেড কাউন্ট এবং অটোমেশন স্কোপ আলাদা পছন্দ। প্রতিটিকে একটি প্রিমিয়াম স্পেসিফিকেশন হিসাবে বিবেচনা করার পরিবর্তে কাজের বিপরীতে পর্যালোচনা করুন।
অংশ এবং উত্পাদন সময়সূচী দিয়ে শুরু করুন
একটি বোতলের নামমাত্র ভলিউম তার উৎপাদন লাইন নির্দিষ্ট করার জন্য যথেষ্ট নয়। একটি সরু বৃত্তাকার বোতল এবং একটি প্রশস্ত হ্যান্ডেল করা পাত্র একই তরল ভলিউম বহন করতে পারে তবে বিভিন্ন ছাঁচ, টেক-আউট টুলিং এবং সমর্থন প্রয়োজন। লাইনটিকে অবশ্যই প্রকৃত বাহ্যিক আকৃতি পরিচালনা করতে হবে, একটি বিমূর্ত "2 L পণ্য" নয়।
স্রাবের সময় প্রত্যাশিত অংশ অঙ্কন এবং সমাপ্ত অবস্থা দিয়ে শুরু করুন। নেক ফিনিশ, হ্যান্ডেল খোলা, শরীরের মাত্রা, লক্ষ্য ওজন এবং গুরুত্বপূর্ণ মানের প্রয়োজনীয়তা রেকর্ড করুন। সঠিক রজন গ্রেড, রঙ প্যাকেজ এবং সম্মত পুনর্ব্যবহৃত বা রিগ্রিন্ড শর্ত নিশ্চিত করুন। এই বিবরণগুলি একটি প্রস্তাবিত ট্রায়ালকে উদ্দেশ্যমূলক কাজের সাথে প্রাসঙ্গিক করে তোলে।
একটি উত্পাদন প্রয়োজনীয়তা মধ্যে বিক্রয় পরিকল্পনা অনুবাদ
শিফটের সংখ্যা, ব্যাচের আকার এবং পরিবর্তনের ফ্রিকোয়েন্সি সহ প্রতি শিফটে গৃহীত পাত্রের সংজ্ঞা দিন। বেশীরভাগ অর্ডারের জন্য অল্প রান এবং ব্যাপক টুলিং পরিবর্তনের প্রয়োজন হলে ঘন্টায় উচ্চ হার কম কার্যকর। একটি ধীর কিন্তু সহজে পরিবর্তনযোগ্য সেল সেই উৎপাদন মিশ্রণের সাথে আরও ভালোভাবে ফিট হতে পারে। একা সর্বোচ্চ ক্যাটালগ আউটপুট থেকে উভয়ই উপসংহারে পৌঁছানো যায় না।
পণ্য পরিবারের তালিকা, শুধুমাত্র প্রথম লঞ্চ বোতল না. সবচেয়ে প্রশস্ত অংশ, সবচেয়ে ভারী অংশ এবং সবচেয়ে কঠিন অংশটি ধরা বা ছাঁটা শনাক্ত করুন। এই বিভিন্ন SKU হতে পারে. তারপরে সিদ্ধান্ত নিন কোন পণ্যগুলিকে প্রাথমিক বিল্ডে চালাতে হবে এবং যেগুলির জন্য ভবিষ্যতের টুলিং বা পৃথক সরঞ্জাম প্রয়োজন৷
- পরীক্ষার নিবন্ধ হিমায়িত করুন:অঙ্কন সংশোধন, রজন, সমাপ্ত ওজন এবং প্রয়োজনীয় পরীক্ষা।
- ডেলিভারি শর্ত সেট করুন:ছাঁটা, পরিদর্শন, ভিত্তিক, গণনা বা প্যাক করা।
- সময়সূচী সংজ্ঞায়িত করুন:প্রতি শিফটে ভালো কন্টেইনার, কাজের সময় এবং পরিকল্পিত SKU পরিবর্তন।
- টুলিং পরিবার পরীক্ষা করুন:ছাঁচ, মাথার পিচ, গ্রিপিং ফিক্সচার, বাসা ছাঁটাই এবং পরীক্ষা সিল।
- সেল খাম অনুমোদন করুন:ইউটিলিটি, গার্ডিং, পরিষেবা অ্যাক্সেস এবং পণ্য প্রবাহ।
স্টেশন গণনা, ডাই আউটলেট এবং গহ্বর পৃথক পর্যালোচনা প্রয়োজন. দুটি স্টেশন মানে দুটি আউটলেট নয়। একটি মাল্টি-হেড ব্লো মোল্ডিং মেশিন প্রতিটি বোতলের আকার আউটলেট ব্যবধানের সাথে সামঞ্জস্যপূর্ণ করে না। একটি মাল্টিলেয়ার হেড প্রাচীর নির্মাণ বর্ণনা করে, প্রতি ইভেন্টে সমাপ্ত পাত্রের সংখ্যা নয়।
কিংগলেরমাল্টি-হেড বনাম মাল্টি-গহ্বর গাইডএই কনফিগারেশন পার্থক্য ব্যাখ্যা করে। অটোমেশন লেআউট ঠিক করার আগে সেই পর্যালোচনাটি ব্যবহার করুন। একবার গহ্বরের বিন্যাস স্থির হয়ে গেলে, টেক-আউট এবং ফিনিশিং সরঞ্জামগুলি স্থানান্তর এবং গুণমান যাচাইয়ের মাধ্যমে প্রতিটি অবস্থান সংরক্ষণ করতে হবে।
সবচেয়ে দরকারী অনুসন্ধান তাই একটি অঙ্কন, উপাদান স্পেসিফিকেশন, উত্পাদন সময়সূচী এবং গুণমান সংজ্ঞা অন্তর্ভুক্ত. একটি HDPE বোতল উত্পাদন লাইনের জন্য, সেই ইনপুটগুলি ছাড়া একটি "স্বয়ংক্রিয় প্লাস্টিকের বোতল তৈরির মেশিন" এর জন্য অনুরোধ সঠিক লাইনের সুযোগ স্থাপন করতে পারে না।
পণ্যের গুণমান সেট করে এমন মেশিন সিস্টেমগুলি পরীক্ষা করুন
ডাউনস্ট্রিম অটোমেশন একটি অস্থির প্যারিসন, একটি অনুপযুক্ত পিঞ্চ-অফ বা এমন একটি অংশ মেরামত করতে পারে না যা মোল্ডটিকে পরিচালনা করার জন্য খুব নরম রাখে। স্থানান্তর পদ্ধতি পুনরাবৃত্তিযোগ্য ফলাফল প্রদান করার আগে ছাঁচনির্মাণ প্রক্রিয়াটি অবশ্যই একটি পুনরাবৃত্তিযোগ্য নিবন্ধ তৈরি করবে। অন্যথায়, রোবট অসামঞ্জস্যপূর্ণ অংশ সরানোর একটি সুনির্দিষ্ট উপায় হয়ে ওঠে।
ব্লো মোল্ডিং মেশিনের গুরুত্বপূর্ণ অংশগুলির মধ্যে রয়েছে এক্সট্রুডার, ডাই হেড, ক্ল্যাম্পিং ইউনিট, ব্লো সিস্টেম, কুলিং সার্কিট এবং নিয়ন্ত্রণ। শুধুমাত্র উপাদানের নাম বেছে নেওয়ার পরিবর্তে অনুমোদিত অংশে তাদের অবদান পর্যালোচনা করুন। একটি স্বীকৃত PLC ব্র্যান্ড, উদাহরণস্বরূপ, সরবরাহকৃত রেসিপি ফাংশন বা নিম্নধারার যোগাযোগ স্থাপন করে না।
| সিস্টেম | কি পর্যালোচনা করতে হবে | আবেদনের প্রমাণ |
|---|---|---|
| এক্সট্রুশন এবং ডাই মাথা | রজন উপযুক্ততা, গ্রস প্যারিসন চাহিদা এবং আউটলেট ব্যালেন্স | উত্পাদন নমুনা এবং চিহ্নিত উপাদান শর্ত |
| প্যারিসন নিয়ন্ত্রণ | অংশের সমালোচনামূলক অবস্থানে প্রাচীর বিতরণ | অবস্থান-নির্দিষ্ট পরিমাপ এবং সংরক্ষিত রেসিপি |
| ছাঁচ এবং clamping | টুলিং ফিট, চিমটি বন্ধ এবং মুক্তি ছাড়পত্র | অনুমোদিত অঙ্কন এবং ঢালাই অংশ পরিদর্শন |
| কুলিং এবং হ্যান্ডলিং | পরিকল্পিত রিলিজ এবং গ্রিপ পয়েন্টে অংশ অনমনীয়তা | প্রকৃত অংশ সঙ্গে ট্রায়াল স্থানান্তর |
| নিয়ন্ত্রণ করে | সিকোয়েন্স, অ্যালার্ম, রেসিপি স্কোপ এবং ডাউনস্ট্রিম সিগন্যাল | ফাংশন প্রদর্শন এবং ইন্টারফেস তালিকা |
একটি কংক্রিট রেফারেন্স: Kinggle's 2 L একক-স্টেশন মেশিন
দKGB2L পণ্য পাতাসর্বাধিক 2 L এর ধারক ক্ষমতা, একটি 50 মিমি স্ক্রু, 30 kg/h HDPE গলানোর ক্ষমতা এবং সর্বাধিক 360 × 380 মিমি ছাঁচের আকার তালিকাভুক্ত করে। এটি 100 মিলি-1 এল পরিসরে ছোট বোতলগুলির জন্য দুই-, তিন- এবং চার-আউটলেট কনফিগারেশনের বর্ণনা দেয়। এই মানগুলি একটি প্রস্তাবিত কাজের পর্দায় সাহায্য করে; তারা একটি টুলিং পর্যালোচনা প্রতিস্থাপন না.
একই পৃষ্ঠা 600 PC/HR কে "আউটপুট(ড্রাই সাইকেল)" হিসাবে লেবেল করে। এটি একটি চিহ্নিত শ্যাম্পুর বোতল, ছাঁচ এবং ফিনিশিং লাইনের গৃহীত আউটপুট নয়। একটি উত্পাদন প্রয়োজন প্রকৃত উপাদান, শীতল সময়, সক্রিয় অবস্থান এবং পরিদর্শন শর্ত প্রয়োজন. শুষ্ক-চক্র এন্ট্রিকে প্রকাশিত গতির রেফারেন্স হিসাবে বিবেচনা করুন।
একটি মাল্টি-আউটলেট প্রস্তাবের জন্য, সম্মিলিত গ্রস প্যারিসন ভরের পাশাপাশি ক্যাভিটি ফিট পরীক্ষা করুন। সমাপ্ত বোতল ওজন এক্সট্রুডার সরবরাহ করে এমন ফ্ল্যাশ বাদ দেয়। আরও আউটলেট এক্সট্রুশন, কুলিং এবং একসাথে ফিনিশিং এর চাহিদা বাড়াতে পারে। মাথার সংখ্যা একা ব্যবহারযোগ্য উৎপাদন হার স্থাপন করতে পারে না।
সম্মত অবস্থার অধীনে সমালোচনামূলক অংশ পরিমাপ এবং স্থানান্তর আচরণ স্থিতিশীল হওয়ার পরেই আমরা ছাঁচনির্মাণ ব্যবস্থাটি অনুমোদন করব। এই সমস্যাগুলি সমাধান করার আগে একটি পরিবাহক যোগ করা সমস্যাটিকে লাইনের নীচে নিয়ে যায়। প্রাচীর বিতরণের জন্য, ব্যবহার করুনপ্যারিসন প্রোগ্রামিং গাইডপণ্য অঙ্কন বরাবর.
গৃহীত পাত্রে খাওয়ানো থেকে লাইন নির্দিষ্ট করুন
ব্লো মোল্ডিং অটোমেশনের জন্য শক্তিশালী স্পেসিফিকেশন প্রতিটি অপারেশনের মাধ্যমে পণ্যটিকে অনুসরণ করে। এটি বলে যে প্রতিটি মডিউল কী গ্রহণ করে, এটি কী বিতরণ করে এবং পরবর্তী মডিউলের সাথে সংযোগের মালিক কে। এটি একটি সম্মত প্রক্রিয়া সীমানা ছাড়া রোবট, পরিবাহক এবং সেন্সরগুলির একটি দীর্ঘ তালিকার চেয়ে বেশি কার্যকর।
কিঙ্গল প্রকাশিত হয়েছেঅটোমেশন ক্ষমতাডাউনস্ট্রিম ট্রিমিং, পরিদর্শন এবং প্যাকেজিং অন্তর্ভুক্ত। একটি বোতল প্রকল্পের জন্য, সেই ক্ষমতাটিকে একটি সংজ্ঞায়িত সুযোগে অনুবাদ করুন। স্বয়ংক্রিয় ডিফ্ল্যাশিং, নেক ট্রিমিং, লিক টেস্টিং এবং প্যাকিং বিভিন্ন ফাংশন; অন্যের উপস্থিতি থেকে নীরবে অনুমান করা উচিত নয়।
| অপারেশন | মীমাংসার প্রশ্ন | গ্রহণযোগ্যতা চেক |
|---|---|---|
| খাওয়ানো | কে কনভেয়িং, ব্লেন্ডিং এবং ম্যাটেরিয়াল-লেভেল কন্ট্রোল সরবরাহ করে? | অনুমোদিত উপাদান একটি অপরিকল্পিত সরবরাহ বাধা ছাড়াই হপারে পৌঁছে। |
| টেক আউট | কোথায় অংশ আঁকড়ে আছে, এবং কোন অভিযোজন ইউনিট ছেড়ে যায়? | পরীক্ষা নিবন্ধে কোন মিস স্থানান্তর বা অগ্রহণযোগ্য মার্কিং. |
| ডিফ্ল্যাশিং এবং ট্রিমিং | কোন ফ্ল্যাশ এবং ফিনিস বৈশিষ্ট্যগুলি সরানো হয়? | প্রয়োজনীয় প্রান্ত, ঘাড় এবং হাতল খোলা অংশ সংজ্ঞা পূরণ. |
| পরিদর্শন এবং প্রত্যাখ্যান | কোন পরীক্ষাগুলি ইনলাইন, এবং কীভাবে ব্যর্থ অংশগুলি আলাদা করা হয়? | সম্মত চ্যালেঞ্জ নমুনা চিহ্নিত করা হয় এবং সঠিকভাবে রুট করা হয়। |
| পরিবহন এবং প্যাকিং | কোন বোতলের অবস্থা এবং ব্যবস্থা পরবর্তী স্টেশনে পৌঁছাতে হবে? | সম্মত হারে স্থানান্তর, জমাকরণ এবং চূড়ান্ত গণনা কাজ। |
প্রতিটি সীমানা একীকরণের মালিকের নাম দিন। যদি মেশিন সরবরাহকারী টেক-আউট সরবরাহ করে এবং অন্য সরবরাহকারী লিক পরীক্ষক সরবরাহ করে তবে কাউকে এখনও বোতলের অবস্থান, স্থানান্তর উচ্চতা, ব্যবধান এবং নিয়ন্ত্রণ হ্যান্ডশেক অনুমোদন করতে হবে। সামঞ্জস্যপূর্ণ মডিউল কেনা একটি সমন্বিত সেল কেনার মত নয়।
সম্মত হন যে কীভাবে "প্রস্তুত", "আংশিক উপস্থিত", "চক্র সম্পূর্ণ" এবং ত্রুটির শর্তগুলি যেখানে এই সংকেতগুলির প্রয়োজন হয় তা উপস্থাপন করা হয়। কোন নিয়ন্ত্রক স্টপ শুরু করে এবং কোন ইউনিট ইনিশিয়েটিং ফল্ট রিপোর্ট করে তা চিহ্নিত করুন। সঠিক স্থাপত্যটি প্রকল্প-নির্দিষ্ট, তবে দায়িত্বটি অস্পষ্ট থাকতে পারে না।
স্বীকৃত পণ্যের রুট থেকে আলাদাভাবে স্ক্র্যাপ প্রবাহ পরীক্ষা করুন। সরানো ফ্ল্যাশ সংগ্রহ এবং একটি সম্মত স্বভাব প্রয়োজন. পুনঃব্যবহার উপাদান এবং পণ্যের প্রয়োজনীয়তার উপর নির্ভর করে; একটি স্বয়ংক্রিয় গ্রাইন্ডার সংযোগ কোন রিগ্রিন্ড শতাংশ অনুমোদন করে না। উপাদান রেসিপি নিয়ন্ত্রণ রাখুন.
বোতল লিক পরীক্ষার জন্য, পরীক্ষার পদ্ধতি, ফিক্সচার, সিল করার শর্ত এবং সম্মত চ্যালেঞ্জ নমুনাগুলি সংজ্ঞায়িত করুন। একটি পরীক্ষা স্টেশন একটি সবুজ ফলাফল প্রদর্শনের চেয়ে আরও বেশি কিছু করতে হবে। এটির ব্যর্থতাগুলিকে নির্ভরযোগ্যভাবে আলাদা করতে হবে এবং প্রত্যাখ্যানকৃত অংশগুলি ভাল-পণ্য পরিবাহকের কাছে অলক্ষ্যে ফিরে না দিয়ে গণনা রেকর্ড করতে হবে।
স্কোপ অঙ্কন রক্ষণাবেক্ষণ এবং ছাঁচ পরিবর্তন অ্যাক্সেস প্রদর্শন করা উচিত. Kinggle ব্যবহার করুনইউটিলিটি এবং ফ্যাক্টরি-লেআউট গাইডসমস্ত অন্তর্ভুক্ত সহকারীর সাথে শক্তি, বায়ু, জল এবং স্থান সমন্বয় করা।
মোল্ডিং মেশিনের আগে হ্যান্ডঅফ আউটপুট সীমিত করতে পারে
একটি ঘা ছাঁচনির্মাণ উত্পাদন লাইন শুধুমাত্র তার সংযুক্ত ক্রিয়াকলাপ বজায় রাখতে পারে কি প্রদান করে. দ্রুততম মডিউল একটি ধীর ট্রিমার, পরীক্ষক বা প্যাকিং স্টেশনের জন্য অনির্দিষ্টকালের জন্য ক্ষতিপূরণ দিতে পারে না। বাফারগুলি একটি সংক্ষিপ্ত বাধা থেকে পুনরুদ্ধার করার জন্য লাইনকে সময় দেয়; তারা একটি ক্রমাগত ক্ষমতা অমিল অপসারণ না.
প্রথমে প্রতিটি সরঞ্জামের হার একই ভিত্তিতে রাখুন। সংখ্যা মানে কি ছাঁচনির্মাণ ঘটনা, স্থূল অংশ, পরীক্ষিত অংশ বা গৃহীত পাত্র? এটি কি শুধুমাত্র ক্রমাগত চলমান কভার করে, নাকি পুনরায় পূরণ এবং সাধারণ স্টপ অন্তর্ভুক্ত করে? সেই সংজ্ঞাগুলি মেলে তবেই হারের তুলনা করুন।
একটি সুস্পষ্টভাবে অনুমান উত্পাদন ভিত্তি সহ একটি কাজ উদাহরণ
একটি প্রস্তাবিত লাইন বিবেচনা করুন যা ছাঁচনির্মাণ এবং ছাঁটাই করার পরে প্রতি ঘন্টায় 480টি পাত্রে মুক্তি দেয়। ধরে নিন এর এক-পজিশন লিক পরীক্ষকের সম্পূর্ণ লোড, পরীক্ষা, সিদ্ধান্ত এবং আনলোড সিকোয়েন্সের জন্য 8 সেকেন্ডের প্রয়োজন। এর আদর্শ ক্ষমতা 3,600 ÷ 8 = 450 পাত্র প্রতি ঘন্টা। এগুলি পরিকল্পনা অনুমান, পরিমাপ করা কিংগল মেশিনের ফলাফল নয়।
ইনকামিং রেট: 480/h · আদর্শ পরীক্ষক ক্ষমতা: 450/h · সঞ্চয়: 30/h
এমনকি কোন পরীক্ষক স্টপ না থাকলেও, আগত অংশগুলি প্রতি ঘন্টায় 30 কন্টেইনার দ্বারা তার ক্ষমতা অতিক্রম করে। 15টি ব্যবহারযোগ্য অবস্থান সহ একটি বাফার 15 ÷ 30 = 0.5 ঘন্টা বা 30 মিনিটে পূরণ করবে। একটি খালি পরিবাহক দিয়ে লাইন শুরু করা একটি সংক্ষিপ্ত প্রদর্শনকে সন্তোষজনক দেখাতে পারে। ভারসাম্যহীনতা এখনও বিদ্যমান।
এখন একটি সম্পূর্ণ পরীক্ষক স্টপ বিবেচনা করুন। 480/ঘন্টা অনুমিত ইনকামিং হারে, অংশগুলি প্রতি মিনিটে 8 এ পৌঁছায়। একই 15টি ফ্রি পজিশন শুধুমাত্র 15÷8 = 1.875 মিনিট, প্রায় 113 সেকেন্ড, সেই বাফার পূর্ণ হওয়ার আগে প্রদান করে। একটি মন্থর সময় এবং একটি সম্পূর্ণ স্টপ সময় সঞ্চয় হার ভিন্ন হয়.
পজিশনগুলো সত্যিকার অর্থে ব্যবহারযোগ্য হলেই সেই গণনাগুলো কার্যকর। একটি বোতল যে টিপস, একটি গার্ড স্পর্শ বা প্রয়োজনীয় অভিযোজন সংরক্ষণ করতে পারে না একটি বৈধ বাফার অবস্থান তৈরি করে না। নিরাপদ সঞ্চয় সীমা পৌঁছানোর আগে নিয়ন্ত্রণগুলিরও একটি সম্মত প্রতিক্রিয়া প্রয়োজন।
জ্যামিতির পাশাপাশি গতি পরীক্ষা করুন
টেক-আউট টুলিং এবং কনভেয়রদের অবশ্যই অংশটিকে তার প্রকৃত মুক্তির অবস্থায় পরিচালনা করতে হবে। একটি পুনরাবৃত্তিযোগ্য গ্রিপ অবস্থান সনাক্ত করুন। ঘাড়, শরীর বা ফ্ল্যাশ সেই অবস্থানটি প্রদান করে কিনা এবং পরবর্তী স্থানান্তরের আগে ট্রিমিং এটিকে সরিয়ে দেয় কিনা তা পরীক্ষা করুন। প্রথম পিকআপে উপলব্ধ একটি বৈশিষ্ট্য দ্বিতীয়টিতে নাও থাকতে পারে।
মেশিনের গতি বাড়ানোর আগে আমরা সেই ডেটাম চেইনটি সমাধান করব। একটি লাইন যা একটি সংবেদনশীল হারে স্থানান্তরিত হয় এবং অনুমানযোগ্যভাবে পুনরুদ্ধার করে এটি একটি ভাল উত্পাদন সম্পদ যার জন্য বারবার ম্যানুয়াল রিপজিশনিং প্রয়োজন। পছন্দের সমাধানটি হতে পারে সংশোধিত টুলিং, একটি ভিন্ন স্থানান্তর ক্রম বা অতিরিক্ত ডাউনস্ট্রিম ক্ষমতা - দ্রুত ছাঁচনির্মাণ চক্র নয়।
অবশেষে, সম্মত পরিদর্শন পয়েন্টের পরে গৃহীত পাত্রগুলি গণনা করুন। নির্ণয়ের জন্য আপস্ট্রিম গ্রস গণনা রাখুন, কিন্তু শিপিং-আউটপুট চিত্র হিসাবে তাদের ব্যবহার করবেন না। কিংগলেরকারখানার স্বীকৃতি নির্দেশিকাব্যাখ্যা করে কেন পণ্যের পরিচয়, গণনার সীমানা এবং পর্যবেক্ষণের সময় একই রেকর্ডে অন্তর্ভুক্ত।
প্রমাণ করুন যে লাইনটি পণ্যগুলি পুনরুদ্ধার এবং পরিবর্তন করতে পারে
একটি মসৃণ স্বয়ংক্রিয় রান শুধুমাত্র একটি অপারেটিং অবস্থা প্রমাণ করে। উত্পাদনের মধ্যে পুনরায় পূরণ, ব্যর্থ স্থানান্তর, প্রত্যাখ্যাত অংশ, অবরুদ্ধ পরিবাহক এবং পণ্য পরিবর্তন অন্তর্ভুক্ত রয়েছে। এই ইভেন্টগুলি গ্রহণযোগ্যতা পরিকল্পনায় একটি স্থান প্রাপ্য কারণ প্রতিক্রিয়া নির্ধারণ করে যে কোষটি নিয়ন্ত্রিত উত্পাদনে ফিরে আসে কিনা।
কারখানার দিক থেকে, আমরা একটি পালিশ প্রদর্শনের আগে ত্রুটি পুনরুদ্ধার করব। যদি একটি বোতল পিকআপটি মিস করে, তবে পরবর্তী প্রশ্নটি হল না যে কেউ এটি কত দ্রুত ফিরিয়ে দিতে পারে। প্রশ্ন হল কি মিস শনাক্ত করেছে, কোন আন্দোলন বন্ধ হয়েছে এবং কিভাবে সেল পুনরায় চালু করার আগে একটি পরিচিত অবস্থা নিশ্চিত করে। বারবার হাত সংশোধন তদন্তের জন্য একটি উপসর্গ, স্বাভাবিক স্বয়ংক্রিয় অপারেশন নয়।
মুক্তির পরে যখন একটি পাতলা-প্রাচীরযুক্ত বোতল টিপস, আমরা বেশ কয়েকটি প্রক্রিয়া সেটিংস পরিবর্তন করার আগে গ্রিপ এবং সমর্থন অবস্থা পরীক্ষা করব। স্থানান্তরের সময় অংশটির অনমনীয়তা, ফিক্সচারের যোগাযোগের পয়েন্ট এবং গতির ক্রম পর্যালোচনা করুন। তারপরে একটি নিয়ন্ত্রিত সংশোধন পরীক্ষা করুন এবং অংশটি আবার পরিদর্শন করুন। আরও গ্রিপিং চাপ প্রথমটি ঠিক করার পরিবর্তে একটি ভিন্ন ত্রুটি তৈরি করতে পারে।
একই শৃঙ্খলা প্রযোজ্য যখন ফাঁস প্রত্যাখ্যান বৃদ্ধি. আক্রান্ত নমুনা সংরক্ষণ করুন এবং অবস্থান ও সময় চিহ্নিত করুন। ঢালাই করা ঘাড় এবং চিমটি-অফের পাশাপাশি পরীক্ষার সীল এবং ফিক্সচারের অবস্থা পরীক্ষা করুন। একটি লিকিং টেস্ট কানেকশন এবং একটি ফাঁস হওয়া পাত্রে বিভিন্ন সংশোধনের প্রয়োজন৷ সেই কারণগুলিকে আলাদা না করে ছাঁচনির্মাণের রেসিপি পরিবর্তন করা সময় নষ্ট করতে পারে এবং দোষ লুকাতে পারে।
দোষ ঘটার আগে পুনরুদ্ধারের সংজ্ঞা দিন
- ইনিশিয়েটিং ফল্ট, প্রভাবিত মডিউল এবং পণ্যের অবস্থান রেকর্ড করুন।
- অনুমোদিত নিয়ন্ত্রণ এবং নিরাপত্তা নকশা দ্বারা সংজ্ঞায়িত অবস্থায় সেলটি আনুন।
- অনুমোদিত কর্মীদের নির্ধারিত বিচ্ছিন্নতা এবং অ্যাক্সেস পদ্ধতির অধীনে ত্রুটি সমাধান করুন।
- পুনঃসূচনা করার আগে স্থানান্তর, পরিদর্শন এবং প্রত্যাখ্যানের অংশগুলির পুনর্মিলন করুন।
- সম্মত পুনরুদ্ধার অনুক্রমের মাধ্যমে পুনরায় শুরু করুন, তারপর প্রয়োজনীয় পণ্য চেক যাচাই করুন।
এগুলি পরিকল্পনার পদক্ষেপ, প্রহরী সরঞ্জামগুলিতে প্রবেশের অনুমতি বা ইন্টারলক বাইপাস নয়৷ ইন্টিগ্রেটেড সেলের মডিউল মিথস্ক্রিয়া এবং অদূরবর্তী হস্তক্ষেপগুলি কভার করে একটি ঝুঁকি মূল্যায়ন প্রয়োজন।ISO 12100:2010যন্ত্রপাতি ঝুঁকি মূল্যায়ন এবং ঝুঁকি হ্রাসের জন্য সাধারণ নীতি নির্ধারণ করে; প্রজেক্টকে অবশ্যই প্রযোজ্য মেশিন-নির্দিষ্ট এবং গন্তব্যের প্রয়োজনীয়তা সনাক্ত করতে হবে।
একটি সংরক্ষিত রেসিপি একটি সম্পূর্ণ পরিবর্তন অগত্যা নয়
পিকার, ট্রিম নেস্ট এবং টেস্টার ম্যানুয়ালি অ্যাডজাস্ট করার সময় একটি রেসিপি তাপমাত্রা এবং ছাঁচনির্মাণের গতিবিধি স্মরণ করতে পারে। জিজ্ঞাসা করুন কোন অবস্থানগুলি সংরক্ষণ করা হয়, কোনটি মোটর চালিত এবং যার জন্য একটি শারীরিক টুলিং পরিবর্তন প্রয়োজন। টেকনেরপ্রক্রিয়া অটোমেশন ডকুমেন্টেশনপিকার, ডিফ্ল্যাশিং এবং লিক-টেস্টার অবস্থানের জন্য বিন্যাস-সংযুক্ত সেটিংসের একটি শিল্প উদাহরণ প্রদান করে। এটি নির্দিষ্ট করার সুযোগকে চিত্রিত করে; এটি প্রতিটি মেশিনে সেই ফাংশনগুলি স্থাপন করে না।
সম্মত পদ্ধতির অধীনে একটি বিন্যাসের চূড়ান্ত গৃহীত অংশ থেকে পরবর্তীটির প্রথম স্বীকৃত অংশে পরিবর্তনের সময় নির্ধারণ করুন। রেকর্ড টুলিং কাজ, সমন্বয়, উপাদান পরিবর্তন এবং গুণমান পৃথকভাবে প্রকাশ. এটি একটি দ্রুত রেসিপি রিকল আসলে কী সংরক্ষণ করে এবং যা যান্ত্রিক বা প্রক্রিয়ামূলক কাজ থেকে যায় তা প্রকাশ করে।
স্বীকৃত কন্টেইনার প্রতি খরচ তুলনা করুন, অটোমেশন লেবেল নয়
একটি আধা-স্বয়ংক্রিয় বনাম সম্পূর্ণ স্বয়ংক্রিয় ঘা ছাঁচনির্মাণ মেশিনের তুলনা একই পণ্য এবং উত্পাদন সময়সূচী দিয়ে শুরু করা উচিত। অন্যথায়, সস্তা উদ্ধৃতি সহজভাবে হ্যান্ডলিং, পরীক্ষা বা প্যাকিং বাদ দিতে পারে যা অন্য উদ্ধৃতি অন্তর্ভুক্ত। সরঞ্জামের মোট তুলনা করার আগে সমান ডেলিভারি সীমানা তুলনা করুন।
স্বয়ংক্রিয়তা সবচেয়ে সংরক্ষিত হয় যখন এটি একটি সংজ্ঞায়িত পুনরাবৃত্তিমূলক সীমাবদ্ধতা দূর করে। এটি হতে পারে ম্যানুয়াল ফ্ল্যাশ অপসারণ, অসঙ্গত স্থানান্তর, একটি কঠিন পরিদর্শন হ্যান্ডঅফ বা একটি প্যাকিং অপারেশন যা গতি রাখতে পারে না। সীমাবদ্ধতা চিহ্নিত না করে আরও অটোমেশন কেনার ফলে গৃহীত আউটপুট উন্নত না করে রক্ষণাবেক্ষণ এবং পরিবর্তনের কাজ যোগ করা যেতে পারে।
খরচ সীমা আউটপুট সীমানা হিসাবে প্রশস্ত রাখুন
গৃহীত কন্টেইনার প্রতি খরচ = সম্মত উত্পাদন সীমানার মধ্যে মোট খরচ ÷ সেই সীমানার মধ্যে বিতরণ করা স্বীকৃত পাত্রে
অংকের মধ্যে তুলনার সাথে প্রাসঙ্গিক খরচগুলি অন্তর্ভুক্ত করা উচিত: উপাদান, শ্রম, ইউটিলিটি, টুলিং, রক্ষণাবেক্ষণ এবং নির্বাচিত মূলধন বা ওভারহেড চিকিত্সা। উভয় বিকল্পের জন্য একই অ্যাকাউন্টিং পদ্ধতি ব্যবহার করুন। একটি ডাউনস্ট্রিম রোবট বিনামূল্যে নয় কারণ এর খরচ ছাঁচনির্মাণ-মেশিনের উদ্ধৃতির বাইরে।
পুনরাবৃত্ত মানুষের কাজ তালিকা. কেউ এখনও উপাদান পুনরায় পূরণ করতে পারে, স্ক্র্যাপ, নমুনা অংশগুলি সরাতে পারে, কার্টন প্রতিস্থাপন করতে পারে, টুলিং বজায় রাখতে পারে এবং অ্যালার্মে সাড়া দিতে পারে। একটি স্বাভাবিক শিফট জুড়ে কাজের চাপ অনুমান করুন, শুধুমাত্র স্বয়ংক্রিয় ক্রম চলাকালীন নয়। বিলম্বিত চেক বা পুনরুদ্ধার ছাড়াই একজন অপারেটর নিরাপদে একাধিক সেল পরিবেশন করতে পারে কিনা তা নির্ধারণ করুন।
পর্যবেক্ষণ সময়ের জন্য kWh-এ বৈদ্যুতিক শক্তি ব্যবহার করুন এবং সেই একই সময়ের থেকে গৃহীত পাত্রে। কিলোওয়াট শক্তি একটি ভিন্ন পরিমাণ. একটি সম্পূর্ণ লাইনের তুলনা করার সময় সম্মত সহায়কগুলিকে অন্তর্ভুক্ত করুন, বিশেষ করে যদি প্রস্তাবগুলির মধ্যে একটি কম্প্রেসার, চিলার বা গ্রাইন্ডার পরিবর্তন হয়। দইউটিলিটি প্রয়োজনীয়তা নির্দেশিকাব্যাখ্যা করে কেন সংযুক্ত শক্তি এবং অপারেটিং চাহিদা আলাদা থাকা উচিত।
ঘন ঘন বিন্যাস পরিবর্তনের জন্য, প্রতিটি SKU-এর জন্য প্রয়োজনীয় ফিক্সচার এবং অতিরিক্ত টুলিং পরীক্ষা করুন। একটি নিম্ন প্রাথমিক সেল মূল্য কঠিন পরিবর্তন বা অতিরিক্ত বিন্যাস অংশ দ্বারা অফসেট করা যেতে পারে. বিপরীতভাবে, একটি অত্যাধুনিক স্থানান্তর ব্যবস্থা ব্যবহারিক ম্যানুয়াল ফিনিশিং রুট সহ একটি কম আয়তনের পণ্যের জন্য অপ্রয়োজনীয় হতে পারে।
তারা যে প্রোডাকশন সীমাবদ্ধতা অপসারণ করে, তারা যে গৃহীত আউটপুট যাচাই করতে পারে এবং যে পুনরাবৃত্ত কাজ তারা রেখে যায় তার দ্বারা আমরা র্যাঙ্কিং প্রস্তাবের সুপারিশ করি। একটি আরও স্বয়ংক্রিয় সেল তার স্থান অর্জন করে যখন এই সুবিধাগুলি কারখানার প্রকৃত সময়সূচীর সাথে মানানসই হয়। "মানবহীন" যথেষ্ট আর্থিক যুক্তি নয়।
একটি সর্বজনীন পেব্যাক দাবির পরিবর্তে সংবেদনশীলতার ক্ষেত্রে জিজ্ঞাসা করুন। ক্রেতার নিজস্ব খরচ ব্যবহার করে প্রত্যাশিত চাহিদা, কম ব্যবহার এবং আরও ঘন ঘন পরিবর্তনের তুলনা করুন। এটি বিক্রয়ের পরিমাণ বা পণ্যের মিশ্রণের পরিবর্তনের সময়ও বিনিয়োগের সিদ্ধান্তকে উপযোগী করে তোলে।
অর্ডার দেওয়ার আগে কনফিগারেশন অনুমোদন করুন
ক্রয় আদেশের আগে নির্বাচিত ধারণাটিকে একটি সম্মত সরঞ্জাম তালিকা, সেল বিন্যাস এবং গ্রহণযোগ্যতা প্রোটোকলে পরিণত করুন। সবচেয়ে ব্যয়বহুল অস্পষ্টতা প্রায়ই একটি অনুপস্থিত সেন্সর হয় না। এটি এমন একটি সীমানা যা প্রতিটি দল অন্য কারও অন্তর্গত বলে মনে করে।
একটি কম্প্যাক্ট বোতল প্রকল্পের জন্য,2 L একক-স্টেশন প্ল্যাটফর্মএকটি কংক্রিট শুরু বিন্দু প্রস্তাব. এর প্রকাশিত ছাঁচের খাম এবং ছোট-বোতল মাল্টি-আউটলেট বিকল্পগুলি প্রাথমিক ফিট পর্যালোচনার অনুমতি দেয়। প্রকৃত অঙ্কন, রজন, মাথা বিন্যাস এবং নিম্নধারার সুযোগ প্রস্তাবিত বিল্ড নির্ধারণ করে। একা ভলিউম থেকে যে কনফিগারেশন নির্বাচন করবেন না.
ট্রায়াল ক্রয় প্রশ্নের উত্তর করুন
ট্রায়ালে সম্মত পণ্য সংজ্ঞা ব্যবহার করা উচিত এবং উদ্ধৃত আউটপুট সমর্থনকারী ক্রিয়াকলাপগুলি অন্তর্ভুক্ত করা উচিত। যদি লিক টেস্টিং বা ট্রিমিং ডেলিভারি সীমানার অংশ হয়, তাহলে একটি সম্পর্কহীন স্বতন্ত্র চক্র উপস্থাপন না করে সেলের সাথে এটি প্রদর্শন করুন। নমুনা পরিচয় সংরক্ষণ করুন যেখানে একাধিক অবস্থান একটি দুর্বল আউটলেট বা গহ্বর লুকিয়ে রাখতে পারে।
গ্রহণযোগ্যতা রেকর্ড প্রতিটি দাবি একটি পদ্ধতি, সীমা এবং পর্যবেক্ষণ ফলাফলের সাথে সংযুক্ত করা উচিত। অন্তর্নিহিত শর্ত ব্যতীত একটি শব্দ যেমন "উত্তীর্ণ" ক্রেতার কারখানায় কমিশনিং পরিচালনা করতে পারে না। দKinggle FAT গাইডযে প্রমাণের জন্য একটি পূর্ণাঙ্গ কাঠামো প্রদান করে।
- পরিচয় তৈরি করুন:মেশিন, টুলিং, নিয়ন্ত্রণ সংস্করণ এবং অন্তর্ভুক্ত মডিউল।
- পরীক্ষার শর্ত:পণ্য, রজন, সক্রিয় অবস্থান এবং ইউটিলিটি শর্ত.
- গুণমান:সমালোচনামূলক পরিমাপ, কার্যকরী পরীক্ষা এবং প্রত্যাখ্যান কারণ।
- লাইন কর্মক্ষমতা:স্বীকৃত গণনা, পর্যবেক্ষণ সময়, স্টপ এবং হস্তক্ষেপ।
- পুনরুদ্ধার:সম্মত ফল্ট পরিস্থিতি এবং প্রদর্শিত পুনঃসূচনা ক্রম।
- হস্তান্তর:অঙ্কন, ম্যানুয়াল, টুলিং তথ্য, ব্যাকআপ এবং খোলা আইটেম।
সাইট গ্রহণ থেকে পৃথক কারখানার গ্রহণযোগ্যতা যেখানে উদ্ভিদ পরিষেবা বা তৃতীয় পক্ষের সরঞ্জামগুলি চালানের আগে পুনরুত্পাদন করা যাবে না। সেই অবশিষ্ট চেকগুলিকে আগে থেকেই চিহ্নিত করুন এবং দায়িত্ব বরাদ্দ করুন৷ একটি ফ্যাক্টরি ট্রায়াল এর অন্তর্ভুক্ত নয় এমন শর্তগুলি যাচাই করার জন্য চুপচাপ দাবি করা উচিত নয়।
প্রশিক্ষণ অবশ্যই সাধারণ ক্রিয়াকলাপকে কভার করবে এবং চাকরির অটোমেশনকে পিছনে ফেলে দেবে। অপারেটরদের একটি ব্যর্থ স্থানান্তর চিনতে হবে, সূচনাকারী অ্যালার্মের ব্যাখ্যা করতে হবে এবং অনুমোদিত পুনরুদ্ধার পদ্ধতি অনুসরণ করতে হবে। রক্ষণাবেক্ষণের জন্য অঙ্কন, পরিধান-অংশের তথ্য এবং সেল সমর্থন করার জন্য প্রয়োজনীয় অ্যাক্সেস প্রয়োজন।
Kinggle এর সাথে একটি স্বয়ংক্রিয় এক্সট্রুশন ব্লো মোল্ডিং কনফিগারেশন নিয়ে আলোচনা করুন।এর মাধ্যমে কন্টেইনার অঙ্কন, রজন গ্রেড, সমাপ্ত ওজন, প্রয়োজনীয় পরীক্ষা, উত্পাদন সময়সূচী এবং পরিকল্পিত ডাউনস্ট্রিম অপারেশনগুলি পাঠানপ্রকল্প অনুসন্ধান পৃষ্ঠা.
যোগাযোগ:sales@kinggle.com · +86-574-87103665. একটি সংজ্ঞায়িত পণ্য এবং লাইন সীমানা শুধুমাত্র মেশিনের মূল্যের জন্য অনুরোধের চেয়ে কনফিগারেশন পর্যালোচনাটিকে আরও কার্যকর করে তোলে।
প্রায়শই জিজ্ঞাসিত প্রশ্ন
একটি স্বয়ংক্রিয় ঘা ছাঁচনির্মাণ মেশিন একটি সম্পূর্ণ উত্পাদন লাইন হিসাবে একই?
না। পণ্য অপসারণ, ছাঁটাই, পরিদর্শন বা প্যাকিং আলাদা থাকার সময় একটি স্বয়ংক্রিয় মেশিন ছাঁচনির্মাণের গতিবিধি নিয়ন্ত্রণ করতে পারে। একটি সম্পূর্ণ উত্পাদন লাইন সেই অপারেশনগুলির মধ্যে স্থানান্তর, নিয়ন্ত্রণ এবং মানের সীমানা সংজ্ঞায়িত করে। একটি সরঞ্জাম তালিকা এবং লেআউটের জন্য জিজ্ঞাসা করুন যা প্রতিটি অন্তর্ভুক্ত মডিউল, ম্যানুয়াল টাস্ক এবং বাদ দেওয়া পরিষেবা সনাক্ত করে। ক্রয় স্পেসিফিকেশন, স্বয়ংক্রিয় শব্দ নয়, কী আসবে তা নির্ধারণ করে।
একটি সম্পূর্ণ স্বয়ংক্রিয় ঘা ছাঁচনির্মাণ মেশিন এখনও অপারেটর প্রয়োজন?
হ্যাঁ। উপাদান পুনরায় পূরণ, গুণমানের নমুনা, টুলিং পরিবর্তন, রক্ষণাবেক্ষণ এবং ত্রুটি পুনরুদ্ধারের জন্য এখনও নির্ধারিত দায়িত্ব প্রয়োজন। অটোমেশন প্রতিটি উত্পাদন কাজ অপসারণ না করে পুনরাবৃত্তিমূলক হ্যান্ডলিং অপসারণ করতে পারে। প্যাকিং এবং স্ক্র্যাপ হ্যান্ডলিং সহ সম্পূর্ণ শিফট এবং প্রকৃত পরিষেবা লেআউটের চারপাশে কর্মীদের পরিকল্পনা করুন। একটি সংক্ষিপ্ত প্রদর্শন থেকে শ্রমের অনুমান বের করবেন না যেখানে সহায়তা কর্মীরা ক্যামেরার ফ্রেমের বাইরে থাকে।
স্বয়ংক্রিয় ডিফ্ল্যাশিং, বোতল লিক টেস্টিং এবং প্যাকিং কি স্ট্যান্ডার্ড হিসাবে অন্তর্ভুক্ত?
অনুমান করবেন না যে তারা। উদ্ধৃতিটি প্রতিটি অপারেশন, সরবরাহকৃত সরঞ্জাম, পণ্য-নির্দিষ্ট টুলিং, পরীক্ষার পদ্ধতি এবং প্রত্যাখ্যানের রুট সনাক্ত করা উচিত। একটি টেক-আউট ইউনিট একটি লিক পরীক্ষক নয়, এবং একটি স্বয়ংক্রিয় পরিবাহক একটি স্বয়ংক্রিয় প্যাকিং সিস্টেম নয়। প্রতিটি উদ্ধৃত মডিউলের জন্য, জিজ্ঞাসা করুন কোন অসমাপ্ত শর্ত এটি গ্রহণ করে এবং কোন স্বীকৃত শর্ত এটি প্রদান করে।
একটি বিদ্যমান এক্সট্রুশন ব্লো ছাঁচনির্মাণ মেশিন স্বয়ংক্রিয় হতে পারে?
সম্ভবত, তবে সম্ভাব্যতা নির্ভর করে বিদ্যমান নিয়ন্ত্রণ ব্যবস্থা, পাহারা, উপলব্ধ স্থান, ছাঁচ খোলা, পণ্য প্রকাশ এবং স্থানান্তর ব্যবস্থার উপর। অংশটি অবশ্যই প্রস্তাবিত গ্রিপিং, ট্রিমিং এবং পরিদর্শন ফিক্সচারের সাথে মানানসই হবে। আলাদাভাবে রোবট বা কনভেয়র কেনার আগে সম্পূর্ণ সেলটি পর্যালোচনা করুন। একটি retrofit একটি সংজ্ঞায়িত ইন্টিগ্রেশন দায়িত্ব, আপডেট ঝুঁকি মূল্যায়ন এবং সম্মত উত্পাদন ট্রায়াল অন্তর্ভুক্ত করা উচিত.
কিভাবে ক্রেতাদের একটি স্বয়ংক্রিয় লাইনের আউটপুট যাচাই করা উচিত?
একটি সংজ্ঞায়িত পর্যবেক্ষণ সময়ের মধ্যে সম্মত চূড়ান্ত স্রাব পয়েন্টে গৃহীত পাত্রে গণনা করুন। রজন, পণ্য, ছাঁচ, সক্রিয় অবস্থান, ইউটিলিটি এবং অন্তর্ভুক্ত ডাউনস্ট্রিম অপারেশন সনাক্ত করুন। রেকর্ডে প্রত্যাখ্যান, স্টপ এবং ম্যানুয়াল হস্তক্ষেপ রাখুন। গৃহীত লাইন আউটপুট থেকে পৃথকভাবে গ্রস মোল্ডিং আউটপুট রিপোর্ট করুন। একটি ক্যাটালগ শুষ্ক-চক্র মান এই উত্পাদন পরীক্ষার জন্য একটি বিকল্প নয়।