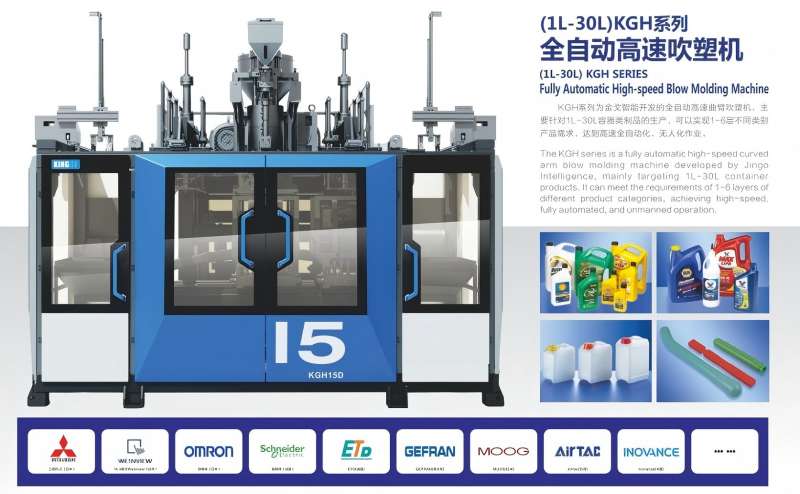
একটি ব্লো পিন প্যারিসনে বাতাস সরবরাহ করে এবং কিছু এক্সট্রুশন ব্লো মোল্ডিং ডিজাইনে কনটেইনার নেকটি ক্যালিব্রেট বা শেষ করতে সাহায্য করে। ব্যর্থতা সনাক্ত করে, সম্পূর্ণ টুলিং এবং ক্লোজার সিস্টেম পরীক্ষা করে, তারপর পণ্যের প্রয়োজনীয়তার বিরুদ্ধে সংশোধন যাচাই করে ঘাড়ের ত্রুটিগুলি নির্ণয় করুন।
ব্লো পিন পরিবর্তন করার আগে
- প্রথমে কোথায় ঘাড় ক্ষতিগ্রস্ত হয় বা নির্দিষ্টকরণের বাইরে থাকে তা চিহ্নিত করুন।
- স্টেশন, গহ্বর এবং টুলিং রিভিশনে নমুনাগুলিকে ট্রেসযোগ্য রাখুন।
- এয়ার-ডেলিভারি, টাইমিং এবং কুলিং প্রশ্ন থেকে আলাদা অ্যালাইনমেন্ট এবং পরিধান।
- নির্দিষ্ট বোতল, বন্ধ এবং পরীক্ষার শর্তাবলী সহ ফলাফল নিশ্চিত করুন।
এক্সট্রুশন ব্লো ছাঁচনির্মাণে ব্লো পিন কী করে?
ব্লো পিনটি ফুঁ দেওয়ার ব্যবস্থার অন্তর্গত। এটি বায়ু সরবরাহ করে যা ছাঁচের বিরুদ্ধে একটি বন্দী প্যারিসন প্রসারিত করে। ক্যালিব্রেটেড ফিনিশের জন্য ডিজাইন করা সিস্টেমে, ব্লো-পিন অ্যাসেম্বলি নেক টুলিংয়ের সাথেও কাজ করে। একটি কাটিয়া রিং, কুলিং প্যাসেজ বা অন্যান্য সমাপ্তি বৈশিষ্ট্য প্রকৃত নকশা উপর নির্ভর করে; শুধুমাত্র নাম সরবরাহকৃত ফাংশন সনাক্ত করে না।
ইস্টম্যান থ্রেড-ফিনিশ ক্রমাঙ্কন এবং ট্রিমিংয়ের জন্য ব্লো-পিন পদ্ধতি বর্ণনা করেছেনcopolyesters জন্য এক্সট্রুশন ঘা ছাঁচনির্মাণ গাইড. এটি টুলিং সম্পর্কের একটি দরকারী উদাহরণ। এর রজন-নির্দিষ্ট সেটআপ মানগুলি সেই নির্দেশিকায় বর্ণিত উপকরণ এবং সরঞ্জামের ব্যবস্থার সাথে থাকা উচিত।
কারণ নির্ধারণ করার আগে বৈশিষ্ট্যটি চিহ্নিত করুন
একটি বোতল ফিনিস বিভিন্ন কাজের সঙ্গে বৈশিষ্ট্য অন্তর্ভুক্ত. ঘাড় বোর, বাহ্যিক থ্রেড এবং সিলিং যোগাযোগ এলাকা তাদের নিজস্ব অঙ্কন রেফারেন্স প্রয়োজন। বন্ধ একটি লাইনার বা অন্য পরিকল্পিত যোগাযোগ পৃষ্ঠের বিরুদ্ধে সীল হতে পারে. একটি ফুটো কারণ হিসাবে একটি চিহ্ন বর্ণনা করার আগে প্রকৃত সিলিং ব্যবস্থা রেকর্ড করুন।
বাহ্যিক ফিনিস সম্পূর্ণ টুলিং এবং ফর্মিং সিকোয়েন্স থেকে আসে। ব্লো পিনে এটি সমস্ত বরাদ্দ করা মিলনের সরঞ্জামগুলিকে এড়িয়ে যায়। একটি মাত্রিক অভিযোগ তাই বৈশিষ্ট্য, পরিমাপ পদ্ধতি এবং এটি প্রভাবিত করে এমন সরঞ্জামগুলি সনাক্ত করা উচিত।
একটি ডাই পিন এবং একটি আইবিএম কোর রড ভিন্ন রেফারেন্স
ডাই পিন বা ম্যান্ড্রেল ডাই হেডে গলে যাওয়া টুলিংয়ের অন্তর্গত। ব্লো পিনের সাথে সেই উপাদানটিকে বিভ্রান্ত করা ভুল সমাবেশের দিকে রক্ষণাবেক্ষণের অনুরোধের দিকে নিয়ে যেতে পারে। কর্মশালার ডাকনামের পরিবর্তে অংশ অঙ্কন এবং সমাবেশ সনাক্তকরণ ব্যবহার করুন।
ইনজেকশন ঘা ছাঁচনির্মাণ একটি ভিন্ন preform-এবং-কোর বিন্যাস ব্যবহার করে। এই গাইড এক্সট্রুশন ঘা ছাঁচনির্মাণ ঘাড় চেক ঠিকানা. ঘাড় অতিক্রম ছাঁচ বৈশিষ্ট্য জন্য,এক্সট্রুশন ঘা ছাঁচ নকশা গাইডগঠন, শীতল এবং নিঃসরণের মধ্যে বিস্তৃত সম্পর্ক ব্যাখ্যা করে।
ব্লো পিন পরিবর্তন করার আগে ঘাড়ের ত্রুটি সনাক্ত করুন
রেসিপি সামঞ্জস্য করার আগে একটি ব্যর্থ বোতল সংরক্ষণ করুন। ত্রুটি এবং তার অভিযোজন চিহ্নিত করুন। স্টেশন এবং গহ্বর সনাক্ত করুন, তারপর একটি তুলনামূলক গ্রহণযোগ্য নমুনা বজায় রাখুন। একটি রিপোর্ট যা বলে যে শুধুমাত্র "ঘাড়ের সমস্যা" অনেকগুলি ভিন্ন ভিন্ন তদন্তের খোলে।
বোতল-এবং-বন্ধ ইন্টারফেসে একটি ফুটো থেকে ঘাড়ের প্রাচীরের মাধ্যমে একটি ফুটো আলাদা করুন। এছাড়াও ফাঁস-পরীক্ষা ফিক্সচার পরিচিতি বা সীল চূড়ান্ত বন্ধ হিসাবে একই বৈশিষ্ট্য বিরুদ্ধে পরীক্ষা করুন. একটি ফিক্সচার সমস্যা এবং একটি প্যাকেজিং ফাঁসের জন্য বিভিন্ন সংশোধনমূলক কাজের প্রয়োজন হতে পারে।
ধারাবাহিক পর্যায়ে অংশ তুলনা করুন
যেখানে গুণমানের পদ্ধতি নিরাপদ স্যাম্পলিংয়ের অনুমতি দেয়, সেখানে ছাঁচনির্মাণের পরে, ছাঁটাই করার পরে এবং ডাউনস্ট্রিম হ্যান্ডলিংয়ের পরে ঘাড়ের তুলনা করুন। ক্যাপ করার পরে ব্যর্থতা প্রদর্শিত হলে বন্ধ প্যাকেজ যোগ করুন। অনুমোদিত নমুনা পয়েন্টের মাধ্যমে সংগ্রহ করুন; চলন্ত টুলিং অ্যাক্সেস একটি নমুনা পদ্ধতি নয়.
ছাঁটাই করার পরে যদি একটি পরিচিতি চিহ্ন প্রথম প্রদর্শিত হয়, তাহলে ব্লো-পিন সারিবদ্ধকরণ পরিবর্তন করার আগে কাটিং এবং সমর্থন ব্যবস্থা পর্যালোচনা করুন। নির্দিষ্ট কন্ডিশনার সময়কালে ঘাড়ের আকৃতি পরিবর্তন হলে, পর্যালোচনায় তাপীয় ইতিহাস অন্তর্ভুক্ত করুন। এই পর্যবেক্ষণ পরবর্তী চেক গাইড; তারা নিজেরাই একটি কারণ প্রতিষ্ঠা করে না।
একটি নির্ণয়ের মধ্যে এটি বাঁক ছাড়া প্যাটার্ন ব্যবহার করুন
একটি প্রভাবিত স্টেশন তার টুলিং এবং হ্যান্ডলিং পাথ একটি ঘনিষ্ঠ দৃষ্টিভঙ্গি প্রাপ্য. বিভিন্ন গহ্বর জুড়ে একটি সমস্যা শেয়ার করা অবস্থারও পর্যালোচনার দাবি রাখে। উভয় প্যাটার্ন একটি টুল-সম্পর্কিত কারণ বাদ দেয় না: একাধিক সমাবেশ একই ডিজাইন, সেটআপ নির্দেশনা বা সাম্প্রতিক প্রতিস্থাপন ভাগ করতে পারে।
প্রথম প্রত্যাখ্যাত নমুনার আগে কী পরিবর্তন হয়েছে তা রেকর্ড করুন। দরকারী এন্ট্রিগুলির মধ্যে ছাঁচ ইনস্টলেশন, উপাদান বা ক্লোজার ব্যাচ, রক্ষণাবেক্ষণের কাজ এবং রেসিপি সংশোধন অন্তর্ভুক্ত রয়েছে। রেকর্ডে আসল অবস্থাটি দৃশ্যমান রাখুন যাতে পরবর্তী স্থানান্তর একটি সন্দেহজনক ব্যাখ্যা থেকে একটি পর্যবেক্ষণকে আলাদা করতে পারে।
ব্যর্থতা আসলে শরীর বা নীচের জোড়, ব্যবহার করুনবিস্তৃত এক্সট্রুশন ঘা ছাঁচনির্মাণ সমস্যা সমাধানের গাইড. ঘাড় পরিদর্শন একটি ব্লো-পিন মেরামতের মধ্যে প্রতিটি পাত্রের ত্রুটি শোষণ করা উচিত নয়।
চারটি ঘাড়ের ত্রুটির নিদর্শন এবং প্রমাণ সংগ্রহ করতে হবে
একটি দরকারী সমস্যা সমাধানের সারণী প্রযুক্তিবিদকে বলে যে একটি সমন্বয় নির্বাচন করার আগে কী পরীক্ষা করতে হবে। অনুরূপ চেহারা ত্রুটি বিভিন্ন পর্যায়ে জড়িত হতে পারে. পরিমাপ বা একটি নিয়ন্ত্রিত তুলনা সংযোগ সমর্থন না করা পর্যন্ত সন্দেহজনক উপাদানটিকে পর্যবেক্ষণ করা বৈশিষ্ট্য থেকে আলাদা রাখুন।
ফর্মোসারপলিথিন এবং পলিপ্রোপিলিন ব্লো মোল্ডিং গাইড, এপ্রিল 2025 সংশোধিত, ক্লোজার লিকেজের বিভিন্ন সম্ভাব্য কারণ চিহ্নিত করে। এটি টপ-ফ্ল্যাশ বিচ্ছেদ এবং ঘাড় ডিম্বাকৃতিকে স্বতন্ত্র সমস্যা সমাধানের বিষয় হিসাবে বিবেচনা করে। সেই পার্থক্যটি ব্লো পিন প্রতিস্থাপন করার জন্য একটি কম্বল নির্দেশের চেয়ে বেশি কার্যকর।
| পরিলক্ষিত ত্রুটি | আগে প্রমাণ সংগ্রহ করতে হবে | আলাদা করার জন্য প্রশ্ন | সংশোধনের পর যাচাই করুন |
|---|---|---|---|
| ওভাল বা বিকৃত ঘাড় | প্রতিটি পর্যায়ে অঙ্কন মাত্রা, পরিমাপ অভিযোজন এবং নমুনা অবস্থা | জ্যামিতি গঠন, তাপ পরিবর্তন, মুক্তি এবং পরিচালনা | সম্মত কন্ডিশনার সময়ে একই মাত্রা |
| স্কোরিং বা ক্ষতিগ্রস্ত sealing এলাকা | চিহ্নিত অবস্থান, যোগাযোগের প্যাটার্ন এবং প্রথম পর্যায়ে ক্ষতি দেখাচ্ছে | টুল যোগাযোগ, কাটিং, সমর্থন এবং নিম্নধারা যোগাযোগ | সারফেস কন্ডিশন এবং প্রাসঙ্গিক প্যাকেজ ফাংশন |
| শীর্ষ ফ্ল্যাশ সংযুক্ত বা অশ্রু অবশেষ | কাট এজ, টুল আইডেন্টিটি এবং আসল কাটিং পেয়ারের অবস্থা | পরিধান, সঙ্গম জ্যামিতি এবং অনুমোদিত কাটিয়া ক্রম | পরিষ্কার বিচ্ছেদ এবং একটি অক্ষত ফিনিস |
| ক্যাপ করার পর প্যাকেজ লিক হয় | ফুটো অবস্থান, বোতল এবং বন্ধের পরিচয়, সমাবেশ এবং পরীক্ষার শর্ত | ঘাড়ের জ্যামিতি, সিলিং পরিচিতি, বন্ধের সামঞ্জস্যতা এবং পরীক্ষা সেটআপ | সম্মত পরীক্ষার অধীনে নির্দিষ্ট বন্ধ প্যাকেজ |
Ovality একটি পরিমাপ শর্ত প্রয়োজন
এর অঙ্কন বা পরিদর্শন পরিকল্পনা দ্বারা প্রয়োজনীয় অভিযোজনগুলিতে সংজ্ঞায়িত বৈশিষ্ট্যটি পরিমাপ করুন। পরিমাপের সময় এবং নমুনার অবস্থা বজায় রাখুন। একটি কন্ডিশন্ড রেফারেন্সের সাথে সরাসরি মেশিন থেকে একটি উষ্ণ বোতলের তুলনা করা অস্পষ্ট হতে পারে যে পার্থক্যটি গঠনের সময় বা পরে শীতল হওয়ার সময় হয়েছিল কিনা।
একটি ঘাড় যা ডিম্বাকৃতি দেখায় তা তদন্ত করার একটি কারণ। এটি একটি নতুন ব্লো-পিন অবস্থান নির্ধারণ করার জন্য অপর্যাপ্ত প্রমাণ। সংশোধনমূলক পদক্ষেপ নির্বাচন করার আগে টুলিং রেফারেন্সের পাশাপাশি প্রাসঙ্গিক তাপ এবং পরিচালনার অবস্থা পরীক্ষা করুন।
পৃষ্ঠ চিহ্ন এবং সংযুক্ত ফ্ল্যাশ বিভিন্ন রেকর্ড প্রয়োজন
একটি স্কোরের দিক এবং অবস্থান দৃশ্যমান সহ ছবি তুলুন। একটি ক্ষতিগ্রস্ত সিলিং এলাকার জন্য, বোতল-এবং-বন্ধ অঙ্কন ব্যবহার করে অভিপ্রেত যোগাযোগ পৃষ্ঠ চিহ্নিত করুন। সংযুক্ত ফ্ল্যাশের জন্য, কাটা প্রান্তটি সংরক্ষণ করুন এবং কাটিং জোড়া গঠনকারী উপাদানগুলি রেকর্ড করুন। মুখের কাছে উভয় ত্রুটি দেখা দিলেও এগুলি ভিন্ন প্রশ্ন।
একটি কাটিং যন্ত্রাংশ তীক্ষ্ণ বা প্রতিস্থাপন করার আগে, নিশ্চিত করুন যে সমাবেশটি কাজ করার অনুমতি দেয় এবং পেয়ার করা টুলটি উপযুক্ত। এর মিলন উপাদান পর্যালোচনা না করে একটি প্রান্ত মেরামত করা তদন্ত অসম্পূর্ণ রেখে যেতে পারে।
একটি ক্যাপ লিক সম্পূর্ণ প্যাকেজের অন্তর্গত
কোন ক্লোজার লাগানো হয়েছে এবং কিভাবে এটি প্রয়োগ করা হয়েছে তা নিশ্চিত করুন। একটি ঘাড় একটি মাত্রিক চেক পাস করতে পারে যখন সম্পূর্ণ প্যাকেজ এখনও তার নির্দিষ্ট ফাংশন ব্যর্থ হয়। বিপরীতভাবে, একটি অগ্রহণযোগ্য পরীক্ষার ফলাফল পরীক্ষার ব্যবস্থা থেকেই আসতে পারে। একটি টুলিং ত্রুটির প্রমাণ হিসাবে ফলাফল বিবেচনা করার আগে অনুমোদিত সেটআপের সাথে চেকটি পুনরাবৃত্তি করুন।
একটানা-থ্রেড বন্ধের জন্য,ASTM D2063/D2063M-24ম্যানুয়াল পরীক্ষার সরঞ্জাম ব্যবহার করে টর্ক ধরে রাখার ঠিকানা। এর প্রকাশিত সুযোগ সংজ্ঞায়িত অবস্থার অধীনে ঘূর্ণন সঁচারক বল অপসারণ উদ্বেগ. একটি টর্ক ফলাফল সেই ফলাফল হিসাবে রেকর্ড করা উচিত; এটি প্যাকেজের নির্দিষ্ট ফাঁস পরীক্ষা প্রতিস্থাপন করে না।
আলাদাভাবে প্রান্তিককরণ, পরিধান, বায়ু বিতরণ এবং সময় পরীক্ষা করুন
"ব্লো পিন পরীক্ষা করুন" বাক্যাংশটির পিছনে একটি পরিদর্শন পরিকল্পনা প্রয়োজন। একটি অবস্থান ত্রুটি, একটি ক্ষতিগ্রস্ত যোগাযোগ পৃষ্ঠ এবং সীমিত বায়ু বিতরণ বিভিন্ন অনুসন্ধান. এগুলিকে একটি রক্ষণাবেক্ষণের নির্দেশে একত্রিত করা একটি নির্দিষ্ট মেরামত বা সেটিং পরিবর্তন কেন বেছে নেওয়া হয়েছিল তা ব্যাখ্যা করা কঠিন করে তোলে।
প্রান্তিককরণ অনুমোদিত রেফারেন্স দিয়ে শুরু হয়
তাদের আঁকার বিপরীতে ব্লো-পিন সমাবেশ, নেক টুলিং এবং মাউন্টিং রেফারেন্স নিশ্চিত করুন। কোন বৈশিষ্ট্যটি ডেটাম সরবরাহ করে এবং কোন অবস্থান পরিমাপ করা হচ্ছে তা সনাক্ত করুন। একটি ফটোগ্রাফে আঁকা একটি রেখা লুকানো পৃষ্ঠের মধ্যে সম্পর্ক স্থাপন করতে পারে না।
মেশিন প্রস্তুতকারকের পরিদর্শন পদ্ধতি এবং নিরাপদ অ্যাক্সেস পদ্ধতি ব্যবহার করুন। সেই সমাবেশের জন্য অনুমোদিত সীমার সাথে প্রাসঙ্গিক পরিমাপের তুলনা করুন। মাউন্টিং বা ম্যাচিং টুলটি পরিবর্তিত হলে, পূর্ববর্তী অবস্থানটি প্রযোজ্য রয়েছে তা অনুমান করার আগে উপাদানগুলির সম্পূর্ণ স্ট্যাক পর্যালোচনা করুন।
পরিমাপ পরিধান থেকে পৃথক দৃশ্যমান চিহ্ন
একটি দৃশ্যমান চিহ্ন রেকর্ড করা উচিত, তবে এর তাত্পর্য নির্ভর করে যেখানে উপাদানটি পণ্য বা মিলনের সরঞ্জামের সাথে যোগাযোগ করে। ত্রুটি অবস্থান এবং প্রযোজ্য অঙ্কন প্রয়োজনীয়তা সঙ্গে চিহ্ন তুলনা. শুধুমাত্র পৃষ্ঠের চেহারা একটি সর্বজনীন প্রতিস্থাপন থ্রেশহোল্ড স্থাপন করে না।
সন্নিবেশ, রিং এবং অন্যান্য জোড়া উপাদানগুলির পরিচয় পরীক্ষা করুন যেখানে তারা ডিজাইনের অংশ। শারীরিকভাবে একসাথে ফিট করা দুটি টুকরা এখনও বিভিন্ন সংশোধনের অন্তর্গত হতে পারে। একটি প্রতিস্থাপন অনুরোধে সমাবেশ সম্পর্ক অন্তর্ভুক্ত করা উচিত, শুধুমাত্র সরানো পিনের একটি ছবি নয়।
সম্পূর্ণ বায়ু পথ পর্যালোচনা করুন
সরবরাহের শর্ত, সীমাবদ্ধতা, ভালভ অপারেশন এবং টুলের কাছাকাছি ফুটো করার জন্য অনুমোদিত ডায়াগনস্টিক ব্যবহার করুন। একটি চাপ প্রদর্শন আপস্ট্রিম প্রমাণ এক টুকরা. প্রয়োজনীয় বায়ু উদ্দিষ্ট পথ এবং ক্রমের মাধ্যমে প্রক্রিয়াটিতে পৌঁছায় কিনা তা এখনও তদন্তের প্রয়োজন।
রিডিং পরিমাপ অবস্থান এবং চক্র অবস্থা সনাক্ত করা উচিত. একটি চাপযুক্ত লাইন সংযোগ বিচ্ছিন্ন করবেন না বা রিডিং পাওয়ার জন্য অ্যাক্সেসের উন্নতি করবেন না। বৃহত্তর উদ্ভিদ-সরবরাহের প্রশ্নগুলির সাথে সম্পর্কিতমেশিন ইউটিলিটি প্রয়োজনীয়তা; স্থানীয় টুল চেক প্রকৃত মেশিনে ট্রেসযোগ্য থাকা উচিত।
সময় এবং কুলিং তাদের নিজস্ব তুলনা প্রয়োজন
প্রযোজ্য সন্নিবেশ পর্যালোচনা, ফুঁ, কাটা, নিষ্কাশন এবং প্রত্যাহার ঘটনা. এই ফাংশনগুলির মধ্যে কিছু একটি ভিন্ন প্রক্রিয়া ব্যবহার করতে পারে বা ব্লো পিনের অন্তর্গত নাও হতে পারে। সামঞ্জস্যের প্রস্তাব দেওয়ার আগে HMI-এ ইভেন্টের নামগুলিকে প্রকৃত সরঞ্জামের নথির সাথে মিলিয়ে নিন।
রেসিপি সংরক্ষণ করুন এবং একটি ক্রিয়া ঘটেছে তা নিশ্চিতকরণ থেকে একটি কমান্ডের পার্থক্য করুন। দHMI সেটিংস এবং অ্যালার্ম গাইডঘটনা ক্রম সহ প্রকৃত অবস্থা রেকর্ড করার মান ব্যাখ্যা করে। ঘাড় শীতল এবং নমুনা অবস্থা অন্তর্ভুক্ত করুন যেখানে পর্যবেক্ষণ করা বিকৃতি তাদের প্রাসঙ্গিক করে তোলে।
মেশিন এবং টুলিংয়ের জন্য অনুমোদিত সীমা ব্যবহার করুন। একটি সাধারণ নিবন্ধ একটি নিরাপদ ব্লো-পিন স্ট্রোক, ক্লিয়ারেন্স, চাপ, কর্তন শক্তি বা অজ্ঞাত সমাবেশের জন্য সময় বৃদ্ধি স্থাপন করতে পারে না।
একটি নিয়ন্ত্রিত সমস্যা সমাধান এবং যাচাইকরণ কর্মপ্রবাহ
পর্যবেক্ষণ এবং প্রস্তাবিত পরীক্ষা আলাদাভাবে লিখুন। "ছাঁটা পরে দৃশ্যমান Burr" একটি পর্যবেক্ষণ. "কাটিং রিং প্রতিস্থাপন প্রয়োজন" একটি অনুমান যতক্ষণ না পরিদর্শন এটি সমর্থন করে। রেকর্ডে সেই পার্থক্যটি রাখা একটি হস্তান্তরকে আরও কার্যকর করে তোলে এবং একটি প্রাথমিক অনুমানকে গৃহীত ব্যাখ্যা হতে বাধা দেয়।
- ব্যর্থ প্রয়োজনীয়তা সংজ্ঞায়িত করুন।অবস্থান চিহ্নিত করুন, নমুনা বজায় রাখুন এবং পরিদর্শন বা পরীক্ষার পদ্ধতি নিশ্চিত করুন। অভিযোগটি মাত্রা, পৃষ্ঠের অবস্থা, ছাঁটাই বা বন্ধ প্যাকেজ সম্পর্কিত কিনা তা চিহ্নিত করুন।
- সেটআপে নমুনা পরিচয় লক করুন।রেকর্ড মেশিন, স্টেশন, গহ্বর, টুলিং সংশোধন এবং উপাদান ব্যাচ. ব্যর্থতা ক্যাপিং জড়িত যখন রেসিপি এবং বন্ধ পরিচয় সংরক্ষণ করুন.
- নির্দিষ্ট নিরাপদ অবস্থার অধীনে পরিদর্শন করুন।রক্ষণাবেক্ষণ বা টুলিংয়ের সাথে যোগাযোগের আগে অনুমোদিত অ্যাক্সেস এবং বিচ্ছিন্নকরণ পদ্ধতি ব্যবহার করুন। নিয়ন্ত্রিত ডায়াগনস্টিক অপারেশন এর নিজস্ব অনুমোদিত পদ্ধতি প্রয়োজন।
- শক্তিশালী সমর্থিত হাইপোথিসিস পরীক্ষা করুন।অনুমোদিত সীমার মধ্যে একটি অনুমোদিত পরিবর্তন নির্বাচন করুন। তুলনা ব্যাখ্যা করার জন্য অন্যান্য নিয়ন্ত্রণযোগ্য শর্তগুলি যথেষ্ট স্থিতিশীল রাখুন এবং যে কোনও শর্তের নথিভুক্ত করুন যা রাখা যাবে না।
- প্রাসঙ্গিক চেক পুনরাবৃত্তি করুন.একই বৈশিষ্ট্য পরিদর্শন করুন এবং নির্দিষ্ট কার্যকরী পরীক্ষা পুনরাবৃত্তি করুন। একই পরিমাপের শর্ত প্রয়োগ করুন যাতে তুলনাটি অর্থবহ থাকে।
- মুক্তির সিদ্ধান্ত রেকর্ড করুন।সংশোধিত সেটআপের সাথে ফলাফল রাখুন। ক্রমাগত যাচাইকরণের জন্য গুণমান পরিকল্পনা অনুসরণ করুন এবং কে প্রোডাকশন রিলিজ অনুমোদন করেছে তা সনাক্ত করুন।
সার্ভিসিং মানের সমস্যার বাইরেও বিপদের পরিচয় দেয়।OSHA এর বিপজ্জনক-শক্তি নির্দেশিকাঅপ্রত্যাশিত স্টার্টআপ এবং সঞ্চিত শক্তির মুক্তিকে রক্ষণাবেক্ষণের গুরুতর ঝুঁকি হিসাবে চিহ্নিত করে। যন্ত্র-নির্দিষ্ট বিচ্ছিন্নতা অবশ্যই প্রাসঙ্গিক শক্তির উত্সগুলিকে মোকাবেলা করতে হবে৷ শুধুমাত্র একটি HMI স্টপ কমান্ডকে প্রয়োজনীয় বিচ্ছিন্নকরণ পদ্ধতির বিকল্প হিসাবে বিবেচনা করা উচিত নয়।
একটি সংক্ষিপ্ত রেকর্ড রাখুন যা উপসংহার সমর্থন করে
একটি তুলনা একটি সংজ্ঞায়িত পরিদর্শন উইন্ডো প্রয়োজন. পরীক্ষা করা নম্বর এবং যে নম্বরটি একই বিবৃত মানদণ্ডে ব্যর্থ হয়েছে তা রেকর্ড করুন। একই নমুনাতে বারবার চেকগুলিকে আলাদাভাবে লেবেল করুন, তাই রেকর্ডটি তাদের অতিরিক্ত বোতল হিসাবে গণনা করে না।
| রেকর্ড | এর মধ্যে যা আছে |
|---|---|
| পরিচয় | মেশিন, স্টেশন/গহ্বর, ছাঁচ, ব্লো-পিন সমাবেশ এবং অঙ্কন সংশোধন |
| বেসলাইন | ত্রুটির অবস্থান, প্রথম দিকে প্রভাবিত পর্যায়, রেসিপি এবং নমুনার অবস্থা |
| পরিদর্শন প্রমাণ | ফটো, পরিমাপ করা বৈশিষ্ট্য, পদ্ধতি এবং প্রযোজ্য গ্রহণযোগ্যতা সীমা |
| নিয়ন্ত্রিত পরিবর্তন | অনুমোদিত কর্ম, দায়ী ব্যক্তি এবং শর্তাবলী অনুষ্ঠিত বা পরিবর্তিত |
| যাচাইকরণ | পরিদর্শন পরিমাণ, ব্যর্থতা, পরীক্ষার শর্ত, ক্রমাগত চেক এবং প্রকাশের অনুমোদন |
যদি একটি হার রিপোর্ট করা হয়, তাহলে সেটিকে সেই উইন্ডোতে থাকা সমস্ত পরিদর্শিত বোতল দ্বারা বিভক্ত ব্যর্থ পরিদর্শন করা বোতল হিসাবে সংজ্ঞায়িত করুন৷ তুলনার মধ্যে মানদণ্ড এবং নমুনা ভিত্তিতে সামঞ্জস্যপূর্ণ রাখুন। কোনো পর্যবেক্ষিত ব্যর্থতা ছাড়াই একটি ছোট নমুনা একটি নমুনা ফলাফল, ভবিষ্যতের উৎপাদন ফাঁস মুক্ত হবে এমন প্রতিশ্রুতি নয়।
মূল প্রমাণ অক্ষত রেখে একটি অমীমাংসিত ফলাফল বৃদ্ধি করুন। টুলিং পরিচয় সহ ব্যর্থ এবং গ্রহণযোগ্য নমুনা পাঠানো শুধুমাত্র চূড়ান্ত রেসিপি ফরোয়ার্ড করার চেয়ে বেশি কার্যকর। সরবরাহকারী বা মানসম্পন্ন দল তখন পর্যালোচনা করতে পারে যে আসলে কী পরিলক্ষিত হয়েছে এবং প্রতিটি সংশোধনের প্রচেষ্টায় কী পরিবর্তন হয়েছে।
সঠিক ব্লো-পিন সমাবেশ বজায় রাখুন এবং প্রতিস্থাপন করুন
প্রতিস্থাপনের আদেশ দেওয়ার আগে সমাবেশটি সনাক্ত করুন। মেশিনের সিরিয়াল নম্বর, ছাঁচ সনাক্তকরণ এবং ব্লো-পিন অঙ্কন সংশোধন একসাথে রাখুন। মানানসই ঘাড় সন্নিবেশ এবং কাটিং উপাদান যেখানে প্রযোজ্য অন্তর্ভুক্ত করুন। একটি ভাগ করা উপাদানের নাম বা অনুরূপ বাইরের ব্যাস বিনিময়যোগ্যতা স্থাপন করে না।
পরিষ্কার করা, পুনরায় কাজ করা এবং প্রতিস্থাপনের জন্য বিভিন্ন সিদ্ধান্তের প্রয়োজন। অনুমোদিত রক্ষণাবেক্ষণ নির্দেশাবলী এবং গ্রহণযোগ্যতা সীমা ব্যবহার করুন। সারফেস পুনরুদ্ধার, তীক্ষ্ণ বা আবরণের কাজ একটি কার্যকরী ইন্টারফেস পরিবর্তন করতে পারে, তাই প্রতিটি দৃশ্যমান চিহ্নকে মেরামতের নির্দেশ হিসাবে বিবেচনা করার পরিবর্তে উপযুক্ত প্রস্তুতকারকের অনুমোদন নিন।
ইনস্টলেশনের পরে, প্রকৃত কাজের জন্য প্রয়োজনীয় চেকগুলি পুনরাবৃত্তি করুন। প্রাসঙ্গিক ঘাড় মাত্রা এবং সিলিং এলাকা নিশ্চিত করুন, তারপর নির্দিষ্ট বন্ধ এবং কার্যকরী পরীক্ষা যাচাই করুন। পরিদর্শন রেকর্ডের সাথে ফলাফল সেটআপ সংশোধন বজায় রাখুন। দপ্রতিরোধমূলক রক্ষণাবেক্ষণ চেকলিস্টএই রেকর্ডগুলিকে একটি বৃহত্তর মেশিন-নির্দিষ্ট পরিকল্পনার মধ্যে রাখে।
দুই কিঙ্গেল বোতল-মেশিনের রেফারেন্স
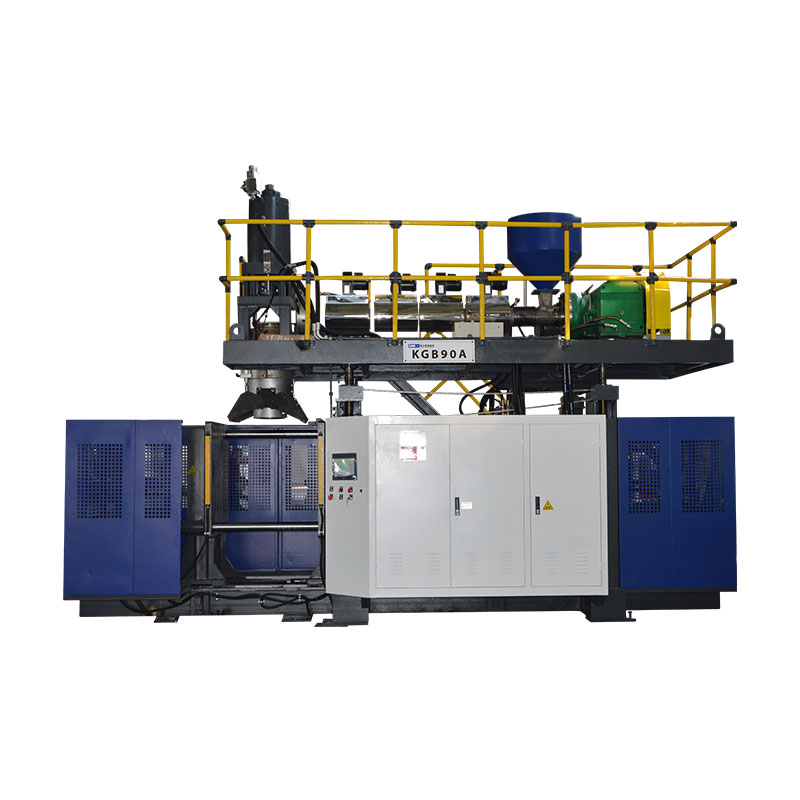
KGB5L এবং KGB5D প্রাসঙ্গিক ক্রমাগত এক্সট্রুশন বোতল-মেশিনের উদাহরণ প্রদান করে। তাদের প্রকাশিত স্টেশন লেআউটগুলি পরিদর্শন রেকর্ডগুলি সংগঠিত করতে সহায়তা করে: স্টেশনের পরিচয় সংরক্ষণ এবং, যেখানে প্রযোজ্য, মাথা এবং গহ্বরের পরিচয়। ক্যাটালগ উভয় প্ল্যাটফর্মে উত্পাদিত প্রতিটি বোতলের জন্য একটি সর্বজনীন ব্লো পিন সনাক্ত করে না।


| প্রকাশিত ক্ষেত্র | KGB5L | KGB5D |
|---|---|---|
| স্টেশন ব্যবস্থা | একক | ডাবল |
| সর্বোচ্চ ধারক ক্ষমতা | 5 এল | 5 এল |
| স্ক্রু ব্যাস | 60 মিমি | 70 মিমি |
| এইচডিপিই গলানোর ক্ষমতা | 55 কেজি/ঘণ্টা | 80 কেজি/ঘণ্টা |
সূত্র: লিঙ্ক করা KGB5L এবং KGB5D পণ্য পৃষ্ঠা। গলন ক্ষমতা একটি প্রকাশিত উপাদান-থ্রুপুট ক্ষেত্র, একটি স্বীকৃত-বোতল হার বা একটি ঘাড়-মানের ফলাফল নয়।
প্ল্যাটফর্ম সনাক্ত করতে এবং একটি উত্পাদন আলোচনা ফ্রেম করতে এই পরিসংখ্যান ব্যবহার করুন। ব্লো-পিন নির্বাচন এখনও বোতল ফিনিশ, ছাঁচ, মাউন্টিং এবং প্রকৃত ব্লোয়িং বিন্যাসের উপর নির্ভর করে। ডাই-হেড স্পেসিফিকেশনে তালিকাভুক্ত ডাই-পিন ব্যাস একটি ব্লো-পিন অঙ্কনের বিকল্প নয়।
একটি নতুন মেশিন প্রকল্পের জন্য, টুলিং সুযোগ অনুমোদন করার আগে বোতল এবং বন্ধ অঙ্কন প্রদান করুন। একটি বিদ্যমান ইনস্টলেশনের জন্য, বর্তমান সমাবেশ সনাক্তকরণ এবং পরিদর্শন প্রমাণ যোগ করুন। দএইচডিপিই বোতল-মেশিন নির্বাচন গাইডবৃহত্তর উত্পাদন স্পেসিফিকেশন কভার.
ব্লো পিন এবং ঘাড়ের ত্রুটি সম্পর্কে প্রায়শই জিজ্ঞাসিত প্রশ্নাবলী
একটি ঘা পিন একটি ডাই পিন হিসাবে একই?
না। একটি ডাই পিন বা ম্যান্ড্রেল গলে যাওয়া টুলিংয়ের অংশ। একটি ব্লো পিন প্রবাহিত বাতাস সরবরাহ করে এবং নির্দিষ্ট নকশায় ঘাড়-সম্পর্কিত দায়িত্ব থাকতে পারে। এর সমাবেশ অঙ্কন থেকে উভয় উপাদান সনাক্ত করুন। ভাগ করা শব্দ "পিন" তাদের ইন্টারফেস বা মাত্রা বিনিময়যোগ্য করে না।
প্রতিটি এক্সট্রুশন ব্লো মোল্ডিং মেশিন কি একই ব্লো-পিন ডিজাইন ব্যবহার করে?
না। ব্লোয়িং এবং ফিনিশিং ব্যবস্থা পণ্য এবং টুলিংয়ের উপর নির্ভর করে। ক্রমাঙ্কন, কুলিং এবং কাটিং বৈশিষ্ট্যগুলি কনফিগারেশন নির্দিষ্ট। একটি প্রতিস্থাপন নির্বাচন বা অন্য মেশিন থেকে একটি সেটআপ নির্দেশ প্রয়োগ করার আগে প্রকৃত সমাবেশ এবং আন্দোলন নিশ্চিত করুন। ধারক ভলিউম একা সঠিক উপাদান সনাক্ত করতে পারে না.
ব্লো পিন ভালো অবস্থায় থাকলে কি বোতল ফুটো হতে পারে?
হ্যাঁ। নির্দিষ্ট ক্যাপ, সিলিং যোগাযোগ এবং পরীক্ষার ব্যবস্থা সহ সম্পূর্ণ বোতল-এবং-বন্ধ ইন্টারফেস তদন্ত করুন। ছাঁচনির্মাণ বা পরে পরিচালনার সময় ক্ষতি প্রদর্শিত হবে কিনা তা নির্ধারণ করুন। একটি ফাঁস ফলাফল একটি ব্যর্থ চেক সনাক্ত করে; এটি নিজেই সনাক্ত করে না কোন টুল, উপাদান বা প্রক্রিয়ার অবস্থা ব্যর্থতার কারণ।
একটি প্রতিস্থাপন ঘা পিন পর্যালোচনা করার জন্য কি তথ্য প্রয়োজন?
মেশিনের মডেল এবং সিরিয়াল নম্বর, ছাঁচের পরিচয়, ব্লো-পিন সমাবেশ অঙ্কন এবং সংশোধন প্রদান করুন। সঙ্গম ঘাড় টুলিং এবং প্রাসঙ্গিক বোতল-এবং-বন্ধ অঙ্কন যোগ করুন। একটি ত্রুটি তদন্তের জন্য, নমুনা পরিচয়, ফটোগ্রাফ, পরিমাপ এবং যে ক্রমটিতে সমস্যাটি প্রথম দেখা যায় তা অন্তর্ভুক্ত করুন। প্রযুক্তিগত নথিগুলির জন্য অনুমোদিত যোগাযোগ চ্যানেল ব্যবহার করুন।
ব্লো পিন মেরামত বা প্রতিস্থাপনের পরে কী পরীক্ষা করা উচিত?
অনুমোদিত নথিগুলির বিরুদ্ধে সমাবেশের পরিচয় এবং সেটআপ নিশ্চিত করুন, তারপরে সম্মত পরিমাপের শর্তে প্রভাবিত ঘাড়ের বৈশিষ্ট্যগুলি পরিদর্শন করুন। নির্দিষ্ট বন্ধের সাথে প্রাসঙ্গিক প্যাকেজ পরীক্ষাটি পুনরাবৃত্তি করুন। পরিমাণ এবং ব্যর্থতা রেকর্ড করুন, সংশোধিত সেটআপ রাখুন এবং ক্রমাগত চেক এবং উত্পাদন প্রকাশের জন্য গুণমান পরিকল্পনা অনুসরণ করুন।
মেশিন, টুলিং এবং ঘাড়ের ত্রুটির বিবরণ পাঠান
মডেল এবং সিরিয়াল নম্বর, টুলিং শনাক্তকরণ এবং একটি চিহ্নিত ত্রুটিযুক্ত ফটোগ্রাফ দিয়ে শুরু করুন। বোতল-এবং-বন্ধের প্রয়োজনীয়তা, প্রথম প্রভাবিত উৎপাদন পর্যায় এবং কোনো পরিমাপিত ফলাফল অন্তর্ভুক্ত করুন। এই বিবরণ প্রযুক্তিগত আলোচনা একটি সংজ্ঞায়িত শুরু বিন্দু দেয়.
টুলিং এবং উৎপাদনের প্রয়োজনীয়তা আলোচনা করনিংবো কিংগল মেশিনারি কোং, লিমিটেড।কোম্পানির তথ্য