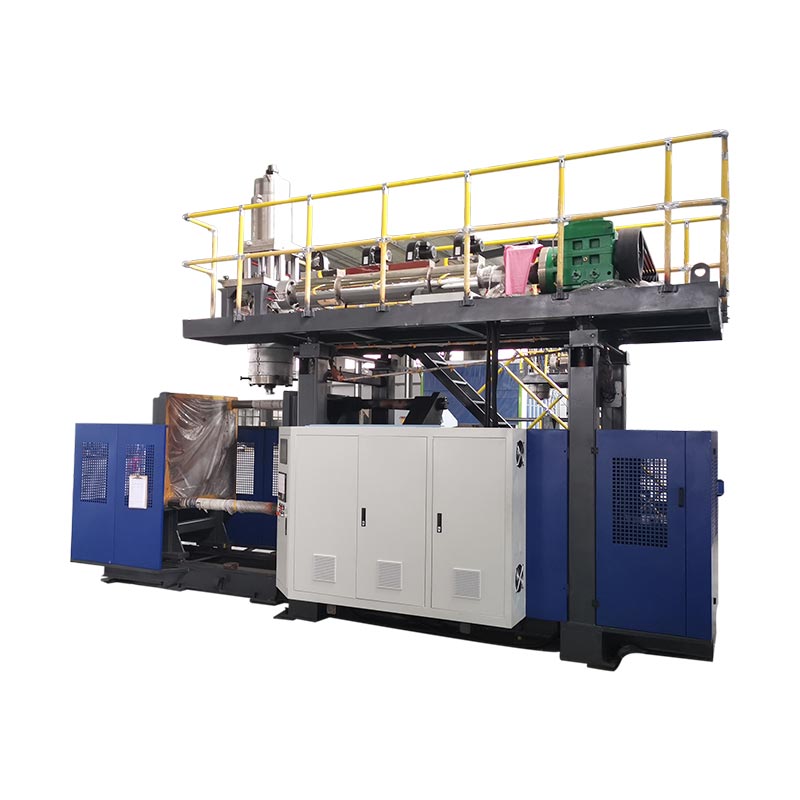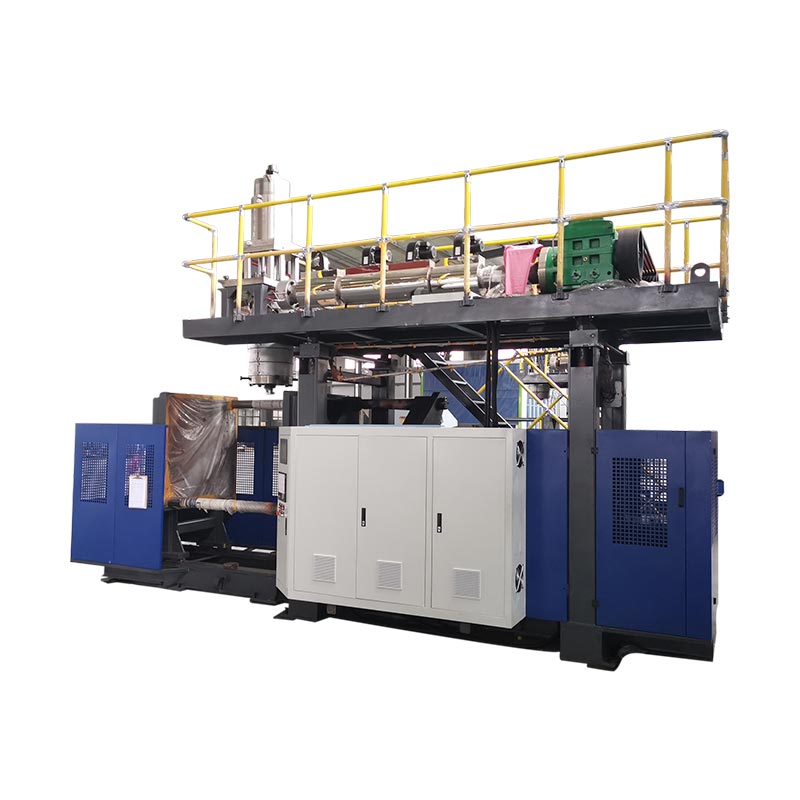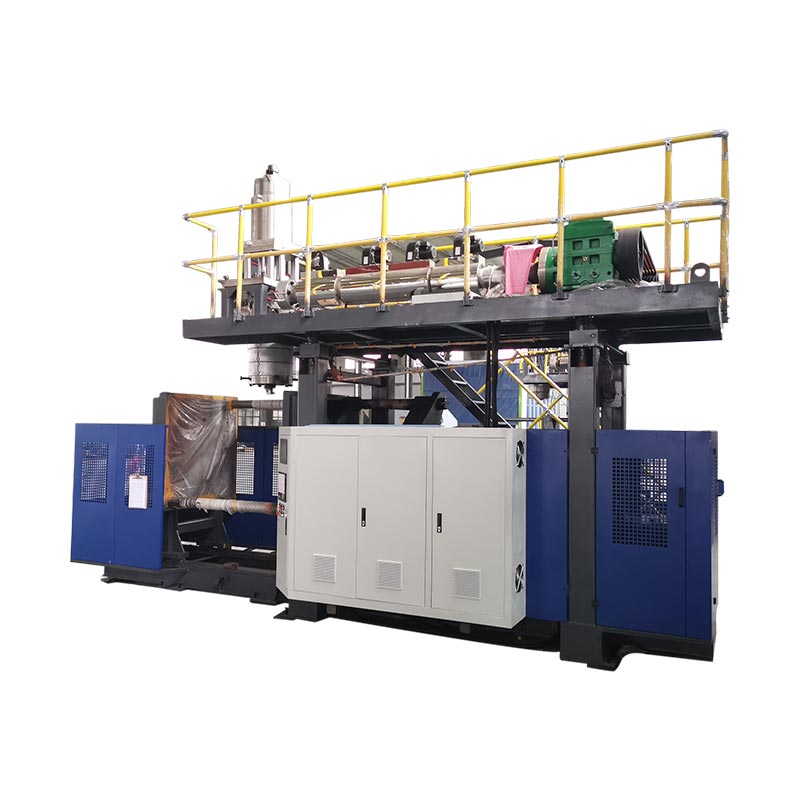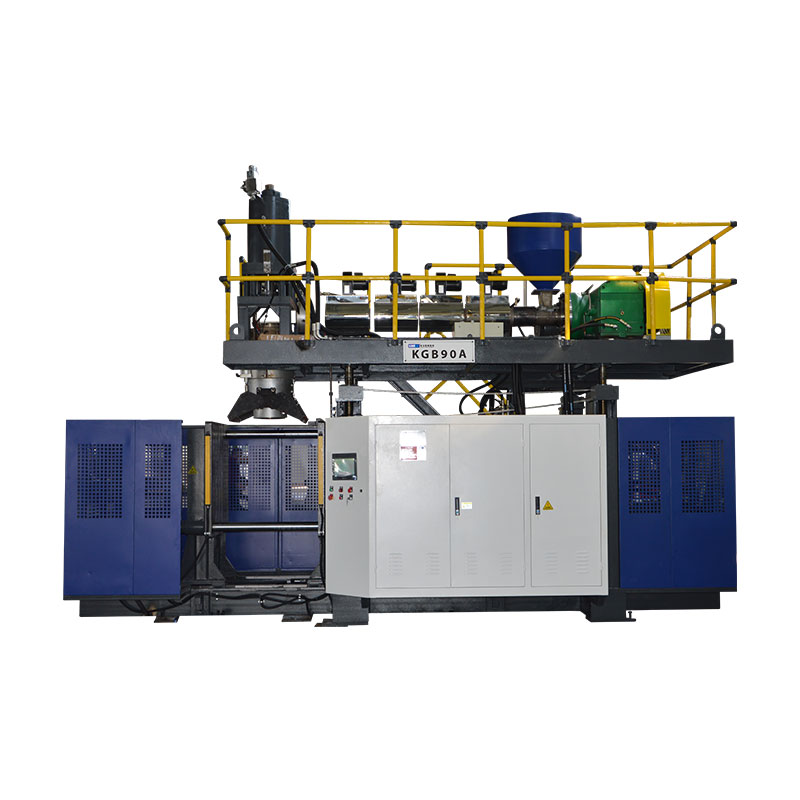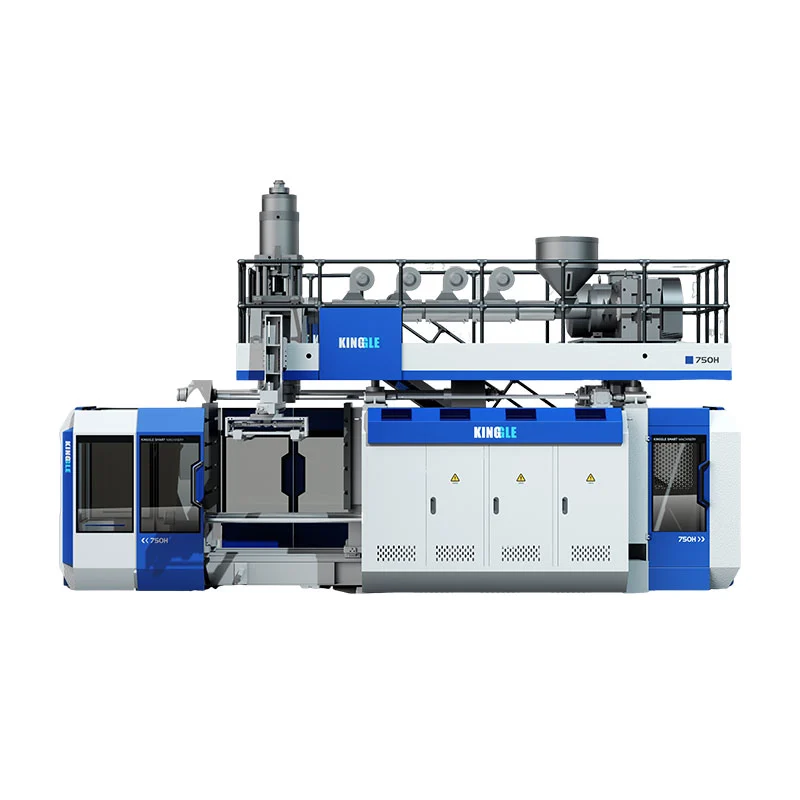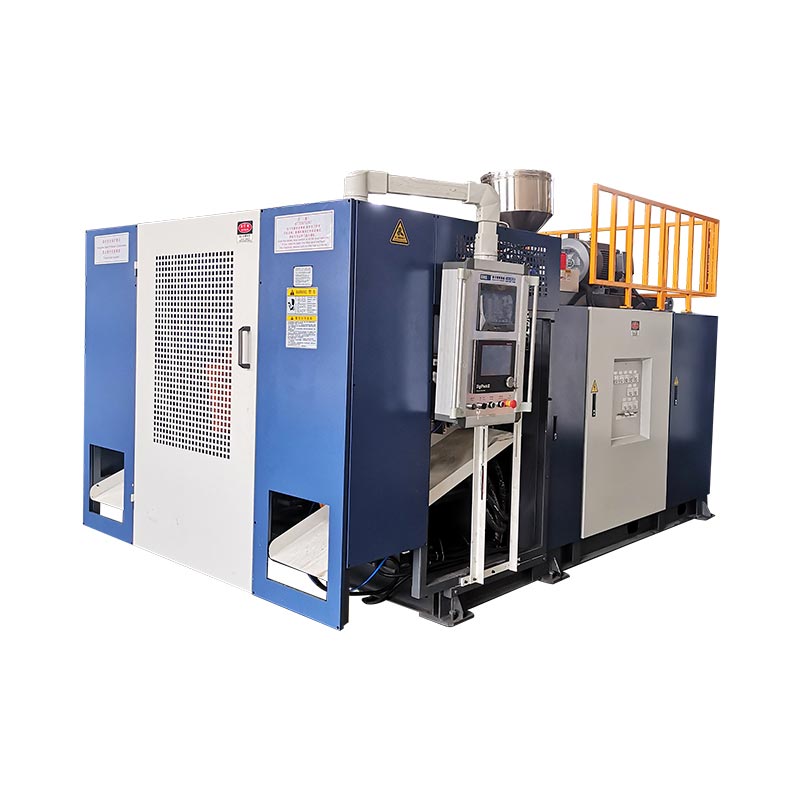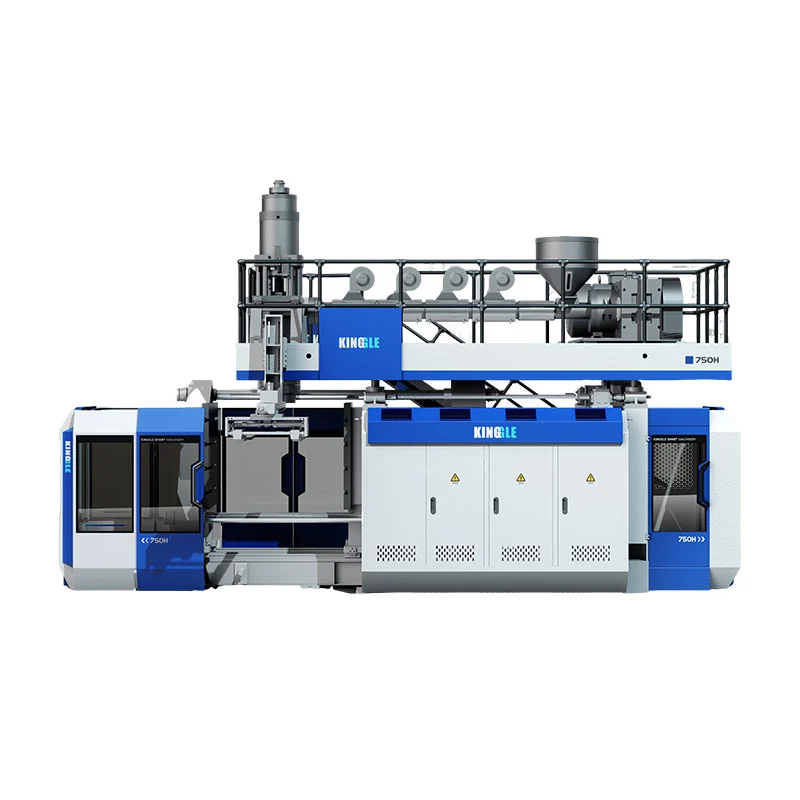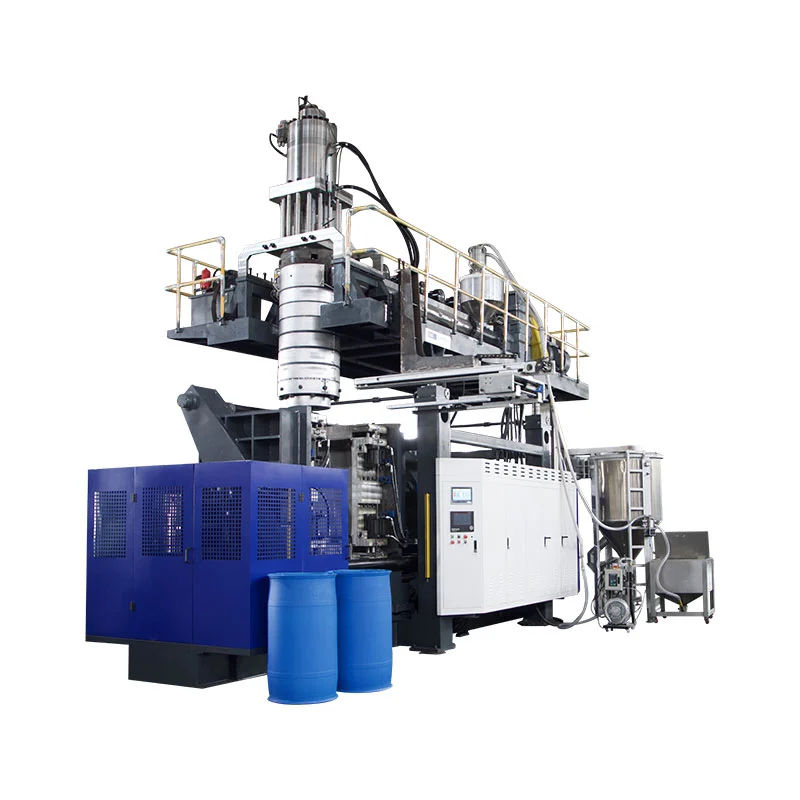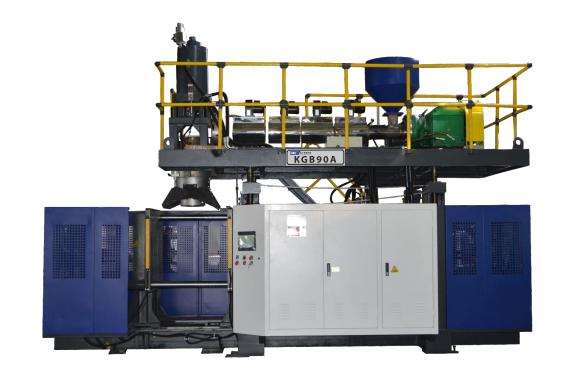
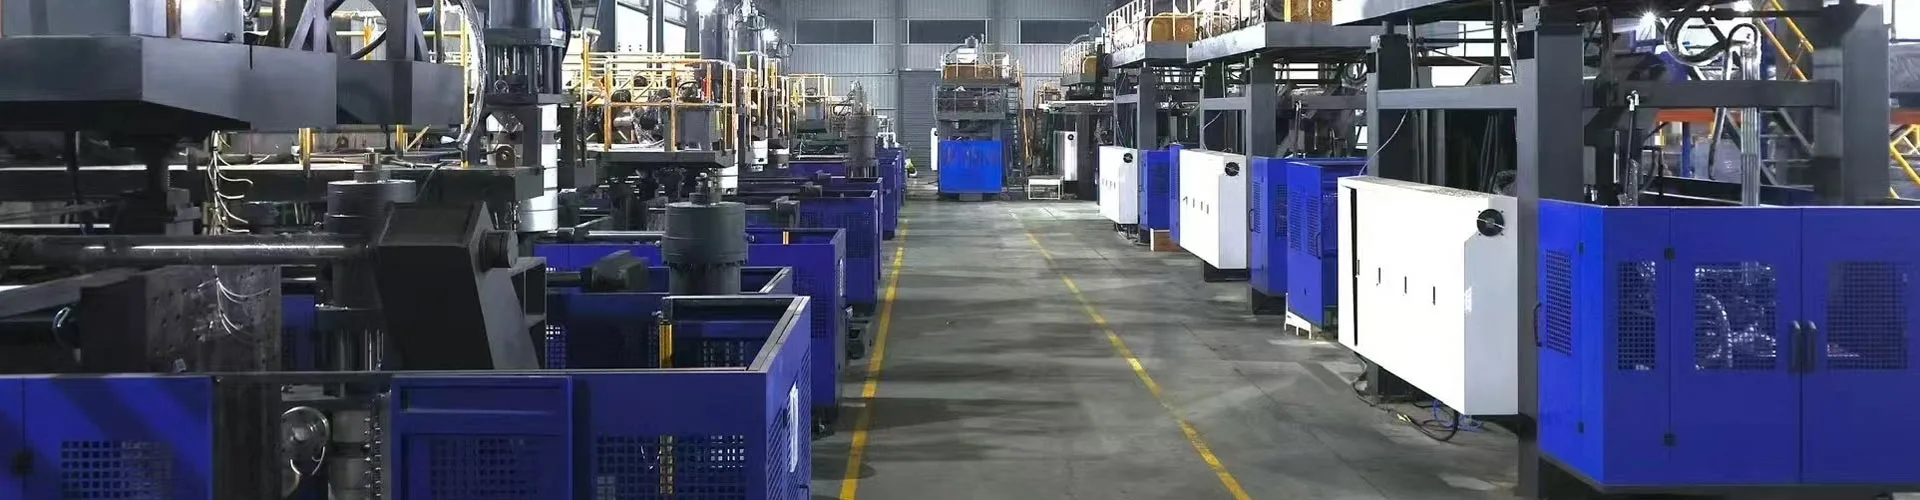
ব্লো মোল্ডিং মেশিনের প্রধান অংশ হল ফিডিং এবং এক্সট্রুশন সিস্টেম, ডাই হেড, মোল্ড এবং ক্ল্যাম্প, ব্লোয়িং সিস্টেম, কুলিং সার্কিট, ড্রাইভ এবং কন্ট্রোল এবং আংশিক অপসারণের সরঞ্জাম। তাদের বিন্যাস ছাঁচনির্মাণ প্রক্রিয়া এবং মেশিন কনফিগারেশন উপর নির্ভর করে। এক্সট্রুশন ব্লো ছাঁচনির্মাণের জন্য, প্রতিস্থাপনের কথা বিবেচনা করার আগে প্রতিটি উপাদানকে তার কার্যকারিতা এবং সমাবেশ দ্বারা চিহ্নিত করুন।
একটি উপাদান সনাক্ত করতে, এর সমাবেশ সনাক্ত করুন, এর কার্যকারিতা নিশ্চিত করুন এবং প্রাসঙ্গিক প্রযুক্তিগত তথ্য সংগ্রহ করুন। একটি ফটোগ্রাফ বা একটি পরিচিত নাম খুব কমই প্রতিষ্ঠিত করে যে দুটি প্রতিস্থাপনের অংশ একই মেশিনে কাজ করবে কিনা।
চারটি পার্থক্য ব্যয়বহুল মিক্স আপ প্রতিরোধ করে
- ডাই হেড প্লাস্টিকের নল গঠন করে; ব্লো মোল্ড পাত্রের বাহ্যিক অংশ গঠন করে।
- একটি ডাই পিন বা ম্যান্ড্রেল গলিত উত্তরণকে আকার দেয়। একটি ব্লো পিন বাতাস সরবরাহ করে এবং ঘাড়-সম্পর্কিত কার্য সম্পাদন করতে পারে।
- একটি কন্ট্রোলার কমান্ড, একটি অ্যাকচুয়েটর অবস্থান এবং একটি মাপা বোতল প্রাচীর প্রমাণের বিভিন্ন অংশ।
- একটি কম্পোনেন্টের নাম মেলানো শুধুমাত্র প্রতিস্থাপন-অংশ সনাক্তকরণের শুরু।
যন্ত্রের যন্ত্রাংশের নামকরণের আগে যন্ত্রের ধরন শনাক্ত করুন
মেশিনের সনাক্তকরণ এবং প্রযুক্তিগত নথি থেকে প্রক্রিয়াটি নিশ্চিত করুন। এক্সট্রুশন ব্লো মোল্ডিং, ইনজেকশন ব্লো মোল্ডিং এবং স্ট্রেচ ব্লো মোল্ডিং বিভিন্ন টুলিং ব্যবস্থার মাধ্যমে ফাঁপা পণ্য তৈরি করে। একটি উপাদান তালিকা যা তিনটিকে একত্রিত করে একটি ক্রেতাকে হার্ডওয়্যার খুঁজতে পাঠাতে পারে যা ইনস্টল করা মেশিনটি ব্যবহার করে না।
এক্সট্রুশন ব্লো মোল্ডিং বা ইবিএম-এ একটি এক্সট্রুডার ডাই হেডে গলিত পলিমার সরবরাহ করে। মাথাটি প্যারিসন নামে একটি ফাঁপা নল গঠন করে, যা ছাঁচ ক্যাপচার করে এবং স্ফীত করে। কিংগলেরব্লো ছাঁচনির্মাণ মেশিন গাইডপ্রক্রিয়া বিভাগগুলি ব্যাখ্যা করে এবং এক্সট্রুশন ব্লো মোল্ডিংকে এর সরঞ্জাম ফোকাস হিসাবে চিহ্নিত করে।
একটি ইনজেকশন ব্লো মোল্ডিং মেশিন ব্লোয়িং স্টেজে স্থানান্তর করার আগে একটি কোর রডের চারপাশে একটি প্রিফর্ম তৈরি করে। একটি PET স্ট্রেচ-ব্লো সিস্টেম একটি প্রিফর্ম এবং একটি স্ট্রেচিং অপারেশন ব্যবহার করে। টুলিং শনাক্ত করার সময় এই পার্থক্যগুলি গুরুত্বপূর্ণ: একটি IBM কোর-রড সমাবেশ এবং একটি PET স্ট্রেচ রড একটি জেনেরিক EBM খুচরা যন্ত্রাংশের তালিকায় উপস্থিত হওয়া উচিত নয়৷
সমাবেশ, অংশ এবং প্রক্রিয়া উপাদান পৃথক রাখুন
"ব্লো মোল্ডিং পার্টস" শব্দটি মেশিনের উপাদান বা প্রক্রিয়া দ্বারা তৈরি প্লাস্টিক পণ্য বোঝাতে পারে। রাষ্ট্র যা অর্থ প্রযোজ্য। একটি প্যারিসন হল প্লাস্টিক প্রক্রিয়া করা হচ্ছে, একটি প্রতিস্থাপনযোগ্য মেশিনের অংশ নয়। একটি গহ্বর ছাঁচ একটি বৈশিষ্ট্য. একটি ডাই হেড একটি সমাবেশ যা তাদের নিজস্ব পরিচয় সহ বিভিন্ন উপাদান ধারণ করে।
সাহায্যের অনুরোধ করার সময় সমাবেশ অনুক্রম ব্যবহার করুন: মেশিন, সিস্টেম, সমাবেশ, তারপর পৃথক অংশ। উদাহরণস্বরূপ, "এক্সট্রুশন হেড, টুলিং অ্যাসেম্বলি, ম্যান্ড্রেল" "হেড পিন" এর চেয়ে বেশি কার্যকর। অঙ্কন রেফারেন্স বা মূল অংশ নম্বর যোগ করুন যখনই এটি উপলব্ধ. এটি স্থানীয় ডাকনামের উপর নির্ভর না করে সরবরাহকারীকে একটি সূচনা বিন্দু দেয়।
| কম্পোনেন্ট গ্রুপ | ফাংশন | দরকারী সনাক্তকরণ প্রমাণ |
|---|---|---|
| খাওয়ানো এবং এক্সট্রুশন | রজন, সরবরাহ, গলে এবং মিশ্রিত করুন | এক্সট্রুডার অঙ্কন, স্ক্রু/ব্যারেল স্পেসিফিকেশন, মোটর প্লেট |
| ডাই হেড এবং প্যারিসন টুলিং | গলে বিতরণ করুন এবং টিউব গঠন করুন | হেড মডেল, টুলিং অঙ্কন, সমাবেশ সংশোধন |
| প্যারিসন নিয়ন্ত্রণ | টুলিং খোলার কমান্ড পরিবর্তন | কন্ট্রোলার সংস্করণ, অ্যাকচুয়েটর এবং প্রতিক্রিয়া সনাক্তকরণ |
| ছাঁচ এবং বাতা | প্যারিসন ক্যাপচার করুন, টুলটি ধরে রাখুন এবং বাহ্যিক আকৃতি নির্ধারণ করুন | ছাঁচ আইডি, ইন্টারফেস অঙ্কন, বাতা সমাবেশ রেফারেন্স |
| প্রস্ফুটিত এবং শীতল | প্যারিসন স্ফীত করুন এবং তাপ অপসারণ করুন | ব্লো-টুল ড্রয়িং, এয়ার সার্কিট এবং কুলিং-সার্কিট ম্যাপ |
| ড্রাইভ এবং নিয়ন্ত্রণ | পাওয়ার, সিকোয়েন্স এবং মনিটর ফাংশন | স্কিম্যাটিক্স, ডিভাইস প্লেট, সফ্টওয়্যার এবং প্যারামিটার সংস্করণ |
| টেক আউট এবং সমাপ্তি | সরান এবং, যেখানে অন্তর্ভুক্ত, পণ্য শেষ | গ্রিপার/ফিক্সচার অঙ্কন এবং অনুমোদিত লাইন কনফিগারেশন |
রজন খাওয়ান এবং গলিয়ে দিন: হপার, স্ক্রু, ব্যারেল এবং ড্রাইভ
ফিড পাথ স্ক্রু আগে শুরু হয়
হপার এক্সট্রুডার ফিড বিভাগে উপাদান সরবরাহ করে। একটি প্রকল্পে লোডার, ব্লেন্ডার, ডোজিং সরঞ্জাম বা রিগ্রিন্ড রিটার্ন অন্তর্ভুক্ত থাকতে পারে। আলাদা ইন্টারফেসের সাথে শনাক্তযোগ্য সরঞ্জাম হিসাবে তাদের আচরণ করুন। একটি ফড়িং এর উপস্থিতি প্রমাণ করে না যে স্বয়ংক্রিয় পরিবহণ, শুকানো বা মিশ্রণ মেশিন সরবরাহের অন্তর্ভুক্ত।
আউটপুট অনিয়মিত হয়ে গেলে, স্ক্রুকে দোষারোপ করার আগে রজন গ্রেড, লট, মিশ্রণ এবং খাওয়ানোর আচরণ রেকর্ড করুন। একটি বিধিনিষেধ বা উপাদান বিতরণে একটি বাধা মাথায় পৌঁছাতে পারে তা প্রভাবিত করতে পারে। রক্ষণাবেক্ষণ দলের প্রকৃত রানের সাথে আবদ্ধ পর্যবেক্ষণ প্রয়োজন, কেবল একটি বড় এক্সট্রুডারের জন্য অনুরোধ নয়।
স্ক্রু, ব্যারেল এবং তাপমাত্রা সিস্টেম বিভিন্ন কাজ করে
ঘূর্ণায়মান স্ক্রু ব্যারেলের ভিতরে রজন বহন করে এবং কাজ করে। গরম করার অঞ্চলগুলি তাপমাত্রা নিয়ন্ত্রণে তাপ যোগ করে, যখন প্রক্রিয়াটি যান্ত্রিক কাজের মাধ্যমে তাপ বিকাশ করে। তাপমাত্রা সেন্সর তাদের ইনস্টল করা অবস্থানে প্রতিক্রিয়া প্রদান করে। একটি প্রদর্শিত ব্যারেল-জোন তাপমাত্রা তাই প্রবাহিত গলনের প্রতিটি অংশের সরাসরি পরিমাপ নয়।
হিটার এবং সেন্সরের পরিচয় আলাদা রাখুন। একটি কম-তাপমাত্রার অ্যালার্ম পাওয়ার সার্কিট, হিটার, ফিডব্যাক ডিভাইস, তারের বা নিয়ন্ত্রণ সেটআপ জড়িত থাকতে পারে। ত্রুটি নিশ্চিত না করে একটি হিটার প্রতিস্থাপন মূল সমস্যা অমীমাংসিত ছেড়ে যেতে পারে. সার্বজনীন প্রতিরোধ বা তাপমাত্রা সীমার পরিবর্তে প্রকৃত তারের ডায়াগ্রাম এবং যোগ্য বৈদ্যুতিক নির্ণয় ব্যবহার করুন।
ড্রাইভটি অবশ্যই পাওয়ার রেটিং এর চেয়ে বেশি মেলে
মোটর, গিয়ারবক্স এবং কাপলিং স্ক্রুতে গতি প্রেরণ করে। তাদের যান্ত্রিক সংযোগ এবং অপারেটিং প্রয়োজনীয়তা ইনস্টল করা সমাবেশের অন্তর্গত। একই রেটযুক্ত শক্তি সহ একটি মোটর স্বয়ংক্রিয়ভাবে একটি উপযুক্ত প্রতিস্থাপন নয়, এবং একই নামমাত্র ব্যাসের একটি স্ক্রুতে বিভিন্ন জ্যামিতি বা সংযোগের বিবরণ থাকতে পারে।
একটি স্ক্রু বা ব্যারেল তদন্তের জন্য, মূল অঙ্কন, মেশিন সিরিয়াল নম্বর এবং উপাদান অ্যাপ্লিকেশন প্রদান করুন। একটি ড্রাইভ তদন্তের জন্য, সম্পূর্ণ মোটর এবং গিয়ারবক্স প্লেট এবং প্রাসঙ্গিক সমাবেশ রেফারেন্স অন্তর্ভুক্ত করুন। একটি নিরাপদ অবস্থান থেকে তোলা ফটোগ্রাফে মূল অভিযোজন এবং সংযোগ তথ্য সংরক্ষণ করুন। এই রেকর্ডগুলি ব্যর্থ আইটেমটিকে তার চারপাশের বৃহত্তর সমাবেশ থেকে আলাদা করতে সাহায্য করে।
প্যারিসন গঠন করুন: ডাই হেড, ডাই টুলিং এবং প্রাচীর-বেধ নিয়ন্ত্রণ
ডাই হেড এক্সট্রুডার থেকে গলে যায় এবং এটি আউটলেট টুলিংয়ের দিকে বিতরণ করে। ডাই এবং ম্যান্ড্রেল, কখনও কখনও ডাই পিন বা কোর টুলিং হিসাবে বর্ণনা করা হয়, নলটি গঠন করে এমন কণাকার উত্তরণকে সংজ্ঞায়িত করে। পরিভাষা মাথার নকশা অনুসারে পরিবর্তিত হয়, তাই একটি নামযুক্ত উপাদান সবসময় একটি অঙ্কনের সাথে সংযুক্ত হওয়া উচিত।
ঘা ছাঁচ একটি ভিন্ন কাজ সঞ্চালিত. এটি গরম প্যারিসনের চারপাশে বন্ধ হয়ে যায় এবং কন্টেইনারের বাহ্যিক অংশকে সংজ্ঞায়িত করে কারণ বায়ু প্লাস্টিককে গহ্বরের বিরুদ্ধে প্রসারিত করে। সমস্যাটি এক্সট্রুশন হেড, আউটলেট টুলিং বা ব্লো মোল্ডের সাথে সম্পর্কিত কিনা তা চিহ্নিত না করে "একটি নতুন ছাঁচের মাথা" অর্ডার করা এড়ানো যায় এমন অস্পষ্টতা তৈরি করে।
ক্রমাগত এবং সঞ্চয়কারী মাথা বিভিন্ন উপাদান পাথ আছে
একটানা-এক্সট্রুশন বিন্যাস ক্রমাগত গলিত সরবরাহ থেকে প্যারিসন গঠন করে। একটি সঞ্চয়কারী মাথা একটি পরিমাণ গলে সঞ্চয় করে এবং চক্রের সময় এটি নিষ্কাশন করে। অতিরিক্ত স্টোরেজ এবং ডিসচার্জ ফাংশন মাথা সমাবেশ এবং এর নিয়ন্ত্রণ পরিবর্তন করে। একটি গলিত সঞ্চয়কারী একটি হাইড্রোলিক সঞ্চয়কারী থেকেও আলাদা যা একটি তরল-পাওয়ার সার্কিটে শক্তি সঞ্চয় করে।
সিল, টুলিং, হিটার বা অ্যাকচুয়েটর তুলনা করার আগে মাথার স্থাপত্য সনাক্ত করুন। একা আউটলেট ব্যাস মেলে এটা প্রতিষ্ঠিত হয় না যে আশেপাশের সমাবেশ, আন্দোলন বা নিয়ন্ত্রণ ইন্টারফেস সামঞ্জস্যপূর্ণ।
নিয়ামক প্রাচীর-বেধ নিয়ন্ত্রণের একটি অংশ মাত্র
একটি প্যারিসন-কন্ট্রোল সিস্টেম একটি নিয়ামক, অ্যাকচুয়েটর এবং প্রতিক্রিয়া ব্যবস্থার মাধ্যমে একটি প্রোগ্রাম করা প্রোফাইলকে টুলিং আন্দোলনের সাথে লিঙ্ক করে। মুগ এরঘা ছাঁচনির্মাণ উপাদান ওভারভিউকন্ট্রোলার, অ্যাকচুয়েটর এবং সার্ভো উপাদানগুলিকে এর সমাধানগুলির পৃথক উপাদান হিসাবে বর্ণনা করে। এই উপাদান পরিবারের নিয়ন্ত্রণ এবং গতি সিস্টেমের মধ্যে বিভিন্ন কাজ আছে.
ব্যবহারিক প্রভাব সহজ: একটি প্রতিস্থাপন স্ক্রীন বা নিয়ামক স্বাধীনভাবে অ্যাকচুয়েটর, প্রতিক্রিয়া এবং মেশিন ইন্টারফেস থেকে নির্বাচন করা যায় না। Moog এর ওভারভিউ উপাদান পরিবার বর্ণনা করে; এটি একটি নির্দিষ্ট Kinggle মেশিনে কোন ডিভাইস ইনস্টল করা হয়েছে তা সনাক্ত করে না।
টুলিং অবস্থান এবং চূড়ান্ত প্রাচীর বেধ এছাড়াও পৃথক থাকতে হবে. বোতল প্রাচীর এখনও উপাদান আচরণ, অংশ জ্যামিতি এবং প্রক্রিয়া অবস্থার উপর নির্ভর করে। একটি প্রদর্শিত প্রোফাইলকে প্রাচীর-পরিমাপ প্রতিবেদন হিসাবে বিবেচনা করার পরিবর্তে ছাঁচে তৈরি অংশটি যাচাই করুন। দপ্যারিসন প্রোগ্রামিং গাইডপরিমাপ করা পণ্য অবস্থানের সাথে প্রোফাইল পরিবর্তন সংযোগ করে।
অংশটিকে আকার দিন এবং ছেড়ে দিন: ছাঁচ, বাতা, ব্লো সিস্টেম এবং টেক-আউট
ব্লো মোল্ড এবং ক্ল্যাম্পিং ইউনিট আলাদাভাবে চিহ্নিত করা উচিত। ছাঁচ হল পণ্য-নির্দিষ্ট টুল। ক্ল্যাম্পিং অ্যাসেম্বলি সেই টুলটিকে সমর্থন করে এবং সরিয়ে দেয় এবং প্রয়োজনীয় পর্যায়ে এটি বন্ধ করে রাখে। প্ল্যাটেন, গাইড, সিলিন্ডার এবং যে কোনো ক্যারেজ মেকানিজম মেশিন কনফিগারেশনের অন্তর্গত, ছাঁচ কেনার জন্য স্বয়ংক্রিয়ভাবে নয়।
প্রতিস্থাপন অনুসন্ধানের জন্য, একটি ক্যাভিটি ফটোগ্রাফ পণ্যটি সনাক্ত করতে পারে তবে মাউন্টিং ইন্টারফেস সম্পর্কে খুব কমই প্রকাশ করে। টুল আইডি এবং প্রাসঙ্গিক মেশিন বা ছাঁচ অঙ্কন অন্তর্ভুক্ত করুন. দএক্সট্রুশন ঘা ছাঁচনির্মাণ ছাঁচ নকশা গাইডব্যাখ্যা করে কেন ক্যাভিটি, পিঞ্চ-অফ, কুলিং, ব্লোয়িং ইন্টারফেস এবং অপসারণ পদ্ধতি একসাথে কাজ করতে হবে।
ব্লো পিন ডাই পিন নয়
ডাই পিন বা ম্যান্ড্রেল গলে যাওয়া টুলিংয়ের অন্তর্গত। একটি ব্লো পিন এয়ার-ডেলিভারির অন্তর্গত এবং কিছু কনফিগারেশনে, নেক-ফর্মিং বা ক্রমাঙ্কন ব্যবস্থা। উভয়কে দোকানের মেঝেতে একটি "পিন" বলা যেতে পারে, তবে তারা বিভিন্ন কাজ সম্পাদন করে এবং বিভিন্ন ইন্টারফেস রয়েছে।
কিছু পণ্য একটি ভিন্ন ফুঁ বিন্যাস ব্যবহার করে, নীচে ফুঁ সহ। একা বোতল ভলিউম থেকে একটি ঘা পিন অর্ডার করবেন না. প্রোডাক্ট ফিনিশ, টুল জ্যামিতি, মাউন্টিং, মুভমেন্ট এবং এয়ার কানেকশন অবশ্যই অনুমোদিত ডিজাইনের সাথে মেলে। একটি পিন বা ব্লোয়িং অ্যাসেম্বলির সঠিক ফাংশন সেই ডিজাইনের উপর নির্ভর করে।
অংশ অপসারণ ছাঁচ খোলার বাইরে প্রসারিত
অপসারণ ব্যবস্থাকে অবশ্যই অগ্রহণযোগ্য ক্ষতি বা হস্তক্ষেপ ছাড়াই গঠিত পণ্যটি বের করে নিতে হবে। প্রকল্পের উপর নির্ভর করে, অপসারণ একটি গ্রিপার, একটি রোবট, অন্য হ্যান্ডলিং মেকানিজম বা একটি সংজ্ঞায়িত ম্যানুয়াল অপারেশন জড়িত হতে পারে। ফ্ল্যাশ রিমুভাল, হ্যান্ডেল পাঞ্চিং, লিক টেস্টিং এবং কনভেয়িং আলাদা যন্ত্রপাতি হতে পারে।
যখন একটি অংশ ভুলভাবে পরবর্তী মেশিনে পৌঁছায় তখন সেই সীমানা গুরুত্বপূর্ণ। ছাঁচ খোলার পরে একটি চিহ্নিতকরণ বা বিকৃতি ঘটতে পারে। রেকর্ড করুন যেখানে এটি প্রথম প্রদর্শিত হয়, কোন স্টেশন বা গহ্বর এটি তৈরি করেছে এবং এটি পরিচালনা করার আগে উপস্থিত ছিল কিনা। একটি ত্রুটি থেকে ছাঁচ পরিধান নির্ণয় করবেন না যা শুধুমাত্র ছাঁটাই এবং পরিবাহিত করার পরে পরিদর্শন করা হয়েছে।
আঙ্গুল, ফিক্সচার বা সেন্সর প্রতিস্থাপনের অনুরোধ করার আগে অর্ডারকৃত টেক-আউট এবং ফিনিশিং স্কোপ নিশ্চিত করুন। দস্বয়ংক্রিয় মেশিন এবং সম্পূর্ণ লাইন গাইডডাউনস্ট্রিম সরবরাহ থেকে মেশিন ফাংশন আলাদা করে। অটোমেশনকে প্রকৃত কনফিগারেশন দ্বারা চিহ্নিত করা উচিত, "স্বয়ংক্রিয়" শব্দ থেকে অনুমান করা হয়নি।
চক্রটিকে সমর্থন করুন: জলবাহী, কুলিং, সেন্সর এবং নিয়ন্ত্রণ
শক্তি এবং তরল সার্কিট
একটি হাইড্রোলিক মেশিনে, মোটর এবং পাম্প জলবাহী শক্তি সরবরাহ করে। ভালভগুলি প্রবাহকে সরাসরি বা নিয়ন্ত্রণ করে এবং অ্যাকচুয়েটরগুলি আন্দোলন তৈরি করে। একটি সার্ভো-চালিত তেল পাম্প একটি জলবাহী সিস্টেমের অংশ থেকে যায়। এটিকে একটি বৈদ্যুতিক মোটর বললে পুরো মেশিনটি সর্ব-ইলেকট্রিক হয়ে যায় না।
বায়ু সিস্টেম নির্দিষ্ট বায়ুসংক্রান্ত এবং ফুঁ ফাংশন সমর্থন করে. রেগুলেটর, ভালভ, ফিল্টার, টিউবিং এবং ব্লোয়িং টুলের বিভিন্ন ভূমিকা রয়েছে। একটি সংযোগ যা সঠিক দেখায় এখনও তার সার্কিটের প্রয়োজনীয়তাগুলি মেলে। পরিকল্পিত এবং সম্পূর্ণ ডিভাইস কোড থেকে হাইড্রোলিক এবং বায়ুসংক্রান্ত উপাদানগুলি সনাক্ত করুন, শুধুমাত্র শরীরের আকার বা পোর্টের চেহারা নয়।
কুলিং এর বেশ কিছু আলাদা লোড আছে
ছাঁচের তাপ অপসারণ প্রয়োজন, এবং মেশিনে অতিরিক্ত কুলিং লোড যেমন হাইড্রোলিক তেল বা অন্যান্য নির্দিষ্ট সার্কিট থাকতে পারে। একটি চিলার, টাওয়ার বা উদ্ভিদ জল ব্যবস্থা মেশিন সরবরাহের বাইরে বসতে পারে। অনুপস্থিত উদ্ভিদ সরঞ্জামকে একটি অনুপস্থিত মেশিন উপাদান হিসাবে বিবেচনা করার আগে দায়িত্বের সীমানা ম্যাপ করুন।
মূল জল সরবরাহে একটি স্বাভাবিক পাঠ প্রমাণ করে না যে প্রতিটি ছাঁচের শাখায় পর্যাপ্ত সঞ্চালন রয়েছে। সার্কিট পরিচয় এবং প্রকৃত অপারেটিং পর্যবেক্ষণগুলি একক লাইন-ওয়াইড অনুমানের চেয়ে বেশি কার্যকর। দইউটিলিটি প্রয়োজনীয়তা নির্দেশিকাব্যাখ্যা করে কিভাবে মেশিন, ছাঁচ এবং সহায়ক চাহিদা আলাদা রাখা যায়।
HMI, PLC এবং ফিডব্যাক ডিভাইসগুলি বিনিময়যোগ্য নয়
HMI হল অপারেটর ইন্টারফেস। পিএলসি মেশিনের কন্ট্রোল লজিক চালায়, যখন ফিল্ড ডিভাইসগুলি সিগন্যাল প্রদান করে এবং কমান্ড চালায়। HMI-তে একটি বার্তা একটি রিপোর্ট করা অবস্থা চিহ্নিত করে; এটি নিজে থেকে প্রমাণ করে না যে স্ক্রীনটি ত্রুটিপূর্ণ বা একটি প্রদর্শিত ডিভাইস ব্যর্থ হয়েছে।
কোনো কিছু পরিষ্কার বা পরিবর্তন করার আগে অ্যালার্ম, সাইকেল স্টেপ এবং প্রাসঙ্গিক পর্যবেক্ষণ সংরক্ষণ করুন। ব্যবহার করুনHMI সেটিংস এবং অ্যালার্ম গাইডযে রেকর্ড সংগঠিত. কন্ট্রোলার, ড্রাইভ বা ফিডব্যাক প্রতিস্থাপনের জন্যও সঠিক প্রোগ্রাম, প্যারামিটার এবং ক্রমাঙ্কন প্রয়োজন হতে পারে।
নিরাপত্তা-সম্পর্কিত ডিভাইসগুলির জন্য তাদের নির্দিষ্ট প্রতিস্থাপন এবং বৈধতা প্রক্রিয়া প্রয়োজন। মার্কিন যুক্তরাষ্ট্রে,OSHA এর বিপজ্জনক-শক্তি নির্দেশিকাঅপ্রত্যাশিত শক্তি বা সঞ্চিত শক্তি থেকে সার্ভিসিং ঝুঁকি মোকাবেলা করে। অনুমোদিত কর্মীদের মাধ্যমে সাইটের মেশিন-নির্দিষ্ট পদ্ধতি অনুসরণ করুন। একটি HMI স্টপ বা জেনেরিক পার্টস গাইড নিরাপদ অ্যাক্সেস স্থাপন করে না।
কিংগল ক্রমাগত এবং সঞ্চয়কারী মেশিনে অংশগুলি কীভাবে আলাদা তা দেখুন
বাস্তব প্ল্যাটফর্ম উদাহরণ উপাদান মানচিত্র আরো দরকারী করে তোলে. কিংগলেরKGB5L পণ্য পাতাঅনুবাদমূলক মোল্ড-শিফটিং মেকানিজম সহ একটি একক-স্টেশন অবিচ্ছিন্ন মেশিন বর্ণনা করে। এর টেবিলে একটি 60 মিমি স্ক্রু রয়েছে এবং বৈশিষ্ট্যের বিবরণে মিতসুবিশি পিএলসি নাম দেওয়া হয়েছে।

দKGB100B 120L পৃষ্ঠাপরিবর্তে একটি সঞ্চয়কারী-হেড প্ল্যাটফর্ম বর্ণনা করে। এটি একটি 100 মিমি স্ক্রু তালিকাভুক্ত করে এবং হাইড্রোলিক সার্ভো অপারেশন, সরাসরি-চাপ ছাঁচ লকিং এবং প্রাচীর-বেধ নিয়ন্ত্রণ বর্ণনা করে। এর স্টোরেজ এবং ডিসচার্জ বিন্যাস উপাদান আলোচনাকে একটি ভিন্ন কাঠামো দেয়।

| আইটেম | KGB5L | KGB100B | কি পার্থক্য পরিবর্তন |
|---|---|---|---|
| প্রকাশিত আর্কিটেকচার | একক-স্টেশন ক্রমাগত এক্সট্রুশন | অ্যাকিউমুলেটর-হেড এক্সট্রুশন | প্রধান সমাবেশ এবং চক্র সম্পর্ক |
| প্রকাশিত স্ক্রু ব্যাস | 60 মিমি | 100 মিমি | বিভিন্ন এক্সট্রুডার রেফারেন্স; ব্যাস একটি সম্পূর্ণ অংশ স্পেসিফিকেশন নয় |
| ছাঁচ বিন্যাস প্রকাশিত | অনুবাদমূলক ছাঁচ স্থানান্তর | পৃষ্ঠায় বর্ণিত স্থির খোলার/বন্ধ করার ব্যবস্থা | সঠিক বাতা এবং আন্দোলন সমাবেশ সনাক্ত করুন |
| প্রতিস্থাপন পরিচয় | এই মেশিনের তৈরি ডকুমেন্টেশন হিসাবে ব্যবহার করুন | এই মেশিনের তৈরি ডকুমেন্টেশন হিসাবে ব্যবহার করুন | শেয়ার্ড কম্পোনেন্ট নাম থেকে কোন বিনিময়যোগ্যতা অনুসরণ করা হয় না |
সূত্র: দুটি লিঙ্ক কিংগল পণ্য পাতা. কনফিগারেশনের বিবরণ এবং স্ক্রু ব্যাস হল ক্যাটালগ তথ্য, গ্রাহকের ইনস্টল করা মেশিন থেকে পরিমাপ নয়।
এই উদাহরণগুলি দেখায় যে কেন "একটি কিংগল স্ক্রু," "একটি জলবাহী ভালভ" বা "একটি প্রাচীর নিয়ন্ত্রক" একটি আদেশের বিবরণ খুব বিস্তৃত। এমনকি একটি মেশিন পরিবারের মধ্যে, সিরিয়াল নম্বর, অনুমোদিত পরিবর্তন এবং বর্তমান সমাবেশ সংশোধন বিষয়. পণ্য-পৃষ্ঠার ডেটা প্ল্যাটফর্ম সনাক্ত করতে পারে, কিন্তু এটি তৈরি করা সামগ্রীর বিল প্রতিস্থাপন করতে পারে না।
ক্রয়ের জন্য, তিনটি রেকর্ড আলাদা করুন: ক্যাটালগ কী বর্ণনা করে, অর্ডারটি কী অন্তর্ভুক্ত করে এবং এখন কী ইনস্টল করা হয়েছে। একটি পরবর্তী পরিবর্তন একটি ড্রাইভ, সেন্সর বা টুল পরিবর্তন হতে পারে. একটি প্রতিস্থাপন নির্বাচন করার আগে সেই রেকর্ডগুলি পুনর্মিলন করুন, বিশেষত যখন পুরানো উপাদানটি আর মূল অঙ্কনের সাথে মেলে না।
একটি পরিষেবা অনুসন্ধানের সময়, একটি ওভারভিউ ফটোগ্রাফে প্রভাবিত সাবসিস্টেমটি চিহ্নিত করুন এবং পঠনযোগ্য উপাদান লেবেলটি আলাদাভাবে সংযুক্ত করুন। মেশিনের সিরিয়াল নম্বরে উভয় ছবি লিঙ্ক করুন। ইনস্টলেশনের প্রসঙ্গ ছাড়াই একটি ক্লোজ-আপ আইটেমটি এক্সট্রুশন ড্রাইভ, হাইড্রোলিক প্যাকেজ বা একটি সহায়কের অন্তর্গত কিনা তা লুকিয়ে রাখতে পারে।
অর্ডার করার আগে সঠিক প্রতিস্থাপন সনাক্ত করুন
পর্যবেক্ষিত সমস্যা এবং অংশ পরিচয় দিয়ে শুরু করুন, একটি উপসংহার নয় যে একটি উপাদান ব্যর্থ হয়েছে। অমসৃণ দেয়াল, ধীর গতিতে বা তাপমাত্রার অ্যালার্মের বিভিন্ন কারণ থাকতে পারে। শর্তগুলি রেকর্ড করুন এবং একটি প্রতিস্থাপন কেনার আগে অনুমোদিত ডায়াগনস্টিক প্রক্রিয়ার মাধ্যমে ত্রুটি নিশ্চিত করুন।
দব্লো ছাঁচনির্মাণ ত্রুটি নির্দেশিকাপণ্য লক্ষণ সংগঠিত জন্য দরকারী. পরিষেবা বিরতির জন্য, ব্যবহার করুনপ্রতিরোধমূলক রক্ষণাবেক্ষণ চেকলিস্টইনস্টল করা মেশিনের ম্যানুয়াল বরাবর। একটি উপাদান ওভারভিউ প্রতিটি রজন, দায়িত্ব চক্র এবং অপারেটিং পরিবেশের জন্য একটি প্রতিস্থাপন বয়স নির্ধারণ করা উচিত নয়।
| রেকর্ড | অন্তর্ভুক্ত করুন | কেন এটা গুরুত্বপূর্ণ |
|---|---|---|
| যন্ত্রের পরিচয় | মডেল, সিরিয়াল নম্বর এবং সনাক্তকারী প্লেট ছবি | বিল্ড এবং এর ডকুমেন্টেশন সনাক্ত করে |
| সমাবেশের পরিচয় | সিস্টেম, সমাবেশ অঙ্কন, মূল অংশ নম্বর এবং সংশোধন | অনুরূপ আইটেম থেকে একটি উপাদান আলাদা করে |
| ডিভাইস তথ্য | সম্পূর্ণ প্রস্তুতকারকের কোড এবং পঠনযোগ্য রেটিং | একটি আংশিক কোড একটি কনফিগারেশন পার্থক্য বাদ দিতে পারে |
| সংযোগ | প্রাসঙ্গিক মাউন্টিং, খাদ, তরল, বৈদ্যুতিক বা সংকেত ইন্টারফেস | চাক্ষুষ সাদৃশ্য চেয়ে আরো নিশ্চিত করে |
| ইতিহাস পরিবর্তন করুন | অনুমোদিত প্রতিস্থাপন, পরিবর্তন এবং সফ্টওয়্যার পরিবর্তন | বর্তমান মেশিনের সাথে মূল অঙ্কন পুনর্মিলন করে |
| দোষ প্রমাণ | অ্যালার্ম, চক্র ধাপ, পরিমাপ, চিহ্নিত নমুনা এবং নিরাপদ ফটোগ্রাফ | রিপোর্ট করা উপসর্গটিকে ব্যর্থ আইটেম থেকে আলাদা করতে সাহায্য করে |
একটি সংক্ষিপ্ত, নিয়ন্ত্রিত সনাক্তকরণ ক্রম ব্যবহার করুন
- মেশিনের অঙ্কন বা অংশের তালিকায় আইটেমটি সনাক্ত করুন এবং এর সমাবেশের রেফারেন্স রেকর্ড করুন।
- একটি নিরাপদ, অনুমোদিত অবস্থান থেকে সম্পূর্ণ লেবেল এবং পার্শ্ববর্তী ইনস্টলেশন ক্যাপচার করুন।
- সরবরাহকারীর স্পেসিফিকেশনের সাথে প্রাসঙ্গিক যান্ত্রিক, বৈদ্যুতিক এবং তরল ইন্টারফেসগুলিকে মেলান।
- নথি প্রতিস্থাপন বা সংশোধন এবং ইনস্টলেশনের আগে প্রয়োজনীয় প্রযুক্তিগত অনুমোদন প্রাপ্ত.
- অনুমোদিত প্রতিস্থাপনের পরে, উত্পাদন প্রকাশের আগে প্রয়োজনীয় সেটআপ, প্রতিক্রিয়া, সুরক্ষা ফাংশন এবং পণ্যের ফলাফল যাচাই করুন।
বিভিন্ন উপাদান ক্লাস বিভিন্ন প্রমাণ প্রয়োজন. একটি হিটার এর নির্দিষ্ট বৈদ্যুতিক এবং ইনস্টলেশন বিশদ প্রয়োজন। একটি ভালভের সঠিক সার্কিট ফাংশন এবং ডিভাইস কনফিগারেশন প্রয়োজন। একটি যান্ত্রিক টুল এর অঙ্কন এবং ইন্টারফেস প্রয়োজন. একটি নিয়ন্ত্রণ প্রতিস্থাপন সংস্করণ এবং পরামিতি চেক প্রয়োজন. একটি ফটোগ্রাফ এই রেকর্ডগুলিকে সমর্থন করতে পারে তবে প্রতিটি লুকানো প্রয়োজনীয়তা স্থাপন করতে পারে না।
সঠিক সরবরাহকৃত আইটেম এবং কোনো অনুমোদিত বিকল্পের লিখিত নিশ্চিতকরণের অনুরোধ করুন। পরিষেবা রেকর্ডে পুরানো এবং নতুন পরিচয় সংরক্ষণ করুন। সেই রেকর্ডটি পরবর্তী ব্যর্থতার সময় একটি ক্রয়ের বিবরণের চেয়ে বেশি কার্যকর যা বলে যে শুধুমাত্র "ব্লো মোল্ডিং মেশিনারির জন্য একটি অতিরিক্ত অংশ।"
একটি অপঠিত লেবেলের জন্য আরও প্রমাণের প্রয়োজন, অনুমান করা অংশ নম্বর নয়। পরিচয় সমাধান করতে অঙ্কন অবস্থান, ইনস্টলেশন ফটোগ্রাফ এবং মেশিন রেকর্ড ব্যবহার করুন। একটি কাছাকাছি মেশিন থেকে একটি কোড অনুলিপি করবেন না শুধুমাত্র কারণ এর উপাদান অনুরূপ দেখায়.
ব্লো মোল্ডিং মেশিনের যন্ত্রাংশ সম্পর্কে প্রায়শই জিজ্ঞাসিত প্রশ্নাবলী
ব্লো মোল্ডিং মেশিনের প্রধান অংশ কি কি?
এক্সট্রুশন মেশিনের জন্য, প্রধান গ্রুপগুলি হল ফিডিং এবং এক্সট্রুশন, ডাই হেড এবং টুলিং, প্যারিসন কন্ট্রোল, মোল্ড এবং ক্ল্যাম্প, ব্লোয়িং, কুলিং, ড্রাইভ এবং কন্ট্রোল এবং পণ্য অপসারণ। সঠিক বিন্যাস প্ল্যাটফর্ম এবং প্রকল্পের উপর নির্ভর করে। প্রথমে প্রক্রিয়াটি শনাক্ত করুন, তারপর স্ট্যান্ডার্ড সরঞ্জাম, নির্বাচিত বিকল্প এবং পৃথক সহায়কগুলিকে আলাদা করতে এর সমাবেশ নথি ব্যবহার করুন।
একটি ডাই হেড এবং একটি ঘা ছাঁচ মধ্যে পার্থক্য কি?
ডাই হেড গলিত পলিমার পরিচালনা করে এবং এর আউটলেট টুলিংয়ের মাধ্যমে প্যারিসন গঠন করে। ব্লো মোল্ড সেই প্যারিসনের চারপাশে বন্ধ হয়ে যায় এবং মুদ্রাস্ফীতির সময় পণ্যের বাহ্যিক অংশকে সংজ্ঞায়িত করে। একটি ছাঁচ গহ্বর, ডাই বা সম্পূর্ণ মাথা সমাবেশ তাই একটি ভিন্ন অর্ডার আইটেম। একা "ছাঁচ" শব্দের উপর নির্ভর না করে সমাবেশের রেফারেন্স দিন।
ব্লো পিন কি ডাই পিন বা ম্যান্ড্রেলের মতো?
না। একটি ডাই পিন বা ম্যান্ড্রেল গলিত-গঠনকারী টুলিং-এর অন্তর্গত এবং অ্যানুলার আউটলেটকে সংজ্ঞায়িত করতে সাহায্য করে। একটি ব্লো পিন বায়ু প্রবর্তন করে এবং নির্দিষ্ট নকশায় ঘাড় গঠন বা ক্রমাঙ্কন দায়িত্ব থাকতে পারে। ভাগ করা শব্দ "পিন" উপাদানগুলিকে বিনিময়যোগ্য করে না। যেকোনো একটি আইটেম সনাক্ত করতে প্রকৃত টুলিং অঙ্কন ব্যবহার করুন।
বিভিন্ন ব্লো ছাঁচনির্মাণ মেশিনের মধ্যে অংশগুলি কি বিনিময়যোগ্য?
একটি সাধারণ নাম, অনুরূপ চেহারা বা ম্যাচিং হেডলাইন রেটিং থেকে বিনিময়যোগ্যতা অনুমান করবেন না। সম্পূর্ণ ডিভাইস কোড, সমাবেশ সংশোধন, মাউন্টিং, সংযোগ এবং অপারেটিং ফাংশন অবশ্যই মিলবে। নিয়ন্ত্রণগুলি সফ্টওয়্যার, পরামিতি এবং প্রতিক্রিয়া সামঞ্জস্যের উপরও নির্ভর করতে পারে। একটি ক্যাটালগ ফটোগ্রাফ থেকে অনুমান করার পরিবর্তে ইনস্টল করা কনফিগারেশনের জন্য যেকোনো বিকল্প অনুমোদন করা উচিত।
একটি প্রতিস্থাপন অংশ সনাক্ত করতে কি তথ্য প্রয়োজন?
মেশিনের মডেল এবং সিরিয়াল নম্বর, মূল অংশ নম্বর, সমাবেশ অঙ্কন রেফারেন্স, সংশোধন এবং পরিষ্কার লেবেল ফটোগ্রাফ পাঠান। প্রাসঙ্গিক ইন্টারফেস, অনুমোদিত পরিবর্তন এবং পর্যবেক্ষণ করা ত্রুটি অন্তর্ভুক্ত করুন। নিয়ন্ত্রণ ডিভাইসের জন্য, সংস্করণ এবং কনফিগারেশন রেকর্ডও সংরক্ষণ করুন। এটি উপাদানগুলির একটি বিস্তৃত বিভাগের পরিবর্তে অনুসন্ধানটিকে একটি নির্দিষ্ট আইটেম সনাক্ত করতে দেয়।
একটি নির্দিষ্ট অংশ তদন্ত প্রস্তুত
একটি Kinggle মেশিনের জন্য, মেশিন প্লেট, সমাবেশ রেফারেন্স এবং পাঠযোগ্য উপাদান লেবেল দিয়ে শুরু করুন। সমস্যা রেকর্ড এবং প্রাসঙ্গিক অঙ্কন যোগ করুন, তারপর মাধ্যমে প্যাকেজ পাঠানKinggle যোগাযোগ পাতা. ইনস্টল করা অংশ সনাক্ত করা সঠিক প্রতিস্থাপন নিশ্চিত করার দিকে প্রথম পদক্ষেপ।