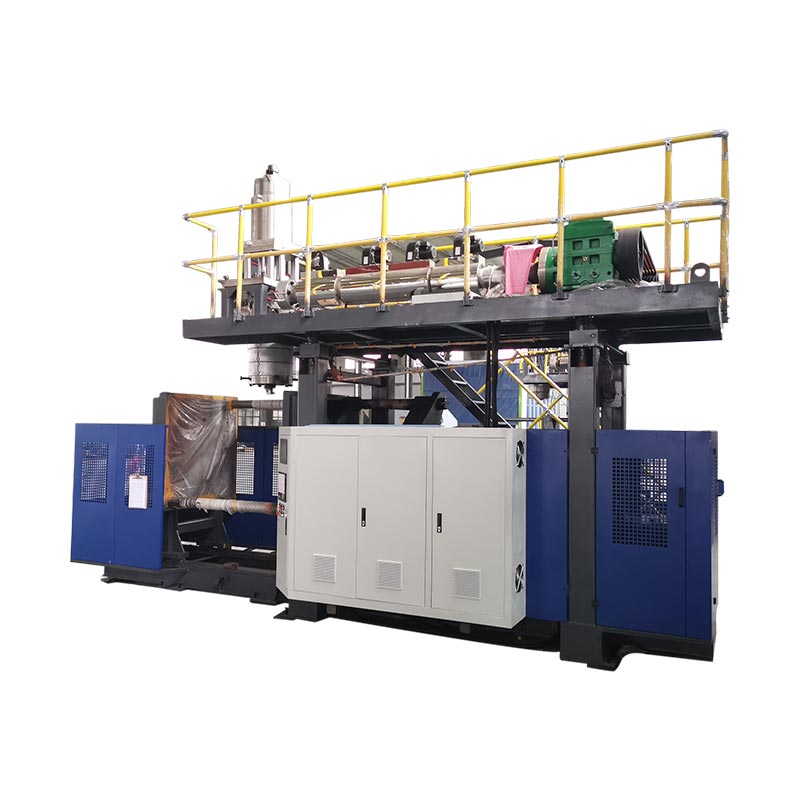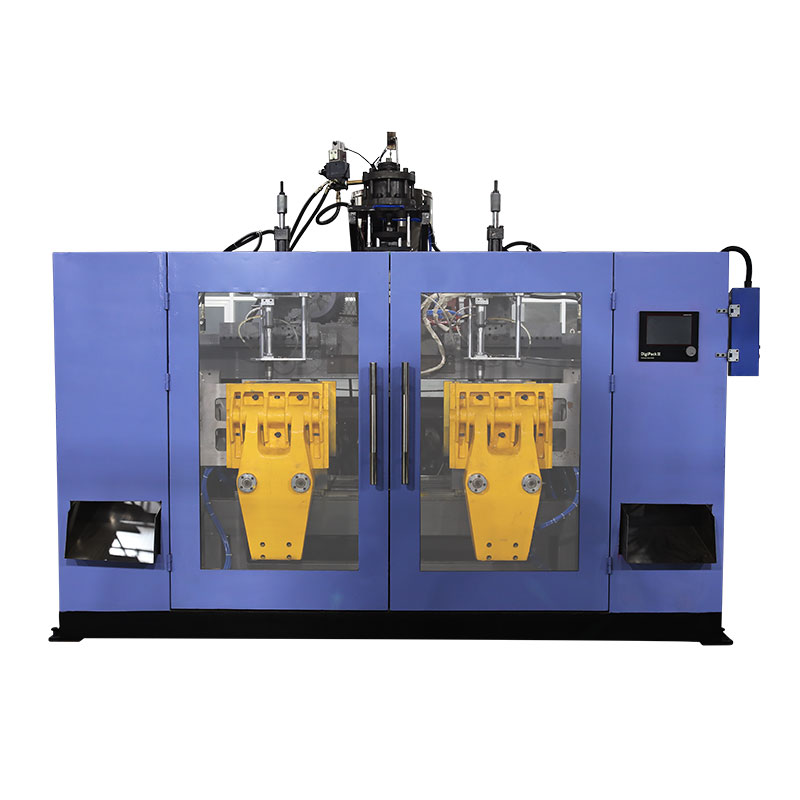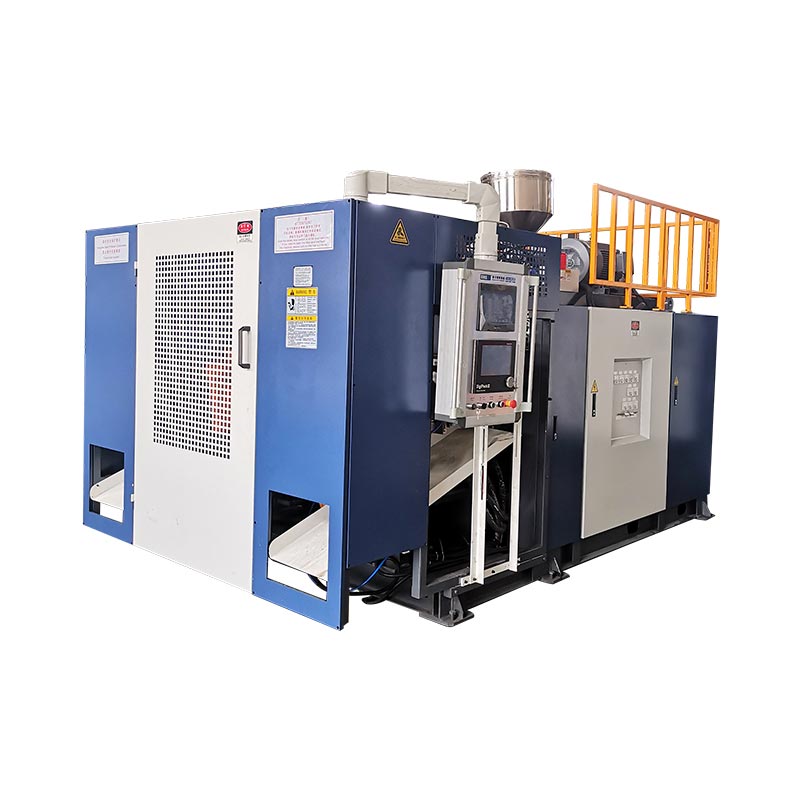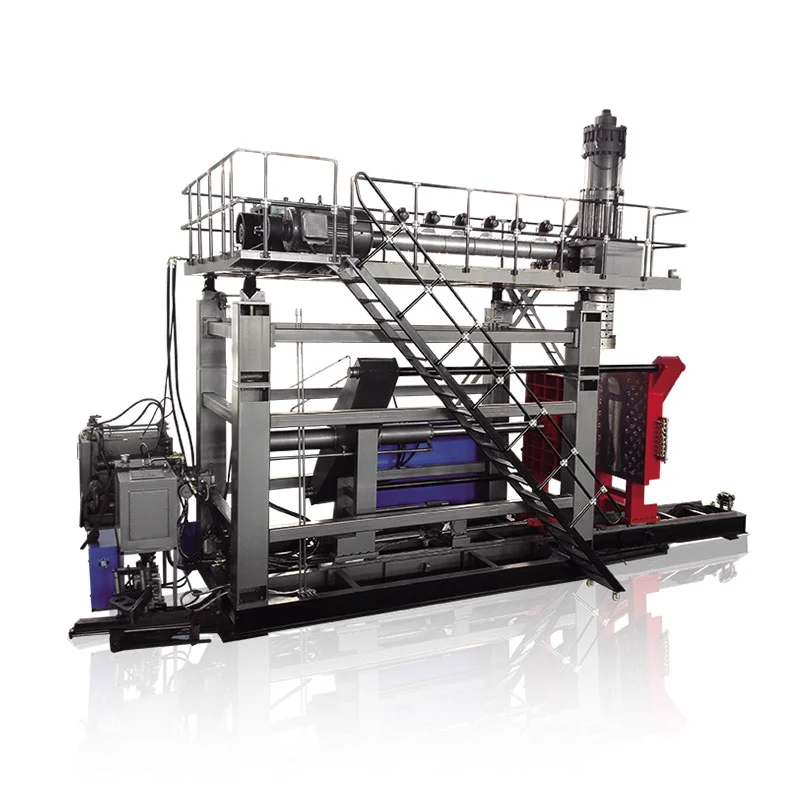
শুধুমাত্র 160L নাম থেকে নয়, একটি পরিমাপকৃত পণ্যের নমুনা থেকে KGB110A কনফিগার করুন। অংশ জ্যামিতি, নেট ওজন, প্রাচীর মানচিত্র, রজন, ছাঁটা এবং উত্পাদন লক্ষ্য রেকর্ড করুন। তারপরে ছাঁচের খাম, গ্রস প্যারিসন ডিমান্ড, এক্সট্রুশন রিকভারি, ক্ল্যাম্পের প্রয়োজনীয়তা এবং ফ্যাক্টরি ইউটিলিটিগুলি পরীক্ষা করতে সেই ইনপুটগুলি ব্যবহার করুন।
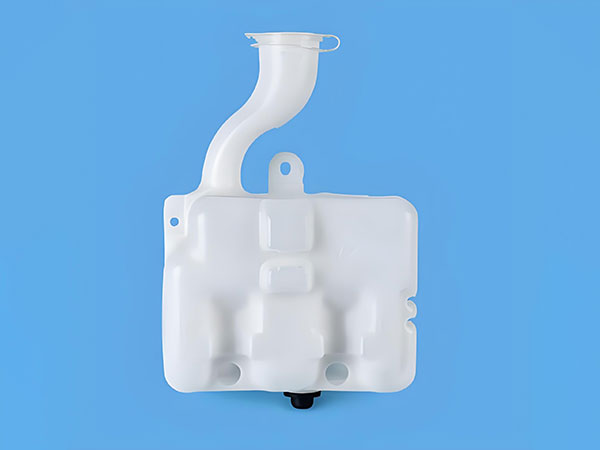
একটি 160 লিটার ব্লো মোল্ডিং মেশিন খুব ভিন্ন পণ্য তৈরি করতে পারে। একটি ফাঁপা রাস্তা বাধা একটি বিস্তৃত অভিক্ষিপ্ত এলাকা আছে. একটি পন্টুনে দীর্ঘ ড্র জোন এবং সিল করার প্রয়োজনীয়তা থাকতে পারে। একটি টেবিল প্যানেল প্রশস্ত কিন্তু অপেক্ষাকৃত অগভীর হতে পারে। একটি মডেলের নাম সেই পার্থক্যগুলি সরিয়ে দেয় না।
সবচেয়ে দরকারী সূচনা পয়েন্ট প্রায়ই ক্রেতার ডেস্কে ইতিমধ্যেই বস্তু। এটি পরিমাপ করুন, এটি ওজন করুন এবং গুরুত্বপূর্ণ এলাকাগুলি চিহ্নিত করুন। সেই নমুনাটি পণ্যের নকশা, টুলিং, মেশিন কনফিগারেশন এবং গ্রহণযোগ্যতা পরীক্ষার মধ্যে লিঙ্ক হয়ে যায়।

ছয়-পৃষ্ঠার নমুনা ফাইল যা প্রকল্পটি চালাতে হবে
মাত্রাযুক্ত অংশ অঙ্কন, সামগ্রিক আকার, খোলা, সন্নিবেশ এবং সমাবেশ ইন্টারফেস।
নেট অংশ ওজন, উপাদান গ্রেড, রঙ, additives এবং অনুমোদিত regrind.
গুরুত্বপূর্ণ অবস্থান এবং পণ্য পরীক্ষার প্রয়োজনীয়তা সহ প্রাচীর-বেধের মানচিত্র।
ট্রিম ম্যাপ উপরের ফ্ল্যাশ, নিচের লেজ, হ্যান্ডেল স্ক্র্যাপ এবং অন্যান্য ক্ষতি দেখাচ্ছে।
গৃহীত আউটপুট লক্ষ্য, শিফট প্যাটার্ন, অটোমেশন এবং ডাউনস্ট্রিম কাজ।
কারখানার শক্তি, বায়ু, জল, অ্যাক্সেস, উত্তোলন এবং উপলব্ধ সেল স্থান।
প্রকাশিত-ডেটা নোট:Kinggle এর বর্তমান পৃষ্ঠার শিরোনাম এবং অ্যাপ্লিকেশন টেক্সট KGB110A কে 160L ক্লাসে রাখে। একই পৃষ্ঠাটি বর্তমানে সারাংশ এবং সর্বোচ্চ-ক্ষমতা সারণীতে 120 L দেখায়। এই নিবন্ধটি প্রকাশিত 160L পণ্যের অবস্থান অনুসরণ করে, তবে উদ্ধৃতি এবং প্রযুক্তিগত চুক্তিতে সঠিক আদেশকৃত ক্ষমতা নিশ্চিত করতে হবে।
পণ্যের নমুনা দিয়ে শুরু করুন, ক্যাটালগ লেবেল নয়
নমুনা আপনাকে বলে যে মেশিনের সিদ্ধান্ত কোথায় ব্যর্থ হতে পারে। এর বাইরের মাত্রা ছাঁচকে প্রভাবিত করে। এর ওজন এবং ছাঁটা সঞ্চয়ককে প্রভাবিত করে। এর বিস্তৃত পৃষ্ঠগুলি অভিক্ষিপ্ত এলাকাকে প্রভাবিত করে। গভীর কোণ এবং হ্যান্ডলগুলি প্রাচীর বিতরণকে প্রভাবিত করে। শীতল আচরণ চক্রের সময় এবং অপসারণকে প্রভাবিত করে।
ভলিউম এখনও দরকারী. এটি প্রকল্পটিকে একটি সাধারণ মেশিন পরিসরে রাখতে সহায়তা করে। তবুও একই ঘেরা ভলিউম সহ দুটি পণ্যের বিভিন্ন মাথা, ক্ল্যাম্প বা ছাঁচ খোলার প্রয়োজন হতে পারে। স্থানীয় পাঁজর এবং পুরু মাউন্টিং জোন সহ একটি ঘন প্রযুক্তিগত প্যানেলের চেয়ে কম রজন ব্যবহার করার সময় একটি ভারী ভাসাতে বেশি বাতাস থাকতে পারে।
একমাত্র উত্স হিসাবে প্রতিযোগীর সমাপ্ত অংশের উপর নির্ভর করবেন না। যদি সম্ভব হয়, মূল নকশা ফাইল এবং উদ্দেশ্য কর্মক্ষমতা প্রয়োজনীয়তা যোগ করুন. একটি অনুলিপি করা নমুনা প্রাচীর বেধ অন্তর্ভুক্ত হতে পারে যা একটি পুরানো ছাঁচ বা প্রক্রিয়ার জন্য ক্ষতিপূরণ দেয়। এর কাজ না বুঝে সেই প্রাচীরের পুনরাবৃত্তি করা কার্যক্ষমতার উন্নতি ছাড়াই ওজন বাড়াতে পারে।
Kinggle এর নথিভুক্তবিক্রয় প্রক্রিয়াপণ্যের ছবি, অঙ্কন, ওজন, আকার এবং উপাদান দিয়ে শুরু হয়। এটি পুরুত্ব, আউটপুট এবং রাসায়নিক-প্রতিরোধের প্রয়োজনীয়তাও জিজ্ঞাসা করে। সেই অর্ডারটি ব্যবহারিক কারণ মেশিনের সুপারিশ পণ্যের প্রমাণ অনুসরণ করে।
নমুনা ফাইলে একটি রিভিশন নম্বর থাকতে হবে। ঘাড়, হ্যান্ডেল, সন্নিবেশ বা সামগ্রিক দৈর্ঘ্য পরিবর্তন হলে, মেশিন এবং ছাঁচ হিমায়িত হওয়ার আগে ফাইলটি আপডেট করুন। এটি এমন একটি প্রকল্পকে এড়িয়ে যায় যেখানে উদ্ধৃতিটি একটি প্রাথমিক নমুনার সাথে খাপ খায় কিন্তু উৎপাদন অঙ্কনটি আর উদ্ধৃত কক্ষের সাথে খাপ খায় না।
একটি নমুনা ডসিয়ার তৈরি করুন যা ইঞ্জিনিয়ারিং পর্যালোচনায় বেঁচে থাকতে পারে
মৌলিক পরিমাপ দিয়ে শুরু করুন। সামগ্রিক দৈর্ঘ্য, প্রস্থ এবং উচ্চতা রেকর্ড করুন। খোলার ব্যাস, ঘাড় ফিনিস, ফ্ল্যাঞ্জের আকার, হ্যান্ডেল ক্লিয়ারেন্স এবং যেকোনো সন্নিবেশের অবস্থান যোগ করুন। বিভাজন লাইন এবং দৃশ্যমান চিমটি এলাকা চিহ্নিত করুন যদি নমুনা তাদের প্রকাশ করে।
একটি ক্যালিব্রেটেড স্কেলে সম্পূর্ণ পণ্যটি ওজন করুন। তারপরে যে কোনো অপসারণযোগ্য উপাদান আলাদা করুন যা ব্লো মোল্ড করা হয় না। একটি ক্যাপ, প্লাগ, ধাতব সন্নিবেশ বা ফেনা ভর্তিকে ঢালাই করা প্লাস্টিক হিসাবে গণনা করা উচিত নয়। চেহারা থেকে পলিমার অনুমান করার পরিবর্তে উপাদান সনাক্তকরণ পদ্ধতি রেকর্ড করুন।
প্রাচীর বেধ একটি অবস্থান মানচিত্র প্রয়োজন. একটি অঙ্কন বা ছবির পয়েন্ট সংখ্যা. কোণ, কাঁধের রূপান্তর, হ্যান্ডেল, বেস পরিচিতি, মাউন্টিং জোন এবং বিস্তৃত প্যানেল অন্তর্ভুক্ত করুন। একটি একক গড় বেধ পাতলা এলাকা লুকিয়ে রাখে যা কর্মক্ষমতা নিয়ন্ত্রণ করতে পারে।
এর পরে, পণ্য পরীক্ষা লিখুন। একটি ফ্লোট, ট্রাফিক বাধা, আসবাবপত্র প্যানেল এবং শিল্প কন্টেইনার একই পাসের মানদণ্ড নেই। ক্রেতার প্রকৃত অঙ্কন, নিয়ন্ত্রক প্রয়োজনীয়তা বা অভ্যন্তরীণ পরীক্ষা ব্যবহার করুন। একটি সম্পর্কহীন পণ্য থেকে একটি ড্রপ উচ্চতা, লোড বা লিক পরীক্ষা ধার করবেন না।
| নমুনা প্রমাণ | এটা কিভাবে রেকর্ড করা যায় | মেশিন সিদ্ধান্ত প্রভাবিত |
|---|---|---|
| সামগ্রিক জ্যামিতি | মাত্রাযুক্ত অঙ্কন বা চেক করা 3D ফাইল | ছাঁচের খাম, কেন্দ্ররেখা, মাথার অবস্থান এবং অপসারণের পথ |
| নেট ঢালাই ওজন | পৃথকভাবে একত্রিত অংশ ছাড়া ওজন | স্থূল প্যারিসন ভরের জন্য শুরু বিন্দু |
| প্রাচীর বিতরণ | নির্বাচিত পরিমাপ পদ্ধতি সহ সংখ্যাযুক্ত অবস্থান | প্যারিসন প্রোফাইল, শট বিতরণ এবং বিচারের মানদণ্ড |
| রজন সিস্টেম | গ্রেড, সরবরাহকারী, রঙ, সংযোজন এবং রিগ্রিন্ড নিয়ম | স্ক্রু উপযুক্ততা, গলিত হার এবং প্রক্রিয়াকরণ উইন্ডো |
| ট্রিম এবং ফ্ল্যাশ | প্রত্যাশিত উপরে, নীচে, হ্যান্ডেল এবং সাইড স্ক্র্যাপ | সঞ্চয়কারীর চাহিদা এবং পুনরায় লোড |
| কার্যকরী পরীক্ষা | নামকৃত পদ্ধতি, শর্ত, নমুনার আকার এবং পাসের সীমা | ছাঁচ নকশা, কুলিং, প্রাচীর লক্ষ্য এবং FAT সুযোগ |
| গৃহীত আউটপুট | প্রতি ঘন্টা ভাল অংশ বা পরিদর্শন পরে স্থানান্তর | পুনরুদ্ধারের হার, কুলিং, অটোমেশন এবং ডাউনস্ট্রিম ক্ষমতা |
একটি নমুনা প্রমাণ, একটি সম্পূর্ণ স্পেসিফিকেশন নয়। এতে বয়স্ক, বিকৃত বা শোষিত রাসায়নিক থাকতে পারে। আরও ভাল প্রশ্ন জিজ্ঞাসা করতে এটি ব্যবহার করুন, তারপর নথির শ্রেণিবিন্যাসে শারীরিক নমুনার উপরে অনুমোদিত অঙ্কন এবং পরীক্ষার মান রাখুন।
চেকের সেট হিসাবে KGB110A স্পেসিফিকেশন পড়ুন
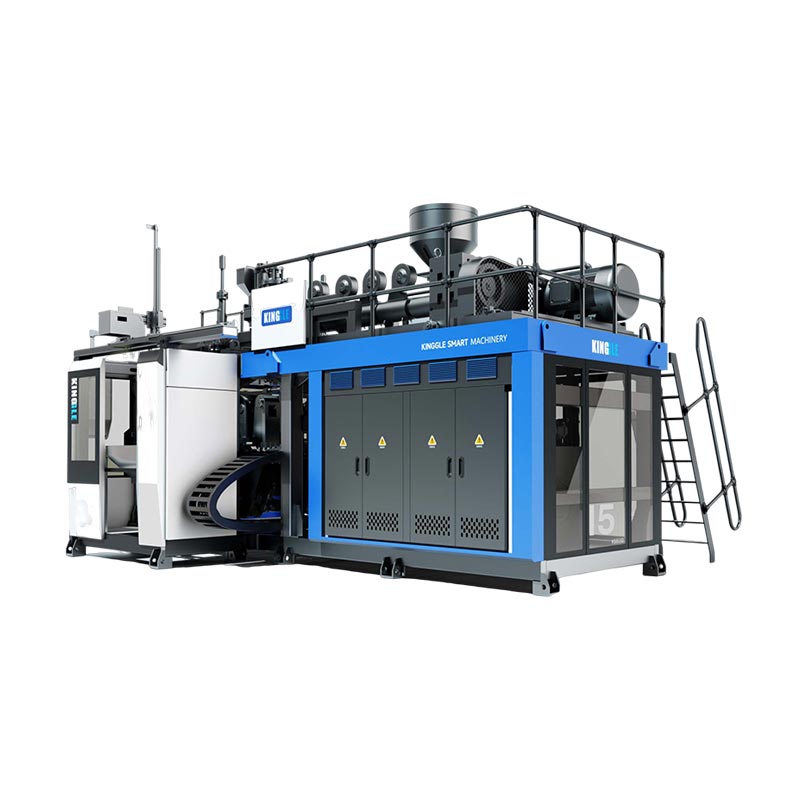
দKGB110A পণ্য পাতাএকটি 6.6 x 4.2 x 5.2 m মেশিনের আকার এবং 22 t মেশিন ওজন প্রকাশ করে। এর ক্ল্যাম্পিং বিভাগে 760 kN, একটি 1100 x 1400 মিমি প্লেটেন এবং একটি 1000 x 1400 মিমি সর্বোচ্চ ছাঁচ রয়েছে। পৃষ্ঠাটি একটি 610 থেকে 750 মিমি ছাঁচ-বেধের পরিসীমাও দেয়।
খোলার এবং চলাচলের জন্য, পৃষ্ঠাটি 600 থেকে 1600 মিমি এবং একটি 600 মিমি মুভিং স্ট্রোক দেখায়। এই সংখ্যা তাদের পাশে ছাঁচ সমাবেশ প্রয়োজন. দরকারী প্রশ্ন হল সম্পূর্ণ শীতল অংশটি উদ্দিষ্ট রোবট, সন্নিবেশ এবং ছাঁটা এখনও সংযুক্ত সহ ছাঁচটি ছেড়ে দিতে পারে কিনা।
এক্সট্রুশন বিভাগে একটি 110 মিমি স্ক্রু, 25 এল/ডি অনুপাত, 75 কিলোওয়াট এক্সট্রুডার মোটর এবং চারটি হিটিং জোন রয়েছে। প্রকাশিত HDPE গলানোর ক্ষমতা হল 160 থেকে 200 kg/h। সেই পরিসরটি পৃষ্ঠার HDPE শব্দের অন্তর্গত৷ এটি অন্য উপাদান বা সূত্রের জন্য একই হার প্রমাণ করে না।
প্রধান বিভাগ 12(20) L সঞ্চয়কারীর ক্ষমতা এবং 9(15) kg PE সঞ্চয়কারীর ওজন প্রকাশ করে। এটি একটি 450(600) মিমি সর্বোচ্চ ডাই-পিন ব্যাস তালিকাভুক্ত করে। বন্ধনী মান কনফিগারেশন পছন্দ প্রতিফলিত করতে পারে, কিন্তু পৃষ্ঠাটি নিয়ম সংজ্ঞায়িত করে না। প্রস্তাবে অবশ্যই নির্বাচিত মাথা, ডাই টুলিং এবং রজন ভিত্তিতে উল্লেখ করতে হবে।
পৃষ্ঠাটি একটি MOOG 100 পুরুত্ব নিয়ামক, রোবট আর্ম এবং নীচে ব্লোয়িং সিস্টেম সহ স্ট্যান্ডার্ড মডেলের বর্ণনা করে। এগুলো প্রথম পক্ষের প্রকাশিত বিবৃতি। উদ্ধৃতিটি এখনও প্রতিটি সরবরাহ করা আইটেম, এর ইন্টারফেস এবং কোনও প্রকল্প-নির্দিষ্ট পরিবর্তনের নাম দেওয়া উচিত।
কারখানা পড়া:একটি ক্রয় অর্ডারে টেবিলের প্রশ্ন ছাড়া কপি করবেন না। প্রতিটি স্পেসিফিকেশনের পাশে নমুনা পরিমাপ, ছাঁচ অঙ্কন বা ইউটিলিটি গণনা রাখুন যা এটি সন্তুষ্ট করার জন্য।
ছাঁচ ফিট এবং অপসারণ স্থান মধ্যে পণ্য আকৃতি অনুবাদ
সংকোচন কৌশল, ক্যাভিটি স্টিল, কুলিং, পিঞ্চ-অফ, ভেন্ট, নেক টুলিং এবং মাউন্ট করার পরেই পণ্য অঙ্কনটি একটি ছাঁচে পরিণত হয়। ফলস্বরূপ সমাবেশ পণ্যের তুলনায় অনেক বড় হতে পারে। 1000 x 1400 মিমি সীমার ভিতরে আরামদায়ক দেখায় এমন একটি অংশ সংযোগ এবং চলমান ডিভাইসগুলি যোগ করা হলে তা শক্ত হয়ে যেতে পারে।
আলাদাভাবে প্রস্থ, উচ্চতা এবং ইনস্টল করা বেধ পরীক্ষা করুন। ব্যাকিং প্লেট এবং অ্যাডাপ্টার সহ সম্পূর্ণ সমাবেশ ব্যবহার করুন। 1100 x 1400 মিমি প্লেটেন রেফারেন্সের বিপরীতে মাউন্টিং প্যাটার্ন নিশ্চিত করুন। তাদের ইনস্টল করা অবস্থানে জল, জলবাহী, বায়ুসংক্রান্ত এবং বৈদ্যুতিক সংযোগ দেখান।
খোলা স্থান একটি গতি সমস্যা. একটি টেবিল প্যানেল গভীর পাঁজর পরিষ্কার করার প্রয়োজন হতে পারে। একটি বাধা একটি কোণে গহ্বর ছেড়ে যেতে পারে। একটি পন্টুন গরম অবস্থায় নমনীয় থাকতে পারে এবং টেক-আউটের সময় সমর্থনের প্রয়োজন হতে পারে। রোবট গ্রিপ এবং অংশ ঘূর্ণনের জন্য তাদের নিজস্ব সুইপ্ট খামের প্রয়োজন।
একই সময়ে ছাঁচ পরিবর্তন রুট পরিকল্পনা. KGB110A পৃষ্ঠাটি একটি 22 t মেশিন ওজন দেয় কিন্তু অনুমোদিত ছাঁচের ওজন প্রকাশ করে না। চূড়ান্ত ছাঁচ-ওজন সীমা, উত্তোলন পয়েন্ট এবং সাধারণ বিন্যাস অঙ্কনের জন্য কিংগলকে জিজ্ঞাসা করুন। তারপর উদ্ভিদ কপিকল, হুক উচ্চতা এবং পদ্ধতির যাচাই করুন।
ছাঁচ কুলিং পুরো চক্র নিয়ন্ত্রণ করতে পারেন. বড় পৃষ্ঠতলগুলির সুষম সার্কিটগুলির প্রয়োজন, যখন পুরু বৈশিষ্ট্যগুলির জন্য ফোকাসড কুলিং প্রয়োজন হতে পারে। দএক্সট্রুশন ঘা ছাঁচনির্মাণ ছাঁচ গাইডআরো বিস্তারিতভাবে পিঞ্চ-অফ, ভেন্টিং এবং সার্কিট পরিকল্পনা কভার করে।
মাথা বেছে নেওয়ার আগে স্থূল প্যারিসন চাহিদা গণনা করুন
একটি ছাঁচনির্মাণ ইভেন্টের সময় সঞ্চয়কারীকে অবশ্যই সমস্ত উপাদান সরবরাহ করতে হবে যা ডাই ছেড়ে যায়। সমাপ্ত পণ্য ওজন শুধুমাত্র একটি অংশ. মাথাটি ফ্ল্যাশ, লেজ, হ্যান্ডেল স্ক্র্যাপ এবং ট্রিমিং প্রক্রিয়াটি অপসারণ করে এমন কোনও উপাদানও ফিড করে।
গ্রস প্যারিসন ভর = নেট ঢালাই পণ্য + ফ্ল্যাশ এবং ট্রিম + নথিভুক্ত প্রক্রিয়া ভাতা
পরিমাপ করা বা ছাঁচ থেকে প্রাপ্ত মান ব্যবহার করুন। ভাসমান, বাধা, আসবাবপত্র এবং প্রযুক্তিগত অংশগুলির জন্য কোনও সর্বজনীন স্ক্র্যাপ শতাংশ নেই।
Kinggle KGB110A-এর জন্য PE সঞ্চয়কারী-ওজন লাইন হিসাবে 9(15) kg প্রকাশ করে। এটিকে প্রধান এবং উপাদানের রেফারেন্স হিসাবে বিবেচনা করুন, সমাপ্ত পণ্যের ক্ষমতা নয়। পিই গ্রেড, গলে যাওয়া তাপমাত্রা, পুনর্ব্যবহৃত সামগ্রী এবং ডাই সেটিং ব্যবহারযোগ্য আচরণ পরিবর্তন করতে পারে। আরেকটি রজন তার নিজস্ব পর্যালোচনা প্রয়োজন.
প্যারিসন দৈর্ঘ্য ভরের সাথে গুরুত্বপূর্ণ। ছাঁচ বন্ধ হওয়ার আগে একটি দীর্ঘ প্যারিসন ঝুলে যেতে পারে বা প্রসারিত করতে পারে। একটি প্রশস্ত ডাই পণ্যের চারপাশে প্রয়োজনীয় ড্র কমাতে পারে তবে মাথা এবং টুলিংয়ের প্রয়োজনীয়তা পরিবর্তন করতে পারে। ট্রায়ালের সময় ডাই সাইজ, প্রোগ্রাম করা ফাঁক, এক্সট্রুশন সময় এবং প্যারিসন অবস্থান রেকর্ড করুন।
স্থূল চাহিদা রিগ্রিন্ডকেও প্রভাবিত করে। একটি বড় স্ক্র্যাপ স্ট্রিম তৈরি করার সময় ভারী ফ্ল্যাশ সঞ্চয়কারীর সাথে ফিট হতে পারে। গ্রানুলেটর, কনভেয়িং এবং ব্লেন্ডিং সিস্টেমকে অবশ্যই বজায় রাখতে হবে। যদি রিগ্রিন্ড পণ্যে ফিরে আসে, তবে এর শতাংশ এবং দূষণ নিয়ন্ত্রণ অনুমোদিত ফর্মুলেশনের অন্তর্গত।
প্রোফাইল সংশোধনের জন্য নিয়ন্ত্রণ পরিসীমা ছেড়ে দিন। তার ব্যবহারিক প্রান্তে চলমান একটি মাথা মোটা কোণ বা একটি দীর্ঘ প্যারিসন জন্য সামান্য জায়গা থাকতে পারে. ট্রায়ালটি একটি সংজ্ঞায়িত নমুনা উইন্ডোতে স্থিতিশীল স্থূল ভর, গ্রহণযোগ্য কুশন এবং পুনরাবৃত্তিযোগ্য প্যারিসন প্লেসমেন্ট প্রদর্শন করা উচিত।
প্রাচীর মানচিত্রটিকে একটি নিয়ন্ত্রিত প্যারিসন প্রোফাইলে পরিণত করুন
প্রাচীর মানচিত্রটি বলে যে পণ্যটির কোথায় উপাদান প্রয়োজন। প্যারিসন প্রোফাইল বলছে যখন প্যারিসন মাথা ছেড়ে যাওয়ার সাথে সাথে ডাই গ্যাপ পরিবর্তন করা উচিত। এই দুটি রেকর্ড সংযুক্ত করা একটি ভিন্ন অংশ থেকে একটি প্রোফাইল অনুলিপি করার চেয়ে বেশি কার্যকর।
নমুনা অঙ্কন উপর প্রাচীর অবস্থান সংখ্যা. প্রতিটি পরীক্ষার পরে, একই ক্রমে একই অবস্থানগুলি কাটা বা পরিমাপ করুন। প্রতিটি গ্রুপের সাথে অংশ ওজন এবং প্রোফাইল সংশোধন রেকর্ড করুন। একাধিক সেটিংস একবারে পরিবর্তিত হলে, দল ফলাফলের কারণ হারায়।
KGB110A পৃষ্ঠাটি একটি MOOG 100 পুরুত্ব নিয়ন্ত্রকের নাম দেয়। ককিংগল দ্বারা হোস্ট করা মুগ ডিজিপ্যাক III ম্যানুয়ালএকটি নিয়ামক পদ্ধতি ব্যাখ্যা করে যা পণ্য ফাইল সংরক্ষণ করে এবং মেশিনের অবস্থানের সাথে প্রোগ্রাম করা প্রাচীরের বেধকে সম্পর্কিত করে। এটি দরকারী প্রক্রিয়া প্রমাণ, কিন্তু এটি প্রতিটি KGB110A এ সরবরাহ করা সঠিক নিয়ামক ইন্টারফেস সনাক্ত করে না।
একটি প্রোফাইল প্রতিটি ত্রুটি ঠিক করতে পারে না। ডাই এবং ম্যান্ড্রেল জ্যামিতি, হেড সেন্টারিং, মেল্ট তাপমাত্রা, প্যারিসন ফুলে যাওয়া এবং ছাঁচের সময় এখনও গুরুত্বপূর্ণ। যদি প্যারিসন ছাঁচের বাইরের কেন্দ্রে প্রবেশ করে, তবে উপাদান যোগ করলে ওজন বৃদ্ধির সময় লক্ষণটি লুকিয়ে রাখতে পারে।
অংশটি পাস হয়ে গেলে, সম্পূর্ণ রেসিপিটি সংরক্ষণ করুন। উপাদান, রঙ, তাপমাত্রা, শট সেটিং, প্রোফাইল ফাইল, ফুঁ, কুলিং এবং ছাঁচ সংশোধন অন্তর্ভুক্ত করুন। দপ্যারিসন প্রোগ্রামিং গাইডএকটি পূর্ণাঙ্গ টিউনিং ক্রম প্রদান করে।
কুলিং এবং গৃহীত আউটপুট এক্সট্রুশন পুনরুদ্ধারের সাথে ম্যাচ করুন
সর্বজনীন টেবিলে KGB110A HDPE গলন-ক্ষমতা পরিসীমা হিসাবে 160 থেকে 200 kg/h তালিকা করা হয়েছে। উত্পাদন প্রশ্ন হল নির্বাচিত স্ক্রু স্থিতিশীল গলে যাওয়া গুণমান বজায় রেখে পরবর্তী শটের আগে সঞ্চয়ককে রিফিল করতে পারে কিনা। একটি সর্বোচ্চ ব্রোশিওর হার নিজেই এর উত্তর দিতে পারে না।
সম্পূর্ণ প্যারিসন থেকে মোট ঘন্টায় চাহিদা গণনা করুন। প্রতি ঘন্টায় পরিকল্পিত ছাঁচনির্মাণ ইভেন্ট এবং সক্রিয় আউটলেট ব্যবহার করুন। তারপরে প্রকৃত রজন, রঙ এবং রিগ্রিন্ড অবস্থার জন্য পরীক্ষিত গলিত হারের সাথে ফলাফলের তুলনা করুন।
মোট উপাদানের চাহিদা, কেজি/ঘণ্টা = গ্রস প্যারিসন ভর x মোল্ডিং ইভেন্ট প্রতি ঘন্টা x সক্রিয় প্যারিসন প্রতি ইভেন্ট
KGB110A পৃষ্ঠাটি 320 pcs/h তালিকা করে, কিন্তু এটিকে শুষ্ক চক্র লেবেল করে। শুষ্ক চক্র একটি মেশিন-মোশন রেফারেন্স। পণ্যের আউটপুটে সঞ্চয়কারী পুনরুদ্ধার, প্যারিসন গঠন, ফুঁ, কুলিং, নিষ্কাশন, খোলা, টেক-আউট, ছাঁটাই এবং গুণমান ক্ষতি অন্তর্ভুক্ত।
বড় অংশ প্রায়ই চক্র শীতল অনেক ব্যয়. সেই সময় এক্সট্রুডারকে মাথা রিফিল করার অনুমতি দিতে পারে। যদি ভাল ছাঁচ শীতল চক্র ছোট করে, প্রয়োজনীয় গলিত হার বেড়ে যায়। চক্র অপ্টিমাইজেশান তাই পুনরুদ্ধার এবং প্রাচীর গুণমান পরীক্ষা করা আবশ্যক, শুধুমাত্র ছাঁচ তাপমাত্রা নয়।
সম্মত চেকের পরে প্রতি ঘন্টায় গৃহীত অংশগুলি রিপোর্ট করুন। শুকনো চক্র, স্থূল চক্র, প্রত্যাখ্যান এবং স্টপ আলাদা কলামে রাখুন। দচক্র-সময় অপ্টিমাইজেশান গাইডদেখায় কিভাবে পর্যায়ক্রমে সময় বাজেট তৈরি করতে হয়।
প্রক্ষিপ্ত এলাকা এবং প্রক্রিয়া চাপের বিরুদ্ধে 760 kN পরীক্ষা করুন
Kinggle KGB110A-এর জন্য 760 kN ক্ল্যাম্পিং ফোর্স প্রকাশ করে। এই সংখ্যাটি শুধুমাত্র গহ্বরের অভিক্ষিপ্ত এলাকা এবং সম্মত অভ্যন্তরীণ চাপের পাশে কার্যকর হয়ে ওঠে। অভিক্ষিপ্ত এলাকা হল বিভাজন সমতলে গহ্বরের সিলুয়েট। এটা ধারক ভলিউম বা পৃষ্ঠ এলাকা নয়.
একটি বিস্তৃত বাধা বা টেবিলটপ অগভীর থাকা সত্ত্বেও তাৎপর্যপূর্ণ পৃথকীকরণ লোড তৈরি করতে পারে। একটি গভীর কিন্তু সংকীর্ণ ফ্লোট ভিন্নভাবে আচরণ করতে পারে। মাল্টি-ক্যাভিটি বা মাল্টি-পার্ট লেআউটগুলি বাতা দ্বারা দেখা মোট অভিক্ষিপ্ত এলাকা বৃদ্ধি করে।
পণ্যের পৃষ্ঠায় 0.8 MPa ব্লো প্রেসার তালিকা রয়েছে। গণনার প্রকৃত উৎপাদন উইন্ডো ব্যবহার করুন. ছাঁচ ভেন্টিং, গলিত তাপমাত্রা, পৃষ্ঠের বিশদ এবং প্রাচীরের বেধ প্রয়োজনীয় চাপ পরিবর্তন করতে পারে। কারখানার পরীক্ষায় সেট চাপ এবং উপলব্ধ মেশিন-ইনলেট চাপ রেকর্ড করা উচিত।
ফ্ল্যাশ অবস্থা দরকারী প্রমাণ. ক্রমবর্ধমান ফ্ল্যাশ অত্যধিক পৃথকীকরণ বল, জীর্ণ চিমটি এলাকা, প্রান্তিককরণ সমস্যা বা অতিরিক্ত উপাদান নির্দেশ করতে পারে। ক্ল্যাম্প বল বাড়িয়ে প্রতিটি ফ্ল্যাশ সমস্যা সংশোধন করবেন না। ছাঁচ এবং প্রক্রিয়া একসাথে পরিদর্শন করুন।
মেশিন সরবরাহকারী এবং ছাঁচ সরবরাহকারীর একটি গণনা অনুমোদন করা উচিত। প্রযুক্তিগত ফাইলে প্রক্ষিপ্ত এলাকা, প্রক্রিয়া চাপ, বাতা প্রয়োজনীয়তা এবং অনুমান ফ্যাক্টর রাখুন। এটি দুটি পৃথক অনুমোদনকে বাধা দেয় যা বিভিন্ন অনুমানের উপর নির্ভর করে।
ক্যাভিটি লেআউট পরিবর্তন হলে আবার গণনা পরীক্ষা করুন। একটি দ্বিতীয় অংশ যোগ করা, বিভাজন লাইন সরানো বা একটি প্যানেল বড় করা অভিক্ষিপ্ত এলাকা পরিবর্তন করতে পারে। সন্নিবেশ এবং পার্শ্ব ক্রিয়াগুলি ছাঁচটি কীভাবে প্রতিক্রিয়া করে তাও পরিবর্তন হতে পারে। একটি প্রাথমিক পণ্য স্কেচের পরিবর্তে চূড়ান্ত ছাঁচ অঙ্কন, এই চেক বন্ধ করা উচিত।
একটি বৈশিষ্ট্য বাক্যাংশের উপর নির্ভর না করে উপাদান স্তরগুলিকে সংজ্ঞায়িত করুন
KGB110A পৃষ্ঠা বলে যে প্ল্যাটফর্মটি একক-স্তর পণ্য সরবরাহ করতে পারে এবং ডাবল-লেয়ার বা মাল্টি-লেয়ার স্ট্রাকচারও তৈরি করতে পারে। একই পাবলিক স্পেসিফিকেশন টেবিলে একটি 110 মিমি স্ক্রু এবং একটি 75 কিলোওয়াট এক্সট্রুডার মোটর তালিকাভুক্ত করা হয়েছে। একটি মাল্টি-লেয়ার প্রকল্পের জন্য স্ট্যান্ডার্ড টেবিলের বাইরে একটি কনফিগারেশন অঙ্কন প্রয়োজন।
অন্য স্তরের জন্য পণ্যের কারণ দিয়ে শুরু করুন। এটি রঙ বসানো, পুনর্ব্যবহৃত মূল উপাদান বা একটি কার্যকরী বাধা হতে পারে। প্রতিটি স্তরে উপাদান এবং লক্ষ্য অনুপাত বর্ণনা করুন। সামঞ্জস্যতা, প্রক্রিয়াকরণের তাপমাত্রা এবং অনুমোদিত বৈচিত্র পরীক্ষা করুন।
তারপরে মেল্ট-পাথ ডায়াগ্রামের জন্য অনুরোধ করুন। এটি প্রতিটি এক্সট্রুডার, অ্যাডাপ্টার, হেড চ্যানেল এবং নিয়ন্ত্রণ পয়েন্ট সনাক্ত করা উচিত। প্রস্তাবে মোটর আকার, গরম করার লোড, উপাদান পরিচালনা এবং সংশোধিত ইউটিলিটি মোট দেখানো উচিত। একটি জেনেরিক "মাল্টি-লেয়ার" লেবেল এই সরঞ্জামটিকে সংজ্ঞায়িত করে না।
পরিবর্তনের কাজ প্রতিটি বস্তুগত পথের সাথে বৃদ্ধি পায়। পরিস্কার ভলিউম, ক্লিনিং এক্সেস, কালার সিকোয়েন্স এবং স্ক্র্যাপ সেগ্রিগেশন অপারেটিং সময়কে প্রভাবিত করে। পণ্যের একাধিক স্তরের প্রয়োজন না হলে, অতিরিক্ত সিস্টেম ক্রেতার মান তৈরি না করেই কাজ যোগ করতে পারে।
একক-স্তর দিক
একটি সংজ্ঞায়িত রজন স্ট্রীম ব্যবহার করুন যখন পণ্যের কার্যকারিতা, রঙ এবং পুনর্ব্যবহারযোগ্য পরিকল্পনা এক প্রাচীর কাঠামোর সাথে পূরণ করা যায়।
মাল্টি-লেয়ার দিক
একটি প্রকল্প-নির্দিষ্ট সহ-এক্সট্রুশন কনফিগারেশনের অনুরোধ করুন যখন প্রতিটি স্তরের একটি নথিভুক্ত ফাংশন এবং গ্রহণযোগ্যতা পরিসীমা থাকে৷
কিংগলেরমাল্টি-লেয়ার কো-এক্সট্রুশন গাইডস্তর ভূমিকা এবং RFQ এর অন্তর্গত প্রশ্ন ব্যাখ্যা করে।
একটি 22 টি মেশিনের চারপাশে সম্পূর্ণ ঘরের পরিকল্পনা করুন
প্রকাশিত মেশিনের মাত্রা হল 6.6 x 4.2 x 5.2 মি। মেশিনের ওজন 22 টি। এই মানগুলি উদ্ভিদ বিন্যাস শুরু করে। সেগুলি পরিষেবা ছাড়পত্র, সিঁড়ি, ছাঁচ পরিচালনা, রজন সরঞ্জাম, কম্প্রেসার, কুলিং সিস্টেম, টেক-আউট বা ডাউনস্ট্রিম ফিনিশিং অন্তর্ভুক্ত করে না।
প্রথমে উল্লম্ব পথ পরীক্ষা করুন। মেশিন, প্ল্যাটফর্ম অ্যাক্সেস এবং পরিকল্পিত উত্তোলনের জন্য ভবনটির যথেষ্ট উচ্চতা প্রয়োজন। রক্ষণাবেক্ষণের জন্য ওভারহেড অপসারণের প্রয়োজন হলে ডাই হেড এবং এক্সট্রুডার উপাদানগুলির জন্য রুট চিহ্নিত করুন। চূড়ান্ত অঙ্কন থেকে ক্রেন ক্ষমতা এবং হুক পৌঁছানোর নিশ্চিত করুন।
KGB110A পৃষ্ঠাটি 0.3 MPa এবং 120 L/min জল ঠান্ডা করার জন্য প্রকাশ করে৷ প্রজেক্ট শীটে ইনলেট তাপমাত্রা, রিটার্ন লিমিট, পানির গুণমান, পরিস্রাবণ এবং সার্কিট স্কোপ প্রয়োজন। তাপমাত্রা ছাড়া একটি প্রবাহ সংখ্যা কুলিং সিস্টেমের আকার দিতে পারে না।
সংকুচিত বাতাসের জন্য, পৃষ্ঠাটি 0.8 MPa এবং 1.8 m³/মিনিট তালিকাভুক্ত করে। সর্বোচ্চ এবং গড় চাহিদা, রিসিভারের আকার, শিশির বিন্দু, পরিস্রাবণ এবং সংযোগের আকার নিশ্চিত করুন। শিরোনাম ছোট হলে বড় ব্লোয়িং ইভেন্ট চাপ কমাতে পারে।
পৃষ্ঠাটি গড় শক্তি খরচ হিসাবে 52 থেকে 60 কিলোওয়াট লেবেল করে। যেহেতু kW শক্তি, এটিকে একটি প্রকাশিত অপারেটিং-পাওয়ার রেফারেন্স হিসাবে বিবেচনা করুন। প্রতি অংশে এটিকে kWh এ রূপান্তর করবেন না।ইউরোম্যাপ 46.2স্থিতিশীল অবস্থার অধীনে একটি প্রদত্ত মেশিন, ছাঁচ এবং পণ্যের সাথে পণ্য-সম্পর্কিত শক্তি পরিমাপকে সংযুক্ত করে।
দকারখানা ইউটিলিটি গাইডবৈদ্যুতিক সীমানা, বায়ু, জল, নাগরিক কাজ এবং অ্যাক্সেস কভার করে। ইনস্টলেশন অনুমোদনের জন্য সর্বজনীন খামের পরিবর্তে চূড়ান্ত সাধারণ বিন্যাস অঙ্কন ব্যবহার করুন।

একটি ট্রেসযোগ্য পণ্য ট্রায়াল দিয়ে কনফিগারেশন প্রমাণ করুন
একটি ফ্যাক্টরি ট্রায়ালের নমুনা ফাইলে বর্ণিত পণ্যের কাজটি পুনরায় তৈরি করা উচিত। অনুমোদিত ছাঁচ, রজন এবং প্রধান বিকল্প উপস্থিত থাকা প্রয়োজন। যদি একটি বিকল্প ব্যবহার করা হয়, পার্থক্য রেকর্ড করুন এবং সেই অনুযায়ী সিদ্ধান্তগুলি সীমাবদ্ধ করুন।
দৌড়ানোর আগে নমুনা ক্রম পরিকল্পনা করুন। ছাঁচনির্মাণ ক্রমে সংখ্যা অংশ. কখন স্থিতিশীল উত্পাদন শুরু হয় এবং পরিমাপ উইন্ডোটি কতক্ষণ স্থায়ী হয় তা নির্ধারণ করুন। EUROMAP 46.2 এর পণ্য-সম্পর্কিত শক্তি পদ্ধতির জন্য স্থিতিশীল মেশিনের অবস্থার প্রয়োজন এবং পরীক্ষার প্রেক্ষাপটের অংশ হিসাবে পণ্যের গুণমান নথিপত্র।
- কনফিগারেশন সনাক্ত করুন।রেকর্ড মেশিন সিরিয়াল নম্বর, মাথা বিকল্প, ডাই টুলিং, ছাঁচ সংশোধন, নিয়ামক এবং ইনস্টল অটোমেশন.
- ফর্মুলেশন যাচাই করুন।রেকর্ড রজন গ্রেড, সরবরাহকারী, রঙ, additives এবং প্রকৃত ট্রায়াল উপাদান থেকে বিষয়বস্তু regrind.
- রেসিপি ক্যাপচার.তাপমাত্রা, শট সেটিংস, ওয়াল প্রোফাইল, ব্লো সেটিংস, শীতল অবস্থা এবং অটোমেশন সময় সংরক্ষণ করুন।
- ভর ভারসাম্য বন্ধ করুন।পণ্য, প্রতিটি ট্রিম স্ট্রিম এবং সম্পূর্ণ স্থূল শট ওজন করুন। উদ্ধৃত হেড ভিত্তিতে এটি তুলনা.
- প্রাচীর মানচিত্র পরিমাপ.সংখ্যাযুক্ত অবস্থান এবং সম্মত পদ্ধতি ব্যবহার করুন। প্রতিটি নমুনা নম্বরের সাথে রিডিং লিঙ্ক রাখুন।
- কার্যকরী চেক চালান।অনুমোদিত প্রয়োজনে লেখা শুধুমাত্র পণ্য-নির্দিষ্ট পরীক্ষা এবং সীমা প্রয়োগ করুন।
- সৎভাবে আউটপুট গণনা.পৃথক শুষ্ক চক্র, স্থূল চক্র, গৃহীত অংশ, প্রত্যাখ্যান এবং সম্মত সময়ের উপর বন্ধ।
- রেকর্ড ইউটিলিটি.গৃহীত পণ্য তৈরি করার সময় নির্দিষ্ট সীমানায় শক্তি, বায়ু এবং জল পরিমাপ করুন।
- খোলা আইটেম বন্ধ করুন.প্রতিটি বিচ্যুতির মালিক, সংশোধনমূলক পদক্ষেপ, প্রমাণের প্রয়োজনীয়তা এবং নির্ধারিত তারিখ দিন।
রিপোর্টের জন্য শুধুমাত্র সেরা অংশ নির্বাচন করবেন না। ভিন্নতা দেখায় এমন একটি ক্রম রাখুন। রেসিপি পরিবর্তন হলে, একটি নতুন নমুনা গ্রুপ শুরু করুন। এটি গ্রহণযোগ্যতার প্রমাণ থেকে প্রক্রিয়া বিকাশকে পৃথক করে।
পরীক্ষার আগে পরিমাপের সরঞ্জামগুলিতে সম্মত হন। রেকর্ড স্কেল রেজোলিউশন, বেধ পদ্ধতি এবং ক্রমাঙ্কন অবস্থা যেখানে তারা ফলাফল প্রভাবিত করে। নমুনা ক্রম জন্য একই সরঞ্জাম ব্যবহার করুন. যদি ক্রেতা এবং সরবরাহকারী বিভিন্ন পদ্ধতির সাথে পরিমাপ করে, তাহলে সিদ্ধান্ত নেওয়ার আগে সেই পদ্ধতিগুলির তুলনা করুন যে অংশগুলি একমত নয়।
একটি ব্যর্থ ফলাফল প্রসঙ্গ প্রয়োজন. সংশ্লিষ্ট সেটিংস, অ্যালার্ম ইতিহাস, নমুনা নম্বর এবং পরিদর্শন রেকর্ড রাখুন। একটি সংশোধন করা অংশ মেরামত প্রমাণ করতে পারে, কিন্তু এটি আগের বিচ্যুতি মুছে ফেলা উচিত নয়। এই ইতিহাস টিমকে সিদ্ধান্ত নিতে সাহায্য করে যে ফিক্সটি স্থিতিশীল নাকি অস্থায়ী।
কাঁচা ডেটা, ফটো, রেসিপি রপ্তানি এবং স্বাক্ষরিত সারাংশ একসাথে সংরক্ষণ করুন। দকারখানা গ্রহণযোগ্যতা পরীক্ষার নির্দেশিকামেশিন, পণ্য এবং নথি পরীক্ষা করার জন্য একটি বিস্তৃত প্রোটোকল প্রদান করে।
KGB110A ফিট কিনা তা নির্ধারণ করতে চারটি গেট ব্যবহার করুন
KGB110A সংক্ষিপ্ত তালিকায় অন্তর্ভুক্ত হয় যখন চারটি প্রমাণ গেট বন্ধ হয়। প্রথমত, ছাঁচটি প্লেট, খাম, বেধের পরিসীমা এবং আন্দোলনের সাথে ফিট করে। দ্বিতীয়ত, নির্বাচিত হেড দরকারী নিয়ন্ত্রণ পরিসীমা সহ গ্রস প্যারিসন প্রদান করতে পারে। তৃতীয়ত, এক্সট্রুশন পুনরুদ্ধার প্রকৃত উপাদানের সাথে লক্ষ্য চক্রকে সমর্থন করে। চতুর্থত, কারখানা প্রয়োজনীয় ইউটিলিটি এবং হ্যান্ডলিং সরবরাহ করতে পারে।
একটি 160L লেবেল কোনো গেট প্রতিস্থাপন করতে পারে না। একটি দীর্ঘ অংশ ছাঁচ চেক ব্যর্থ হতে পারে. একটি ভারী অংশ শট চেক ব্যর্থ হতে পারে. একটি ছোট চক্র পুনরুদ্ধার চেক ব্যর্থ হতে পারে. সীমিত উচ্চতা সহ একটি কারখানা ইনস্টলেশন চেক ব্যর্থ হতে পারে।
যখন পণ্য এবং ছাঁচ অনেক ছোট হয় এবং বৃহত্তর প্ল্যাটফর্ম কোন দরকারী ক্ষমতা যোগ করে না তখন একটি মেশিন পরিসর নিচে সরান। স্থূল শট, ছাঁচের স্থান বা ক্ল্যাম্পের চাহিদা প্রমাণিত সীমা ছাড়িয়ে গেলে উপরে সরান বা অন্য কনফিগারেশনের অনুরোধ করুন। দKGB100B 120L গাইডসংলগ্ন নিম্ন-রেঞ্জ ইঞ্জিনিয়ারিং চেক প্রদান করে।
একটি স্বাক্ষরিত প্রয়োজনীয় ম্যাট্রিক্স দিয়ে পছন্দটি শেষ করুন। প্রতিটি লাইনে ক্রেতার ইনপুট, প্রস্তাবিত কনফিগারেশন এবং প্রমাণের নাম দেওয়া উচিত যা সম্মতি প্রমাণ করবে। অজানা আইটেমগুলিকে একটি ব্রোশার অনুমান দিয়ে প্রতিস্থাপন করার পরিবর্তে খোলা থাকা উচিত।
মেশিন মডেল তারপর পণ্য ফাইলের ফলাফল. এই অর্ডারটি ছাঁচ ডিজাইনার, মেশিন নির্মাতা এবং ক্রেতাকে কাজ করার জন্য এক সেট তথ্য দেয়।
প্রায়শই জিজ্ঞাসিত প্রশ্ন
KGB110A 160L ব্লো মোল্ডিং মেশিন কোন পণ্যের উদ্দেশ্যে?
Kinggle এর পণ্য পাতা ব্যারেল, আসবাবপত্র, ফ্লোট, পন্টুন, খেলনা, অটো যন্ত্রাংশ এবং ট্রাফিক বাধার তালিকা করে। এগুলি হল অ্যাপ্লিকেশন পরিবার। নির্দিষ্ট পণ্যের এখনও ছাঁচের ফিট, গ্রস প্যারিসন ভর, বাতা চাহিদা, উপাদান, শীতলকরণ এবং অপসারণের জন্য চেক প্রয়োজন।
কেন আমি একটি শারীরিক নমুনা পাশাপাশি একটি অঙ্কন পাঠাতে হবে?
অঙ্কন অনুমোদিত জ্যামিতি সংজ্ঞায়িত করে, যখন নমুনা ইঞ্জিনিয়ারিং দলকে ওজন, বিভাজন লাইন, ছাঁটা, প্রাচীর বিতরণ এবং পরিচালনা করতে সহায়তা করে। সম্ভব হলে উভয়ই ব্যবহার করুন। নমুনা বর্তমান নকশা থেকে ভিন্ন হলে অঙ্কন এবং লিখিত পরীক্ষা নিয়ন্ত্রণ করা উচিত।
320 pcs/h কি KGB110A এর উৎপাদন আউটপুট?
না। KGB110A পৃষ্ঠাটি 320 pcs/h কে শুষ্ক চক্র হিসাবে লেবেল করে। গৃহীত আউটপুট অবশ্যই এক্সট্রুশন পুনরুদ্ধার, প্যারিসন গঠন, ফুঁ, কুলিং, টেক-আউট, ছাঁটাই, প্রত্যাখ্যান এবং উত্পাদন ছাঁচ এবং রজন সহ গণনা স্টপ অন্তর্ভুক্ত করতে হবে।
একটি 15 কেজি সমাপ্ত PE অংশ কি KGB110A তে চলতে পারে?
পাবলিক টেবিল 9(15) কেজি PE সঞ্চয়ক-ওজন রেফারেন্স হিসাবে দেখায়, সমাপ্ত পণ্যের ক্ষমতা নয়। গ্রস প্যারিসন ভর পণ্য এবং সমস্ত ফ্ল্যাশ বা ছাঁটা অন্তর্ভুক্ত। নির্বাচিত মাথা, রজন ভিত্তি এবং অপারেটিং মার্জিন নিশ্চিত করুন, তারপর পণ্য বিচারে ফলাফল প্রমাণ করুন।
স্ট্যান্ডার্ড KGB110A কি মাল্টি-লেয়ার পণ্য তৈরি করে?
পণ্যের বিবরণে একক-স্তর এবং মাল্টি-লেয়ার সমাধান উল্লেখ করা হয়েছে, যখন পাবলিক টেবিলে একটি স্ক্রু এবং একটি এক্সট্রুডার মোটর তালিকাভুক্ত করা হয়েছে। একটি মাল্টি-লেয়ার প্রজেক্টের জন্য একটি পৃথক মেল্ট-পাথ অঙ্কন, এক্সট্রুডার তালিকা, হেড কনফিগারেশন, স্তর-অনুপাত পরিসীমা এবং সংশোধিত ইউটিলিটি শীট প্রয়োজন।
একটি KGB110A তদন্তে কী অন্তর্ভুক্ত করা উচিত?
পণ্যের অঙ্কন, নমুনা ফটো, মাত্রা, নেট ওজন, প্রাচীর মানচিত্র, রজন, ট্রিম অনুমান, গুণমান পরীক্ষা, গৃহীত আউটপুট লক্ষ্য, ছাঁচ ডেটা এবং কারখানার উপযোগিতা পাঠান। Kinggle তারপর মাথা, ছাঁচ স্থান, এক্সট্রুশন বিন্যাস এবং গ্রহণ পরিকল্পনা নিশ্চিত করতে পারেন.
পণ্যের প্রমাণ পাঠান, শুধুমাত্র একটি ভলিউম নয়
কিংগলের সাথে নমুনা ফাইল, ছাঁচের তথ্য, আউটপুট লক্ষ্য এবং উদ্ভিদের অবস্থা ভাগ করুন। KGB110A কনফিগারেশন নিশ্চিত করতে এবং একটি পণ্য-ভিত্তিক ট্রায়াল সংজ্ঞায়িত করতে প্রকল্প দল সেই তথ্যগুলি ব্যবহার করতে পারে।
একটি KGB110A কনফিগারেশন পর্যালোচনার অনুরোধ করুনসূত্র এবং পর্যালোচনা ভিত্তি
- Kinggle, 160L একুমুলেট ব্লো মোল্ডিং মেশিন, মডেল KGB110A. পণ্যের অবস্থান, স্পেসিফিকেশন এবং বিবৃত অ্যাপ্লিকেশন, 15 সেপ্টেম্বর, 2026 এ পরীক্ষা করা হয়েছে।
- Kinggle বিক্রয় প্রক্রিয়া. পণ্য-তথ্যের অনুরোধ এবং বিবৃত পরিদর্শন কর্মপ্রবাহ, 15 সেপ্টেম্বর, 2026 এ পরীক্ষা করা হয়েছে।
- কিংগল দ্বারা হোস্ট করা মুগ ডিজিপ্যাক III নির্দেশিকা ম্যানুয়াল. সংরক্ষিত পণ্য ফাইল এবং সঞ্চয়কারী বা অবিচ্ছিন্ন মেশিনের জন্য প্রোগ্রাম করা প্রাচীর-বেধ নিয়ন্ত্রণ।
- ইউরোম্যাপ 46.2, এক্সট্রুশন ব্লো মোল্ডিং মেশিন, পণ্য সম্পর্কিত শক্তি খরচ নির্ধারণ. সংস্করণ 1.0, জানুয়ারি 2014।
সম্পাদকীয় নোট:Kinggle এই গাইডের নির্মাতা এবং প্রকাশক। পণ্য ডেটা প্রথম পক্ষের প্রকাশিত তথ্য হিসাবে উপস্থাপন করা হয়। স্বাক্ষরিত প্রকল্পের স্পেসিফিকেশন এবং সাক্ষী ট্রায়াল আদেশকৃত মেশিন নিয়ন্ত্রণ করা উচিত.