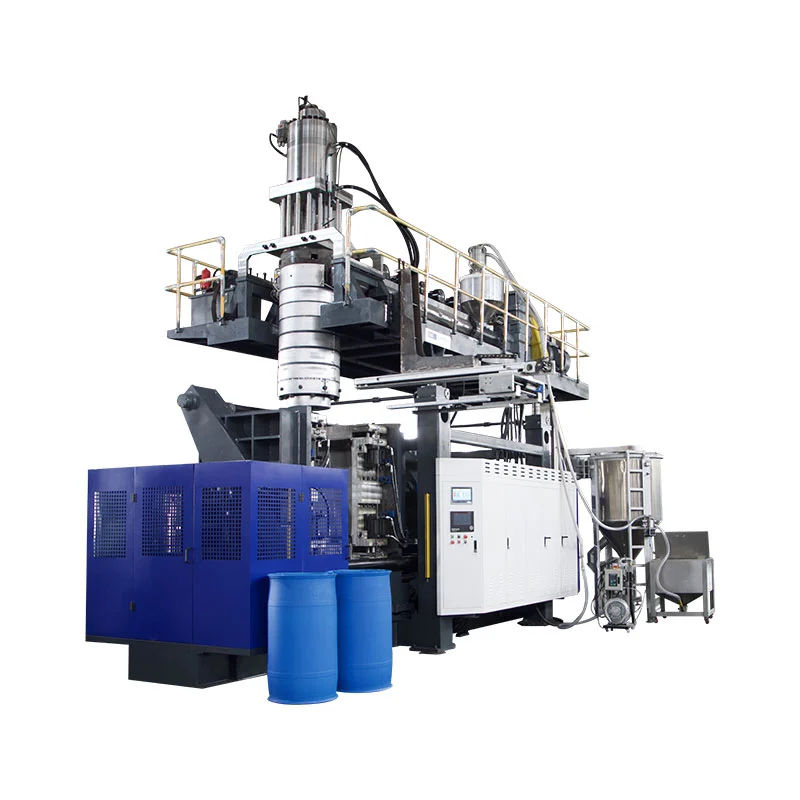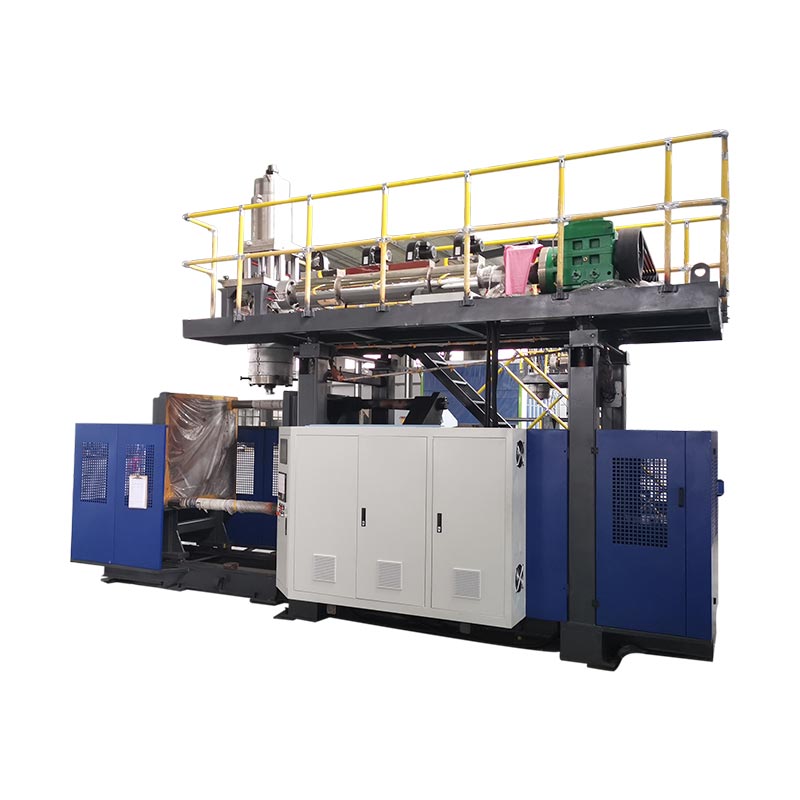
সেকেন্ডে আউটপুট ইভেন্টগুলির মধ্যে ব্যবধান দ্বারা 3,600 ভাগ করে, তারপর প্রতিটি ইভেন্টে উত্পাদিত অংশগুলি দ্বারা গুণ করে ব্লো মোল্ডিং মেশিনের উত্পাদন হার গণনা করুন। প্রতি শিফটে ভাল অংশ অনুমান করতে, পরিমাপ করা গুণমানের ফলন এবং প্রকৃত চলমান ঘন্টা প্রয়োগ করুন এবং পরীক্ষা করুন যে এক্সট্রুশন এবং ডাউনস্ট্রিম সরঞ্জাম ফলাফলটিকে সমর্থন করতে পারে। শুধুমাত্র একটি শুকনো-চক্রের স্পেসিফিকেশন ফিনিশড-বোতল আউটপুট স্থাপন করে না।
একটি স্পেসিফিকেশন শীটে দ্রুততম চক্র নয়, পরিকল্পিত উৎপাদন সময়কাল জুড়ে গৃহীত অংশগুলির উপর একটি ক্ষমতার সিদ্ধান্তের ভিত্তি। এক্সট্রুশন ঘা ছাঁচনির্মাণ জন্য, আউটপুট গণনা বোতল, টুলিং এবং উপাদান চাহিদা জন্য অ্যাকাউন্ট করা আবশ্যক। PET স্ট্রেচ-ব্লো রেটিং সেই চেকগুলির বিকল্প নয়।
আপনি কিভাবে প্রতি ঘন্টায় ব্লো মোল্ডিং আউটপুট গণনা করবেন?
একটি গণনা ইভেন্ট দিয়ে শুরু করুন যা একজন পর্যবেক্ষক সনাক্ত করতে পারে। এই গাইডের জন্য, একটি আউটপুট ইভেন্ট হল একটি অপারেটিং ছাঁচ থেকে ঢালাই করা অংশগুলির মুক্তি। প্রতিবার প্রকাশিত অংশের সংখ্যা সহ সম্পূর্ণ মেশিন জুড়ে সেই ইভেন্টগুলির মধ্যে গড় ব্যবধান রেকর্ড করুন।
যদি প্রতি 16 সেকেন্ডে দুটি অংশ মেশিন থেকে চলে যায়, গণনাটি 3,600 ÷ 16 × 2 = 450 অংশ প্রতি চলমান ঘন্টা। এটি একটি দৃষ্টান্তমূলক গণনা, একটি Kinggle মেশিন রেটিং নয়। এটি প্রত্যাখ্যান বিয়োগ করার আগে ঢালাই করা অংশগুলি গণনা করে এবং অনুমান করে যে বিবৃত ব্যবধানটি বজায় রাখা যেতে পারে।
সঠিক চক্র সময় সূত্র ব্যবহার করুন
একটি স্টেশনের উত্পাদন চক্রের সময় সর্বদা সম্পূর্ণ মেশিন থেকে আউটপুটগুলির মধ্যে ব্যবধান নয়। একইভাবে, প্রতি অংশে সেকেন্ড দুই-অংশ মোল্ডিং ইভেন্টের প্রতি সেকেন্ডের সমান নয়। একটি স্প্রেডশীটে প্রবেশ করার আগে প্রতিটি ইনপুটের পাশে ইউনিটটি লিখুন।
একটি পরিমাপ সময়ের জন্য, সমতুল্য চক্র সময়ের সমীকরণটি আউটপুট ইভেন্টের সংখ্যা দ্বারা বিভক্ত চলমান সেকেন্ড অতিবাহিত হয়। যদি ইভেন্টগুলি বিভিন্ন পরিমাণে উৎপন্ন করে, তবে পরিবর্তে সরাসরি গণনা পদ্ধতিটি ব্যবহার করুন: চলমান ঘন্টা দ্বারা বিভক্ত মোট মোল্ড করা অংশ।ভর্নের OEE শব্দকোষএকইভাবে মোট গণনা এবং রান টাইম ব্যবহার করে প্রকৃত রান রেট নির্ধারণ করে।
একটি রেকর্ডিং থেকে চক্রের সময় গণনা করতে, ম্যাচিং পয়েন্টগুলির মধ্যে পরিমাপ করুন। দশটি পরপর টাইমস্ট্যাম্পে নয়টি বিরতি থাকে, দশটি নয়। অসম চক্রের জন্য, দ্রুত চক্রের একটি নির্বাচন গড় না করে প্রকৃত ব্যবধান গণনা দ্বারা মোট অতিবাহিত সময়কে ভাগ করুন।
একটি মৌলিক এক্সেল এন্ট্রি হয়=3600/A2*B2, যেখানে A2-এ প্রতি ইভেন্টে সেকেন্ড থাকে এবং B2-এ প্রতি ইভেন্টের অংশ থাকে। যদি আপনার চক্র সময় গণনা সূত্র ইতিমধ্যে প্রতিটি পৃথক অংশ প্রতি সেকেন্ড প্রদান করে, ব্যবহার করুন=3600/A2. গহ্বরের গণনা দ্বারা সেই ফলাফলকে গুণ করলে সেই গহ্বরগুলিকে দুইবার গণনা করা হবে।
ফলাফলের ইনপুট অনুযায়ী নাম দিন। একটি আদর্শ ব্যবধান একটি আদর্শ হার দেয়। একটি প্রতিনিধি পরিমাপ ব্যবধান একটি পর্যবেক্ষণ চলমান হার দেয়। কোনটিই স্বয়ংক্রিয়ভাবে পরিবর্তন বা সম্পূর্ণ শিফটের স্টপ অন্তর্ভুক্ত করে না। একটি উদ্ধৃতি বা উত্পাদন সময়সূচীতে ফলাফল স্থানান্তর করার সময় পার্থক্যটি দৃশ্যমান রাখুন।
ডাবল-গণনা ছাড়াই স্টেশন, মাথা এবং গহ্বর গণনা করুন
একটি স্টেশন, একটি ডাই আউটলেট এবং একটি ছাঁচ গহ্বর উত্পাদন ব্যবস্থার বিভিন্ন অংশ বর্ণনা করে। কিংগলেরমাল্টি-হেড বনাম মাল্টি-গহ্বর গাইডতাদের আলাদা করে: আউটলেটগুলি প্যারিসন তৈরি করে, গহ্বরগুলি অংশ তৈরি করে এবং স্টেশনগুলি হল ছাঁচ এবং বাতা অবস্থান। তাদের সংখ্যা বিনিময়যোগ্য গুণক নয়।
দুটি স্টেশন কল্পনা করুন, প্রতিটি রিলিজ প্রতি দুটি অংশ উত্পাদন করে। স্টেশন A 0 এবং 32 সেকেন্ডে রিলিজ করে; স্টেশন বি 16 এবং 48 সেকেন্ডে রিলিজ করে। প্রতিটি স্টেশন প্রতি 32 সেকেন্ডে পুনরাবৃত্তি করে, কিন্তু সম্পূর্ণ মেশিন প্রতি 16 সেকেন্ডে একটি জোড়া প্রকাশ করে। নিম্নলিখিত সময় শুধুমাত্র গণনা ব্যাখ্যা করার জন্য উদ্ভাবিত হয়.
| গণনার ভিত্তিতে | হিসাব | গ্রস আউটপুট |
|---|---|---|
| সম্পূর্ণ মেশিন | 3,600 ÷ 16 সেকেন্ড × 2 অংশ | 450 অংশ/ঘণ্টা |
| পৃথক স্টেশন মোট | 3,600 ÷ 32 সেকেন্ড × 2 অংশ × 2 স্টেশন | 450 অংশ/ঘণ্টা |
| ভুল ডবল গণনা | 3,600 ÷ 16 সেকেন্ড × 2 অংশ × 2 স্টেশন | 900 অংশ/ঘণ্টা, ভুলভাবে |
শেষ গণনা দ্বিতীয় স্টেশন দুইবার গণনা. এর অবদান ইতিমধ্যেই 16-সেকেন্ডের পুরো-মেশিন ব্যবধানে অন্তর্ভুক্ত করা হয়েছে। একটি বাস্তব সময়ের রেকর্ডে, প্রতিটি ইভেন্টকে তার স্টেশনের সাথে লেবেল করুন যাতে অন্য ব্যক্তি গণনাটি পুনর্গঠন করতে পারে।
অনুমান করবেন না যে একটি দ্বিতীয় স্টেশন যোগ করা লোডের অধীনে একই সময় সংরক্ষণ করে। প্রস্তাবিত ব্যবস্থার জন্য এখনও যথেষ্ট উপাদান সরবরাহ, শীতলকরণ এবং পরিচালনার ক্ষমতা প্রয়োজন। প্রকৃত অপারেটিং সময়সূচী তুলনা করুন, শুধু স্টেশন গণনা নয়। কিংগলেরএকক- এবং ডবল-স্টেশন তুলনাসম্পর্কিত কনফিগারেশন প্রসঙ্গ প্রদান করে।
সক্রিয় অবস্থানগুলিও গণনা করুন। যদি একটি গহ্বর ইচ্ছাকৃতভাবে পরিষেবার বাইরে থাকে তবে ছাঁচে এর নামমাত্র উপস্থিতি আউটপুট তৈরি করে না। যদি এটি একটি ত্রুটিপূর্ণ বোতল তৈরি করে, তাহলে সেই বোতলটি মোট গণনা এবং প্রত্যাখ্যান গণনার অন্তর্ভুক্ত। ক্যাভিটি ইনপুট কমানো এবং একই প্রত্যাখ্যাত বোতল আবার বিয়োগ করা আউটপুটকে ছোট করে।
একটি মিশ্র ব্যবস্থার জন্য, প্রতিটি স্ট্রীম আলাদাভাবে গণনা করুন এবং ফলাফল যোগ করুন। একটি ভাগ করা গড় তখনই উপযোগী হয় যখন এর ইভেন্ট গণনা এবং অংশের সংখ্যা একই পর্যবেক্ষণ সময়কে উপস্থাপন করে। এটি গুরুত্বপূর্ণ যখন একটি স্টেশন থামে যখন অন্যটি চলতে থাকে, বা যখন দুটি ছাঁচ বিভিন্ন অংশ তৈরি করে।
চলমান ঘন্টার আউটপুটকে প্রতি শিফটে ভাল অংশে পরিণত করুন
একটি ক্রেতা সময়সূচী বিতরণের জন্য একটি অপারেটর চেকিং মেশিনের গতির থেকে একটি ভিন্ন নম্বর প্রয়োজন৷ পুরো শিফ্ট দিয়ে শুরু করুন, যখন উৎপাদন নির্ধারিত হয় না তখন সময় চিহ্নিত করুন, এবং তারপর অবশিষ্ট পরিকল্পিত উৎপাদন সময়কালে রেকর্ড স্টপ। একটি শিফ্ট মোট উদ্ধৃত করার আগে সেই সময়সীমাটি উল্লেখ করুন।
এর পাবলিক সুযোগISO 22400-2:2014তাদের সূত্র, উপাদান উপাদান, সময় আচরণ এবং ইউনিটের মাধ্যমে উত্পাদন KPIs বর্ণনা করে। এটি সুশৃঙ্খল পরিমাপের জন্য একটি দরকারী রেফারেন্স। এই নিবন্ধটি নীচের ব্যবহারিক সংজ্ঞা ব্যবহার করে; এটি দাবি করে না যে একটি মেশিন বা ট্রায়াল সেই মান অনুযায়ী প্রত্যয়িত।
অধীনেVorne OEE ফ্রেমওয়ার্ক, নির্ধারিত উত্পাদনের মধ্যে পরিবর্তনগুলি প্রাপ্যতা ক্ষতি। তারা অদৃশ্য হয়ে যায় না কারণ তারা পরিকল্পিত ছিল। উৎপাদনের কোনো অভিপ্রায় সহ সময়, যেমন একটি বাদ দেওয়া খাবার বিরতির, একটি ভিন্ন ভূমিকা আছে। চূড়ান্ত শতাংশের উন্নতির জন্য এটি পরিবর্তন করার পরিবর্তে ট্রায়ালের আগে চিকিত্সার সংজ্ঞা দিন।
এখানে গুণমানের ফলন মানে গৃহীত অংশগুলিকে মোট ঢালাই করা অংশ দ্বারা ভাগ করা, উভয় গণনা একই সময়কাল এবং প্রক্রিয়ার সীমানা ধরে নেওয়া হয়। যদি লিক পরীক্ষার পরে গ্রহণযোগ্যতা ঘটে, তবে সেই পরীক্ষার জন্য অপেক্ষা করা অসমাপ্ত কাজ এখনও ভাল আউটপুট নিশ্চিত করা হয়নি। প্রগতিশীল কোনো কাজ শুরু বা শেষের নথিভুক্ত করুন।
কখন একটি OEE গণনা ব্যবহার করবেন
একটি আদর্শ হার থেকে শুরু করার সময়, প্রাপ্যতা, গতি হ্রাস এবং গুণমানের জন্য অ্যাকাউন্ট করুন।ভর্নের গণনার নির্দেশিকানিম্নলিখিত সম্পর্ক দেয়। আদর্শ হারকে অবশ্যই গণনাকৃত আউটপুট হিসাবে একই পণ্য এবং সক্রিয় কনফিগারেশন বর্ণনা করতে হবে।
| ফ্যাক্টর | হিসাব |
|---|---|
| প্রাপ্যতা | চলমান সময় ÷ পরিকল্পিত উত্পাদন সময় |
| কর্মক্ষমতা | পর্যবেক্ষণ করা মোট চলমান হার ÷ আদর্শ মোট চলমান হার৷ |
| গুণমান | ফার্স্ট-পাস ভালো গণনা ÷ মোট গণনা |
| OEE | প্রাপ্যতা × কর্মক্ষমতা × গুণমান |
ভাল আউটপুট তাই আদর্শ হার × পরিকল্পিত উত্পাদন ঘন্টা × OEE হিসাবে গণনা করা যেতে পারে। সেই গুণে ভগ্নাংশ ব্যবহার করুন, সম্পূর্ণ শতাংশ নয়। 78.4% এর একটি OEE 0.784 হিসাবে সূত্রে প্রবেশ করে।
হয় আদর্শ-রেট রুট বা পর্যবেক্ষিত-রেট রুট বেছে নিন। একটি পর্যবেক্ষণ করা চলমান হার ইতিমধ্যে সেই চলমান সময়ের মধ্যে অর্জিত গতি প্রতিফলিত করে। একই গতি হ্রাসের জন্য এটিকে অন্য কার্যকারিতা ফ্যাক্টর দ্বারা গুণ করলে ক্ষতিটি দ্বিগুণ বিয়োগ হবে। একইভাবে, একটি পরিমাপকৃত ভাল-অংশ-প্রতি-শিফট চিত্রে ইতিমধ্যেই সেই শিফটের মধ্যে স্টপ এবং প্রত্যাখ্যান অন্তর্ভুক্ত রয়েছে; একই স্থানান্তর বর্ণনা করার জন্য দ্বিতীয় কম্বল দক্ষতা ডিসকাউন্ট প্রয়োগ করবেন না।
এক্সট্রুডার টার্গেট আউটপুট সমর্থন করতে পারে কিনা তা পরীক্ষা করুন
একটি আউটপুট অনুমান একটি উপাদান প্রয়োজন তৈরি করে। প্রতিটি ঢালাই অংশের জন্য প্রক্রিয়াকৃত স্থূল ভর ব্যবহার করুন, শুধুমাত্র সমাপ্ত পাত্রের ওজন নয়। এই গণনার জন্য, স্থূল ভরের মধ্যে এমন উপাদান অন্তর্ভুক্ত থাকে যা পাত্রে পরিণত হয় এবং এর সাথে যুক্ত ট্রিম, উত্পাদিত অংশ জুড়ে ধারাবাহিকভাবে বরাদ্দ করা হয়।
ধরুন অনুমানমূলক 450-part/h বিন্যাসটি প্রতি ঢালাই করা অংশে 90 গ্রাম প্রক্রিয়া করে। এর চলমান চাহিদা 450 × 90 ÷ 1,000 = 40.5 kg/h। যদি সমাপ্ত বোতলটির ওজন 70 গ্রাম হয়, তবে শুধুমাত্র এর নেট ওজন ব্যবহার করলে 31.5 কেজি/ঘণ্টা কম ফিগার তৈরি হবে। উভয় সংখ্যাই চিত্রিত অনুমান থেকে প্রাপ্ত, একটি পরিমাপিত বোতল প্রকল্প নয়।
9 কেজি/ঘন্টা পার্থক্য হল ট্রিমিংয়ের সাথে যুক্ত অনুমান করা উপাদান। এর চূড়ান্ত পুনরুদ্ধার মূল প্রক্রিয়াকরণের প্রয়োজনীয়তাকে সরিয়ে দেয় না। ক্রয়কৃত রজন, উদ্ধারকৃত উপাদান এবং নিষ্পত্তির জন্য একটি পৃথক গণনা রাখুন; এক্সট্রুডার লোড গণনা প্রক্রিয়ার মধ্য দিয়ে যাওয়া উপাদানের সাথে সম্পর্কিত।
কিংগলেরহেড-লেআউট গাইডএছাড়াও উপলব্ধ এক্সট্রুশন ক্ষমতা সঙ্গে ঘটনা ভর সংযোগ. গহ্বর যোগ করলে প্রতি ইভেন্টের অংশ বাড়তে পারে, কিন্তু এটি সেই ইভেন্টের জন্য প্রয়োজনীয় ভরও বাড়িয়ে দেয়। একটি বৃহত্তর নামমাত্র গহ্বর গণনা নিজেই একটি উপাদান-সরবরাহ সীমা সমাধান করতে পারে না।
উপাদান এবং প্রস্তাবিত সেটআপের জন্য প্রযোজ্য একটি থ্রুপুট রেফারেন্সের সাথে চলমান চাহিদার তুলনা করুন। মধ্যাহ্নভোজের বিরতি বা শাটডাউন জুড়ে এটিকে গড় করে চাহিদাকে পাতলা করবেন না। মেশিনটি উত্পাদন করার সময় উপাদানের হারকে সমর্থন করতে হবে, এমনকি শিফট-গড় হার কম হলেও।
একটি প্রাথমিক উপাদানের সিলিং পাওয়া যায় কেজি/ঘন্টা প্রতি অংশে মোট কেজি দ্বারা ভাগ করা হয়। এটা শুধুমাত্র একটি স্ক্রীনিং গণনা. এটি শীতল করার সময়, গ্রহণযোগ্য প্রাচীর বিতরণ, মাত্রিক স্থিতিশীলতা বা ছাঁটাই এবং পরিদর্শন সরঞ্জামের আউটপুট স্থাপন করে না। যারা তাদের নিজস্ব চেক প্রয়োজন.
প্রাথমিক পর্যালোচনার জন্য, ছাঁচনির্মাণ, এক্সট্রুশন এবং ডাউনস্ট্রিম ক্ষমতাগুলি সামঞ্জস্যপূর্ণ ইউনিটগুলিতে রাখুন এবং তাদের তুলনা করুন। ক্ষুদ্রতম সমর্থিত হার একটি প্রার্থীর সীমাবদ্ধতা চিহ্নিত করে, একটি স্বয়ংক্রিয় উত্পাদন গ্যারান্টি নয়। একটি সম্পূর্ণ লাইনের পরিকল্পনা করার সময় মধ্যবর্তী বাফার এবং বাধাগুলি অন্তর্ভুক্ত করুন, তারপরে উদ্দেশ্যযুক্ত পণ্যের সাথে প্রস্তাবিত ব্যবস্থা যাচাই করুন।
কাজের উদাহরণ: চক্র সময় থেকে একটি শিফট উত্পাদন পরিকল্পনা
নিচের কাজ করা উদাহরণটি এক্সট্রুশন ব্লো মোল্ডিং ব্যবস্থার জন্য অনুমানমূলক ইনপুট ব্যবহার করে। এটি একটি KGB2L পারফরম্যান্স রেটিং নয়৷ পুরো গণনা জুড়ে একই সময়, অংশ-গণনা এবং গুণমানের অনুমানগুলি রাখুন যাতে চলমান হার, মোট স্থানান্তর এবং উপাদানের চাহিদা একে অপরের বিরুদ্ধে পরীক্ষা করা যায়।
অনুমান করুন একটি আট-ঘণ্টার শিফটে 30-মিনিটের বিরতি থাকে যখন উৎপাদন নির্ধারিত হয় না। নির্ধারিত উত্পাদনের সময় আরও 30 মিনিটের স্টপ ঘটে। বাকি চলমান সময় সাত ঘন্টা। সেই চলমান সময়ের মধ্যে, দুটি অংশ গড়ে প্রতি 16 সেকেন্ডে মেশিনটি ছেড়ে যায় এবং 96% পুনরায় কাজ ছাড়াই পরিদর্শন পাস করে।
| ধাপ | হিসাব | ফলাফল |
|---|---|---|
| পরিকল্পিত উৎপাদন | 8 ঘন্টা বিয়োগ 0.5 ঘন্টা বাদ দেওয়া বিরতি | 7.5 ঘন্টা |
| চলমান সময় | 7.5 ঘন্টা বিয়োগ 0.5 ঘন্টা রেকর্ড করা স্টপ | 7 ঘন্টা |
| মোট চলমান হার | 3,600 ÷ 16 × 2 | 450 অংশ/ঘণ্টা |
| মোট ঢালাই অংশ | 450 × 7 | 3,150 অংশ |
| ভালো অংশে ফার্স্ট পাস | ৩,১৫০ × ০.৯৬ | 3,024 অংশ/শিফট |
| পরিকল্পিত ঘন্টা প্রতি ভাল আউটপুট | 3,024 ÷ 7.5 | 403.2 অংশ/ঘণ্টা |
| প্রতি ঘন্টায় ভাল আউটপুট | 3,024 ÷ 8 | 378 অংশ/ঘণ্টা |
| চলমান উপাদান চাহিদা | 450 × 90 গ্রাম ÷ 1,000 | 40.5 কেজি/ঘণ্টা |
লক্ষ্য করুন যে 450, 403.2 এবং 378 সব একই দৃশ্যকল্প বর্ণনা করতে পারে। তারা বিভিন্ন প্রশ্নের উত্তর দেয়। চলমান অবস্থায় প্রথমটি মোট আউটপুট নিয়ে উদ্বেগ প্রকাশ করে। দ্বিতীয়টি পরিকল্পিত উৎপাদন সময়ের উপর গৃহীত আউটপুট ছড়িয়ে দেয়। তৃতীয়টি পুরো শিফটে এটি ছড়িয়ে দেয়। একটি প্রতিবেদন যা হরকে বাদ দেয় তা বিভ্রান্তিকর তুলনার জন্য জায়গা ছেড়ে দেয়।
OEE দিয়ে ফলাফল ক্রস-চেক করুন
শুধুমাত্র এই উদাহরণের জন্য, প্রতি ইভেন্টে দুটি অংশ সহ 14 সেকেন্ডের একটি আদর্শ ইভেন্ট ব্যবধান অনুমান করুন। এটি প্রায় 514.286 অংশ/ঘন্টা একটি আদর্শ হার। প্রাপ্যতা 7 ÷ 7.5; কর্মক্ষমতা হল 450 ÷ 514.286; গুণমান 0.96। তাদের পণ্য হল 0.784, বা 78.4% OEE।
প্রয়োগ করা হচ্ছেVorne OEE গণনা পদ্ধতি, 514.286 × 7.5 × 0.784 আনুমানিক 3,024 ভাল অংশ প্রদান করে। ছোট প্রদর্শিত রাউন্ডিং অন্তর্নিহিত ফলাফল পরিবর্তন করে না। 14-সেকেন্ডের আদর্শ ব্যবধান হল একটি উদাহরণ অনুমান, একটি ক্যাটালগ ড্রাই-সাইকেল মান নয়।
12,000টি গৃহীত অংশের একটি উদাহরণমূলক অর্ডারের জন্য, 12,000 ÷ 3,024 প্রায় 3.97টি এই ধরনের শিফট দেয়। অতিরিক্ত অর্ডার-নির্দিষ্ট ক্ষতির আগে চারটি শিফট এই অনুমানের অধীনে একটি গণনাকৃত 12,096 অংশ প্রদান করে। এটি একটি পরিকল্পনার দৃশ্য, বিতরণের প্রতিশ্রুতি বা স্টার্টআপ বৈধতা বাদ দেওয়ার কারণ নয়।
যদি রেকর্ড করা স্টপগুলি 30 থেকে 60 মিনিটের মধ্যে বৃদ্ধি পায়, তবে চলমান সময় 6.5 ঘণ্টায় পড়ে। অন্যান্য অনুমান অপরিবর্তিত থাকলে, আউটপুট 450 × 6.5 × 0.96 = 2,808 ভাল অংশ হয়ে যায়। অর্ডার তখন চার শিফট অতিক্রম করে। এই তুলনা দেখায় যে কেন উপলব্ধ চলমান সময়ের একটি ছোট পরিবর্তন ছাঁচনির্মাণ চক্রের কোনো পরিবর্তন ছাড়াই সময় নির্ধারণকে প্রভাবিত করতে পারে।
আপনার নিজের উত্পাদন হার গণনা চেষ্টা করুন
ডিফল্ট অনুমানমূলক উদাহরণ পুনরুত্পাদন. চলমান সময়ের মধ্যে একটি পর্যবেক্ষণ করা গড় ব্যবধান লিখুন, শুষ্ক-চক্র রেটিং নয়। যদি ব্যবধান ইতিমধ্যেই সম্পূর্ণ মেশিনটিকে কভার করে তাহলে আবার স্টেশন দ্বারা গুণ করবেন না। ডেটা এই পৃষ্ঠায় থাকে।
- চলমান ঘন্টা প্রতি স্থূল অংশ
- 450
- প্রতি শিফটে আনুমানিক ভালো অংশ
- 3,024
- পরিকল্পিত ঘন্টা প্রতি ভাল অংশ
- 403.2
- চলমান সময় উপাদান চাহিদা
- 40.5 কেজি/ঘণ্টা
ফলাফল অনুমান, নিশ্চিত আউটপুট নয়। দশমিক অংশ গণনা একটি প্রত্যাশিত গড় প্রকাশ করে। এই ক্যালকুলেটরটি বাফার স্টোরেজ, অর্ডার স্টার্টআপ, পরিবর্তনশীল গহ্বর গণনা বা একটি পৃথক আদর্শ-হার OEE মোড মডেল করে না। যদি স্ক্রিপ্টগুলি নিষ্ক্রিয় করা হয়, প্রদর্শিত ফলাফলগুলি ডিফল্ট উদাহরণ হিসাবে থাকে।
Kinggle-এর KGB2L স্পেসিফিকেশন আপনাকে ক্ষমতা সম্পর্কে কী বলে
দKGB2L 2L একক-স্টেশন ব্লো মোল্ডিং মেশিনএকটি স্পেসিফিকেশন শীট কিভাবে পড়তে হয় তার একটি কংক্রিট উদাহরণ প্রদান করে। এর প্রকাশিত মান বিভিন্ন সীমা বর্ণনা করে। কন্টেইনার ভলিউম, ড্রাই-সাইকেল আউটপুট, উপাদান থ্রুপুট এবং ছাঁচের মাত্রা প্রতিটি আলাদা নির্বাচন প্রশ্নের উত্তর দেয়।

| প্রকাশিত প্যারামিটার | মান | প্রশ্ন এটা উত্তর সাহায্য করে |
|---|---|---|
| সর্বোচ্চ ধারক ক্ষমতা | 2 এল | প্রস্তাবিত পণ্য কি উল্লিখিত ভলিউম বিভাগের মধ্যে? |
| আউটপুট (শুষ্ক চক্র) | 600 পিসি/এইচআর | শুষ্ক-চক্র রেফারেন্স ক্যাটালগ রাষ্ট্র কি? |
| এইচডিপিই গলানোর ক্ষমতা | ৩০ কেজি/ঘণ্টা | প্রাথমিক স্ক্রীনিং এর জন্য কি উপাদান-হার রেফারেন্স পাওয়া যায়? |
| স্ক্রু ব্যাস | 50 মিমি | কোন এক্সট্রুশন প্ল্যাটফর্ম নিয়ে আলোচনা করা হচ্ছে? |
| সর্বাধিক ছাঁচ আকার, W × H | 360 × 380 মিমি | কোন প্রকাশিত ছাঁচের খাম টুলিং পর্যালোচনা বিবেচনা করা আবশ্যক? |
| ডাবল-হেড কেন্দ্রের দূরত্ব | 130 মিমি | প্রস্তাবিত লেআউটের সাথে কোন ব্যবধানের রেফারেন্সের তুলনা করা দরকার? |
শুষ্ক-চক্র ক্ষেত্র একটি নির্দিষ্ট 2 L বোতল জন্য একটি ট্রায়াল রিপোর্ট নয়. 600 পিসি/এইচআর প্রতি ঘন্টায় 600টি স্বীকৃত কন্টেইনার হিসাবে রিলেবেল করবেন না। পণ্যটির রজন, ওজন, গহ্বরের বিন্যাস, শীতল করার প্রয়োজনীয়তা এবং গ্রহণযোগ্যতার মানদণ্ড এখনও স্থাপন করা দরকার।
একটি পৃথক ভর পরীক্ষা করার জন্য 30 kg/h HDPE রেফারেন্স ব্যবহার করুন। কাজের উদাহরণে অনুমান করা হয়েছে প্রতি অংশে 90 গ্রাম স্থূল ভর, 30 কে 0.09 দিয়ে ভাগ করলে প্রায় 333.3 ঢালাই করা অংশ/ঘণ্ট একটি উপাদান-শুধু স্ক্রীনিং সিলিং হিসাবে পাওয়া যায়। প্রকাশিত রেফারেন্সের উপরে উদাহরণের 450 অংশ/ঘন্টার জন্য 40.5 কেজি/ঘন্টা প্রয়োজন।
এই হিসাব KGB2L থেকে 333.3 অংশ/ঘন্টা প্রতিশ্রুতি দেয় না। এটি ফ্ল্যাগ করে যে উদাহরণের ভর এবং লক্ষ্য হার তালিকাভুক্ত 30 kg/h রেফারেন্স ব্যবহার করে ন্যায়সঙ্গত হতে পারে না। একটি প্রকল্প পর্যালোচনার জন্য একটি ভিন্ন সমর্থিত কনফিগারেশন, সংশোধিত পণ্য অনুমান বা একটি ভিন্ন আউটপুট লক্ষ্য প্রয়োজন।
বা ডাবল-হেড ব্যবধান প্রমাণ করে না যে কোনও দুটি বোতল ফিট হবে। প্রকাশিত খামের বিরুদ্ধে প্রকৃত ছাঁচ অঙ্কন এবং সম্পূর্ণ টুলিং ব্যবস্থা পরীক্ষা করুন। বৃহত্তর বা বিস্তৃত পণ্যের জন্য, ব্যবহারযোগ্য গহ্বরের সংখ্যা একটি পছন্দের আউটপুট গুণকের পরিবর্তে অঙ্কন অনুসরণ করতে হবে।
একটি সুপারিশ অনুরোধ করার সময়, অঙ্কন, উপাদান গ্রেড, নেট এবং মোট ওজন অনুমান, প্রয়োজনীয় গৃহীত আউটপুট এবং অভিপ্রেত শিফট প্যাটার্ন একসাথে পাঠান। এটি সরবরাহকারীকে প্রতি ঘন্টায় বোতল সম্পর্কে একটি বিচ্ছিন্ন প্রশ্নের উত্তর দেওয়ার পরিবর্তে প্রস্তাবিত হার্ডওয়্যারের বিরুদ্ধে ক্ষমতা অনুমান পরীক্ষা করার অনুমতি দেয়।
আপনি একটি মেশিনে প্রতিশ্রুতি দেওয়ার আগে আউটপুট যাচাই করুন
গৃহীত আউটপুট ক্ষমতা চুক্তির ভিত্তি করুন। ছাঁচ ছেড়ে বোতল এবং প্যাকেজিং জন্য পরিষ্কার করা বোতল বিভিন্ন গণনা. পরীক্ষা করার আগে, পরিদর্শন পয়েন্ট এবং প্রয়োজনীয়তাগুলি নির্দিষ্ট করুন যা একটি বোতল গৃহীত মোট প্রবেশ করতে হবে। অন্যথায়, ডেলিভারির প্রয়োজনীয়তা অমীমাংসিত রেখে ট্রায়াল তার ছাঁচনির্মাণের লক্ষ্য পূরণ করতে পারে।
KGB2L-এর জন্য, প্রকাশিত 600 PC/HR ড্রাই-সাইকেল ফিগার বোতল-আউটপুট প্রতিশ্রুতি থেকে আলাদা রাখুন। উত্পাদন ক্ষমতার উপর সম্মত হওয়ার আগে উপাদান, বোতলের ওজন, সক্রিয় গহ্বর এবং গ্রহণযোগ্যতার প্রয়োজনীয়তা নিশ্চিত করুন। বোতল-ডেলিভারির সময়সূচীর জন্য একা একটি শুকনো-চক্র চিত্র অপর্যাপ্ত।
যখন একটি ট্রায়াল তার লক্ষ্য মিস করে, গতি বাড়ানোর আগে ঘাটতি নির্ণয় করুন। আউটপুট ব্যবধান, স্টপ এবং প্রত্যাখ্যাত অংশগুলি আলাদাভাবে রেকর্ড করুন। প্যারিসন ডেলিভারির অপেক্ষার সময়, ছাঁচের ভিতরে শীতল করার সময় এবং ছাঁটাই বা ফাঁস পরীক্ষার আগে সারিগুলি পরীক্ষা করুন। এই পর্যবেক্ষণগুলি একটি ছাঁচনির্মাণ সীমাবদ্ধতাকে একটি নিম্নধারার সীমাবদ্ধতা থেকে আলাদা করে।
একবারে একটি সমন্বয় মূল্যায়ন করুন এবং আগে এবং পরে রেকর্ডগুলি বজায় রাখুন। তুলনামূলক পর্যবেক্ষণ সময়কালে গৃহীত আউটপুট দ্বারা পরিবর্তন বিচার করুন, শুধুমাত্র একটি ছোট প্রদর্শিত চক্র দ্বারা নয়। ফলাফলের পাশে উপাদান এবং টুলিং শর্তাবলী রেকর্ড করুন। যদি গণনা বেড়ে যায় কিন্তু আরও বোতল পরিদর্শনে ব্যর্থ হয়, তাহলে সমন্বয় অগত্যা ব্যবহারযোগ্য ক্ষমতা উন্নত করেনি।
একটি রেকর্ড রাখুন অন্য ব্যক্তি চেক করতে পারেন
- অঙ্কন সংশোধন, রজন গ্রেড, উপাদান মিশ্রণ, লক্ষ্য ওজন এবং গহ্বর বিন্যাস সনাক্ত করুন।
- গ্রহণযোগ্যতা চেক এবং অবস্থান যেখানে ভাল অংশ গণনা করা হবে সম্মত হন।
- শুরু এবং সমাপ্তির সময়, নির্ধারিত বর্জন, উৎপাদন বন্ধ এবং তাদের কারণ রেকর্ড করুন।
- মোট ঢালাই অংশ রেকর্ড করুন, প্রথম-পাস গৃহীত অংশ এবং প্রত্যাখ্যান করা অংশ দুবার গণনা ছাড়াই।
- পর্যবেক্ষিত হার, স্থূল ভর চাহিদা এবং মিলের সময়সীমার মধ্যে নিম্নধারার আউটপুট তুলনা করুন।
- ট্রায়াল রিপোর্টের সাথে সম্মত সেটিংস, পর্যবেক্ষণ এবং অমীমাংসিত সীমাবদ্ধতা রাখুন।
পরিমাপ উইন্ডোর শুরুতে এবং শেষে কী ঘটে তা সংজ্ঞায়িত করুন। ওয়ার্মআপের পরে নেওয়া একটি সংক্ষিপ্ত পর্যবেক্ষণ পুরো অর্ডার থেকে একটি ভিন্ন প্রশ্নের উত্তর দেয় যাতে স্টার্টআপ এবং একটি ছাঁচ পরিবর্তন অন্তর্ভুক্ত থাকে। উভয়ই উপযোগী হতে পারে, কিন্তু শুধুমাত্র যখন রিপোর্টটি শনাক্ত করে যে কী বাদ দেওয়া হয়েছে।
ব্যবহার করুনব্লো ছাঁচনির্মাণ মেশিন কারখানার গ্রহণযোগ্যতা পরীক্ষার নির্দেশিকাবৃহত্তর পরিদর্শন রেকর্ড বিকাশ করতে। একটি আউটপুট গণনা গ্রহণ সমর্থন করে; এটি পণ্য পরিদর্শন, সরঞ্জাম চেক বা ক্রয় চুক্তি প্রতিস্থাপন করে না।
| রেকর্ড ক্ষেত্র | কি প্রবেশ করতে হবে |
|---|---|
| পণ্য এবং কনফিগারেশন | অঙ্কন সংশোধন, উপাদান, ওজন, সক্রিয় গহ্বর এবং স্টেশন |
| পরিমাপের সীমানা | ঘড়ির শুরু/শেষ, পরিকল্পিত সময়, চলমান সময় এবং গণনা অবস্থান |
| গণনা করে | মোট ঢালাই, প্রথম পাস ভাল, প্রত্যাখ্যাত এবং অসমাপ্ত অংশ |
| শর্তাবলী | রেকর্ড করা সেটিংস, শীতল এবং বায়ুর অবস্থা, স্টাফিং এবং সহায়ক |
| ফলাফল | উল্লিখিত ঘন্টা বা স্থানান্তর প্রতি ভাল অংশ, সীমাবদ্ধতা এবং সম্মত ফলো-আপ |
Kinggle এর সাথে একটি পণ্য-নির্দিষ্ট ক্ষমতা অনুমান নিয়ে আলোচনা করুন
পণ্য অঙ্কন এবং প্রস্তাবিত মেশিন কনফিগারেশনের সাথে আবদ্ধ একটি আউটপুট অনুমান প্রয়োজন। লিখিত প্রস্তাবে উল্লেখ করা উচিত যে কোথায় গৃহীত অংশগুলি গণনা করা হবে, পরিমাপ কতক্ষণ চলবে এবং কোন উত্পাদন শর্ত প্রযোজ্য। এই বিবরণগুলি ছাড়া, একটি বোতল-প্রতি-ঘণ্টা চিত্র সরঞ্জাম অফার তুলনা করার জন্য একটি উপযুক্ত ভিত্তি নয়।
আপনার বোতল অঙ্কন বা নমুনার বিবরণ, উপাদান গ্রেড, প্রয়োজনীয় ভাল আউটপুট এবং শিফট সময়সূচী মাধ্যমে পাঠানKinggle এর অফিসিয়াল যোগাযোগ পৃষ্ঠা. যেখানে একটি মান এখনও একটি অনুমান, এটি লেবেল করুন যাতে পরবর্তী পর্যালোচনা এটি সমাধান করতে পারে।
নিংবো কিংগল মেশিনারি কোং, লি.
ইমেইল:sales@kinggle.com
টেলিফোন:+86-574-87103665
ইউইয়াও সিটি, নিংবো, ঝেজিয়াং, চীন। যোগাযোগের বিবরণ অফিসিয়াল যোগাযোগ পৃষ্ঠার বিরুদ্ধে চেক করা হয়েছে।
প্রায়শই জিজ্ঞাসিত প্রশ্ন
একটি ব্লো মোল্ডিং মেশিন প্রতি ঘন্টায় কত বোতল উত্পাদন করতে পারে?
প্রতিটি মেশিন এবং বোতলের জন্য কোন একক আউটপুট চিত্র নেই। 3,600 কে পুরো-মেশিনের আউটপুট ব্যবধানে সেকেন্ডে ভাগ করুন, তারপর প্রতি ইভেন্টে ঢালাই করা অংশ দিয়ে গুণ করুন। চলমান সময়ে ভাল আউটপুটের জন্য প্রথম-পাস মানের ফলন প্রয়োগ করুন। স্থানান্তর পরিকল্পনার জন্য, রেকর্ড করা স্টপগুলিও অন্তর্ভুক্ত করুন এবং উপাদান এবং ডাউনস্ট্রিম ক্ষমতা নিশ্চিত করুন।
একটি ডাবল-স্টেশন মেশিন কি সবসময় দ্বিগুণ উত্পাদন করে?
নং দুটি স্টেশন তাদের প্রকৃত সময় এবং কনফিগারেশন ছাড়া উৎপাদন হার স্থাপন করে না। যদি পরিমাপ করা পুরো মেশিনের ব্যবধানে ইতিমধ্যে উভয় স্টেশন থেকে বিকল্প রিলিজ অন্তর্ভুক্ত থাকে, তাহলে আবার দুই দ্বারা গুণ করবেন না। সম্মিলিত আউটপুট অনুমান করার আগে প্রতিটি স্টেশনের সময়, সক্রিয় গহ্বর এবং উপাদানের চাহিদা তুলনা করুন।
শুষ্ক-চক্র আউটপুট সমাপ্ত পণ্য আউটপুট হিসাবে একই?
না। ড্রাই-সাইকেল আউটপুট লেবেলযুক্ত একটি ক্যাটালগ ফিল্ড একটি নির্দিষ্ট পাত্রের গৃহীত আউটপুট স্থাপন করে না। Kinggle-এর KGB2L পৃষ্ঠা সেই লেবেলের অধীনে 600 PC/HR তালিকাভুক্ত করে। একটি বোতল-নির্দিষ্ট আউটপুট দাবির জন্য উপাদান, টুলিং, ওজন, অপারেটিং শর্ত এবং পরিদর্শনের মানদণ্ড প্রয়োজন, একত্রে একটি সংজ্ঞায়িত পরিমাপ সময়কাল।
কিভাবে ধারক ওজন উত্পাদন ক্ষমতা প্রভাবিত করে?
ওজন একটি প্রদত্ত উত্পাদন হারে প্রয়োজনীয় উপাদানকে প্রভাবিত করে। এক্সট্রুশন স্ক্রীনিংয়ের জন্য, শুধুমাত্র ফিনিশড বোতলের ওজনের পরিবর্তে এর বরাদ্দকৃত ট্রিম সহ, প্রতি ছাঁচনির্মাণ অংশে স্থূল প্রক্রিয়াকৃত ভর ব্যবহার করুন। একটি প্রাথমিক সিলিং এর জন্য সেই স্থূল ভর দ্বারা উপলব্ধ উপাদান থ্রুপুট ভাগ করুন। এই গণনা একাই একটি অর্জনযোগ্য ছাঁচনির্মাণ চক্র বা গৃহীত আউটপুট স্থাপন করে না।
একটি সঠিক আউটপুট অনুমানের জন্য কি তথ্য প্রয়োজন?
পণ্য অঙ্কন, উপাদান গ্রেড, নেট এবং মোট ওজন, গহ্বর এবং স্টেশন বিন্যাস, লক্ষ্য গৃহীত আউটপুট এবং শিফট সময়সূচী প্রদান করুন। গ্রহণযোগ্যতা চেক এবং ডাউনস্ট্রিম সরঞ্জাম অন্তর্ভুক্ত করুন। ট্রায়াল রেকর্ড বিদ্যমান থাকলে, মোট গণনা, ভাল গণনা, সময় এবং থামার কারণ সরবরাহ করুন। অনুমান করা মানগুলি পরিমাপ করা ফলাফল থেকে আলাদা রাখুন যাতে সরবরাহকারী অবশিষ্ট প্রমাণের ফাঁকগুলি সনাক্ত করতে পারে।
অর্ডার দেওয়ার আগে, গৃহীত আউটপুট, ট্রায়াল শর্তাবলী এবং লিখিতভাবে গণনা পদ্ধতিতে সম্মত হন। ডেলিভারি সময়সূচীর ভিত্তি হিসাবে ফলাফল উত্পাদন রেকর্ড ব্যবহার করুন.