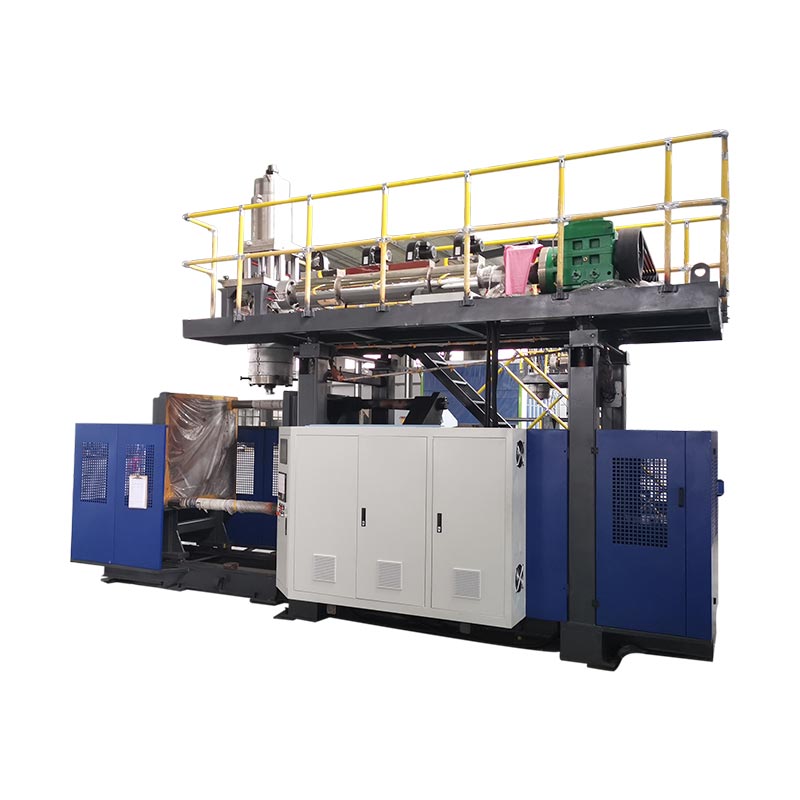
একটি ঘা ছাঁচ শুধুমাত্র একটি বোতল নেতিবাচক আকৃতি নয়. এটিকে একটি গরম প্যারিসন ক্যাপচার এবং সীলমোহর করতে হবে, আটকে থাকা বাতাস ছেড়ে দিতে হবে, তাপ অপসারণ করতে হবে, ঘাড় এবং বেস তৈরি করতে হবে, ফ্ল্যাশ চালাতে হবে, ক্ল্যাম্প ফিট করতে হবে এবং অংশটি ছেড়ে দিতে হবে — প্রয়োজনীয় উত্পাদনের ছন্দে।
অনুসন্ধান ভাষা এই সুযোগ অস্পষ্ট করতে পারে. ক্রেতারা ব্যবহার করেনঘা ছাঁচ, ঘা ছাঁচ, বোতল ছাঁচ, প্লাস্টিকের বোতল ছাঁচ, ইবিএম টুলিংএবংএক্সট্রুশন ঘা ছাঁচসম্পর্কিত সরঞ্জামগুলির জন্য। ডাই হেড আলাদা: ছাঁচ বন্ধ হওয়ার আগে এটি প্যারিসন গঠন করে। একটি উদ্ধৃতিতে ডাই-হেড টুলিং এবং ব্লো মোল্ডকে আলাদা আইটেম হিসাবে তালিকাভুক্ত করা উচিত।
এই নির্দেশিকাটি ইনজেকশন বা স্ট্রেচ-ব্লো প্রিফর্ম টুলিংয়ের পরিবর্তে এক্সট্রুশন ব্লো মোল্ডিং-এর উপর ফোকাস করে। এটি প্রকল্পের গ্যারান্টি থেকে প্রকাশিত মেশিন-খামের ডেটাও আলাদা করে। কোনো সার্বজনীন পিঞ্চ-অফ, ভেন্ট বা কুলিং ডাইমেনশন প্রতিটি রজন এবং অংশের জন্য উপযুক্ত নয়।
একটি উত্পাদন ঘা ছাঁচ সাত সংযুক্ত কাজ আছে
গহ্বর অংশটিকে তার বাহ্যিক আকৃতি দেয়, কিন্তু আকৃতির প্রজনন শুধুমাত্র প্রথম কাজ। টুলটি অবশ্যই একসাথে নিম্নলিখিত ফাংশনগুলি সম্পাদন করবে:
- প্যারিসন সনাক্ত করুন।খোলা ছাঁচ একটি চিমটি অঞ্চল টেনে, ভাঁজ বা অনুপস্থিত ছাড়া গরম টিউব গ্রহণ করা আবশ্যক.
- সীলমোহর করুন এবং ঝালাই করুন।পিঞ্চ-অফ অঞ্চলগুলি প্যারিসন বন্ধ করে এবং ঘাড়, লেজ, হ্যান্ডেল বা অন্যান্য ফ্ল্যাশ এলাকায় স্থানচ্যুত উপাদানগুলি পরিচালনা করে।
- আটকা পড়া বাতাসকে পালাতে দিন।ভেন্টগুলি প্রসারিত প্যারিসন এবং গহ্বরের পৃষ্ঠের মধ্যে বাতাসের জন্য একটি পথ সরবরাহ করে।
- তাপ স্থানান্তর।কুলিং সার্কিটগুলি পুনরাবৃত্তিযোগ্য সময়ে একটি স্থিতিশীল অংশ ছেড়ে দেওয়ার জন্য যথেষ্ট ভারসাম্য সহ তাপ সরিয়ে দেয়।
- ইন্টারফেস তৈরি করুন।ঘাড় সন্নিবেশ, ক্রমাঙ্কন বিবরণ, ব্লো-পিন বা নীচে-ঘা বৈশিষ্ট্যগুলি অবশ্যই কন্টেইনার বন্ধ এবং মেশিনের সাথে মেলে।
- অংশটি ছেড়ে দিন এবং শেষ করুন।খসড়া, সন্নিবেশ, খোলার আন্দোলন এবং ডিফ্ল্যাশিং কৌশল নির্ধারণ করে যে অংশটি পরিষ্কারভাবে ছাঁচ ছেড়ে যেতে পারে কিনা।
- ফিট এবং মেশিন বেঁচে.পুনরাবৃত্ত ক্ল্যাম্পিং এবং তাপচক্র বহন করার সময় সম্পূর্ণ সমাবেশটি প্লেট, খোলার, পুরুত্ব এবং মাউন্টিং ব্যবস্থার সাথে ফিট করতে হবে।
একটি কাজের জন্য করা পরিবর্তন অন্যটিকে প্রভাবিত করতে পারে। একটি গভীর ফ্ল্যাশ পকেট জোড়ের চারপাশে তাপের ঘনত্ব পরিবর্তন করতে পারে। একটি পালিশ করা গহ্বর ভিন্নভাবে চেহারা পুনরুত্পাদন করতে পারে যখন আটকে থাকা বায়ু কীভাবে ভ্রমণ করে তাও পরিবর্তন করতে পারে। একটি বড় চলমান সন্নিবেশ একটি আন্ডারকাট সমাধান করতে পারে কিন্তু শীতল এবং খোলার স্থান ব্যবহার করে। সিস্টেম স্তরে সিদ্ধান্ত পর্যালোচনা.
ব্লো মোল্ড অ্যানাটমি: ড্রয়িং করার শর্তাবলী
নিম্নলিখিত ধারণাগত দৃষ্টিভঙ্গি এমন ইন্টারফেসগুলিকে চিহ্নিত করে যা একজন ক্রেতার আলোচনা করা উচিত। এটি একটি টুলিং প্রিন্ট নয় এবং এতে কোন উত্পাদন মাত্রা নেই।
গহ্বর পৃষ্ঠ অংশের একপাশে গঠন করে। সন্নিবেশ ঘাড়, হ্যান্ডেল বা পরিধান এলাকা সংজ্ঞায়িত করতে পারে।
ক্লোজিং বাউন্ডারিতে অবস্থিত যেখানে প্যারিসন সিল করা হয়েছে।
বিরোধী গহ্বর বিভাজন সমতলে মিলিত হয়। প্রান্তিককরণ এবং মাউন্ট নিয়ন্ত্রণ পুনরাবৃত্তিযোগ্য বন্ধ.
ভেন্টিং রুট আটকা পড়া বাতাসকে নির্বাচিত গহ্বর অঞ্চল থেকে দূরে নিয়ে যায়।
| বৈশিষ্ট্য | ফাংশন | অনুমোদনের প্রমাণ |
|---|---|---|
| গহ্বর পৃষ্ঠ | বাহ্যিক জ্যামিতি, টেক্সচার, চিহ্ন এবং স্থানীয় পরিচিতি শীতল সংজ্ঞায়িত করে | চূড়ান্ত অংশ মডেল, সঙ্কুচিত ভিত্তি, পৃষ্ঠ কলআউট এবং সমালোচনামূলক মাত্রা |
| বিভাজন লাইন | সীমানা যেখানে ছাঁচের অর্ধেক মিলিত হয় | দৃশ্যমান সীম অবস্থান, খসড়া, ফ্ল্যাশ অ্যাক্সেস এবং কার্যকরী পৃষ্ঠের উপর প্রভাব |
| চিমটি বন্ধ / কম্প্রেশন জমি | ঝালাই এবং বিরতি লাইন নিয়ন্ত্রণ করার সময় প্যারিসন উপাদান কম্প্রেস এবং সিল করে | উপাদান-নির্দিষ্ট টুলিং বিশদ এবং সম্মত ওয়েল্ড/ট্রিম পরীক্ষা |
| ফ্ল্যাশ পকেট বা ত্রাণ | চিমটি এলাকা ছাড়িয়ে স্থানচ্যুত উপাদান গ্রহণ | গ্রস প্যারিসন অনুমান, ফ্ল্যাশ জ্যামিতি এবং ডিফ্ল্যাশিং রুট |
| ভেন্ট | প্রসারিত প্যারিসনের বাইরে আটকা পড়া বাতাসকে ছেড়ে দিন | অবস্থান মানচিত্র, অনুমোদিত সাক্ষী চিহ্ন এবং পরিচ্ছন্নতা |
| কুলিং সার্কিট | তাপ সরান এবং তাপমাত্রা বন্টন নিয়ন্ত্রণ | চ্যানেল অঙ্কন, সার্কিট সনাক্তকরণ, প্রবাহ দিক এবং ইউটিলিটি ইন্টারফেস |
| নেক এবং ব্লো ইন্টারফেস | ফর্ম বা ফিনিস ক্যালিব্রেট এবং প্রবাহিত বায়ু প্রবর্তন | ক্লোজার ড্রয়িং, ব্লো-পিন/বটম-ব্লো কনসেপ্ট এবং ট্রিম অ্যালাউন্স |
| মাউন্ট এবং প্রান্তিককরণ | ছাঁচটিকে প্লেটেনের সাথে সংযুক্ত করুন এবং পুনরাবৃত্তিযোগ্য বন্ধ সংরক্ষণ করুন | মেশিন ইন্টারফেস অঙ্কন, ভর, মাধ্যাকর্ষণ কেন্দ্র, ফাস্টেনার এবং উত্তোলন পয়েন্ট |
অংশ এবং এর পরীক্ষা দিয়ে শুরু করুন - একটি সাধারণ গহ্বর নয়
ছাঁচ প্রস্তুতকারকের নামমাত্র লিটারের চেয়ে বেশি প্রয়োজন। একটি 5L হ্যান্ডেল করা জেরি ক্যান, একটি 5L গোলাকার বোতল এবং একটি ডবল-ওয়াল প্রযুক্তিগত অংশের জন্য বিভিন্ন বিভাজন লাইন, প্যারিসন ব্যাস, ফ্ল্যাশ লেআউট এবং অপসারণের ক্রম প্রয়োজন হতে পারে।
মানচিত্র যেখানে প্যারিসন প্রসারিত করা আবশ্যক
প্যারিসন উচ্চ চাপে প্রবাহিত ইনজেকশন-ছাঁচে গলে যাওয়ার মতো গহ্বরটি পূরণ করে না। এটি গহ্বর প্রাচীরের দিকে প্রসারিত এবং প্রসারিত হয়। গভীর ড্র, বিস্তৃত সমতল এলাকা, তীক্ষ্ণ কোণ, অফসেট ঘাড় এবং হ্যান্ডেল শিকড়গুলি আরও স্থানীয় উপাদান বা একটি ভিন্ন বিভাজন-লাইনের কৌশল দাবি করতে পারে। ব্যাসার্ধ এবং জ্যামিতি ব্যবহার করুন যা উপাদান এবং প্রক্রিয়া সমর্থন করতে পারে তার চেয়ে পাতলা অঞ্চলকে প্রসারিত করতে না বলেই গঠিত হতে পারে।
অঙ্কন উপর মানের অবস্থান রাখুন
"অভিন্ন প্রাচীর" একটি পরিমাপযোগ্য গ্রহণযোগ্য নিয়ম নয়। গুরুত্বপূর্ণ অবস্থানগুলি চিহ্নিত করুন এবং পরীক্ষার পদ্ধতিটি বলুন। কাঁধ, কোণ, হ্যান্ডেল রুট, বেস, চিমটি জোড় এবং প্যানেলের বিভিন্ন কার্যকরী প্রয়োজন থাকতে পারে। এর সাথে সেই অবস্থানগুলিকে সংযুক্ত করুন৷প্যারিসন-প্রোগ্রামিং সেটআপতাই ছাঁচ জ্যামিতি এবং উপাদান বন্টন স্বাধীনভাবে সমন্বয় করা হয় না.
একটি সম্পর্কহীন শতাংশ ধার ছাড়া সংকোচন জন্য পরিকল্পনা
সংকোচন রজন গ্রেড, প্রাচীর বিতরণ, গহ্বরের তাপমাত্রা, শীতল সময় এবং অংশ জ্যামিতির উপর নির্ভর করে। একটি প্রারম্ভিক রেফারেন্স হিসাবে উপাদান-সরবরাহকারী ডেটা ব্যবহার করুন, তারপর ছাঁচ প্রস্তুতকারকের পদ্ধতি প্রয়োগ করুন এবং প্রকৃত অংশটি যাচাই করুন। অন্য বোতল থেকে অনুলিপি করা একটি জেনেরিক শতাংশ একটি গ্রহণযোগ্য গহ্বর-আকারের ভিত্তি নয়।
বিভাজন লাইন, পিঞ্চ-অফ এবং ফ্ল্যাশ একসাথে ডিজাইন করা আবশ্যক
বিভাজন লাইন নির্ধারণ করে যে দুটি টুলের অর্ধেক কোথায় বন্ধ হয় এবং একটি দৃশ্যমান সীম কোথায় উপস্থিত হতে পারে। এটি রাখুন যেখানে ছাঁচ খুলতে পারে, প্যারিসন ক্যাপচার করা যেতে পারে, অংশটি ছেড়ে দিতে পারে এবং ট্রিমিং সরঞ্জাম ফ্ল্যাশে পৌঁছাতে পারে। একটি সিলিং পৃষ্ঠ, গুরুত্বপূর্ণ সজ্জা বা অন্যান্য কার্যকরী ইন্টারফেস জুড়ে একটি অনিয়ন্ত্রিত সীম স্থাপন এড়িয়ে চলুন।
চিমটি বন্ধ একটি জোড় গঠন বৈশিষ্ট্য
লেজ বা গোড়ায়, বিপরীত চিমটি অঞ্চল দুটি গরম প্যারিসন দেয়ালকে একত্রে চেপে ধরে। ফ্ল্যাশ অপসারণের জন্য নিয়ন্ত্রণযোগ্য বিরতি লাইন তৈরি করার সময় ঢালাই গঠনের জন্য বিশদটি যথেষ্ট উপাদান সরাতে হবে। সঠিক ভূমি, কোণ, স্ট্যান্ড-অফ এবং পকেট রজন, প্যারিসন বেধ, ক্লোজিং অ্যাকশন এবং অংশের উপর নির্ভর করে। এগুলিকে প্রকৌশলী মাত্রা হিসাবে বিবেচনা করুন, উপকরণ জুড়ে অনুলিপি করা একটি আদর্শ ব্লক নয়।
এক্সট্রুশন ব্লো মোল্ডিং-এর উপর প্রকাশিত পেটেন্ট সাহিত্য চিমটি অঞ্চল, ফ্ল্যাশ পকেট, ছাঁচের তাপমাত্রা, বন্ধ করার গতি এবং ডিফ্ল্যাশিং টাইমিংকে একক প্রান্তের মাত্রার পরিবর্তে ইন্টারেক্টিং ভেরিয়েবল হিসাবে বিবেচনা করে। এটি একটি রক্ষণশীল ক্রয় নিয়মকে সমর্থন করে: এর রজন এবং ট্রায়াল পদ্ধতির সাথে চিমটি বিস্তারিত অনুমোদন করুন, শুধুমাত্র চেহারা দ্বারা নয়।
অটোমেশন অর্ডার করার আগে ফ্ল্যাশ রুট ডিজাইন করুন
টপ ফ্ল্যাশ, টেল ফ্ল্যাশ, হ্যান্ডেল ফ্ল্যাশ এবং যেকোনো ক্রমাঙ্কন বর্জ্য সনাক্ত করুন। ছাঁচে, পাঞ্চিং স্টেশনে, ট্রিমার দিয়ে বা গৌণ ফিক্সচারের মাধ্যমে অপসারণ ঘটবে কিনা তা নির্ধারণ করুন। ফ্ল্যাশ ভর স্থূল গলিত চাহিদা, পেষকদন্ত ক্ষমতা এবং রিগ্রিন্ড পরিকল্পনার অন্তর্গত। টুল ড্রয়িং এও দেখাতে হবে যে কীভাবে সরানো স্ক্র্যাপ ছাঁচ পরিষ্কার করে এবং বের করার পথ পরিষ্কার করে।
কুলিং এবং ভেন্টিং সিদ্ধান্ত নেয় যে গহ্বরটি উত্পাদন গতিতে কাজ করতে পারে কিনা
যখন অংশটি ছাঁচ ছেড়ে যাওয়ার জন্য যথেষ্ট স্থিতিশীল থাকে তখন শীতল নিয়ন্ত্রণ করে; প্রসারিত প্যারিসন গহ্বরের পৃষ্ঠে পৌঁছাতে পারে কিনা তা নিয়ন্ত্রণ করে। উভয় সমস্যা বিতরণ করা হয়. একটি ধীর, গরম বা বাতাসে আটকা পড়া অঞ্চল পুরো অংশের জন্য চক্র এবং চেহারা সেট করতে পারে।
তাপ লোড এবং নিয়ন্ত্রণ প্রয়োজন দ্বারা কুলিং সার্কিট বিভক্ত
ভারী কোণ, চিমটি অঞ্চল, ঘাড় সন্নিবেশ এবং গভীর বৈশিষ্ট্যগুলি একটি পাতলা সোজা প্রাচীরের মতো একই হারে তাপ প্রকাশ করতে পারে না। বেশ কিছু শনাক্তযোগ্য সার্কিট সেই অঞ্চলগুলির নির্ণয় এবং ভারসাম্য করা সম্ভব করে তোলে। প্রতিটি সার্কিটের ইনলেট, আউটলেট এবং দিক নথিভুক্ত করুন। শুধুমাত্র পায়ের পাতার মোজাবিশেষ ব্যাস উপর ভিত্তি করে উদ্ভিদ জল একটি ছাঁচ সংযোগ করবেন না; চূড়ান্ত সরঞ্জামের জন্য প্রয়োজনীয় প্রবাহ, চাপ, তাপমাত্রা, জলের গুণমান এবং চাপ ড্রপ যাচাই করুন।
এক্সট্রুশন ব্লো মোল্ডেড কুলিং-এর একটি প্রকাশিত সসীম-উপাদান গবেষণায় ছাঁচের উপাদান, অভ্যন্তরীণ তাপ স্থানান্তর, অংশের বেধ এবং প্রাথমিক প্যারিসন তাপমাত্রা তাপমাত্রা ক্ষেত্র এবং ছাঁচ খোলার সময়কে প্রভাবিত করে এমন পরিবর্তনশীল হিসাবে পরীক্ষা করা হয়েছে। এই গবেষণাটি কিংগল প্রকল্পের জন্য একটি চক্র-সময়ের প্রতিশ্রুতি প্রদান করে না, তবে এটি শক্তিশালী করে যে কেন একটি ছাঁচের উদ্ধৃতি তাপ নকশা এবং প্রক্রিয়া অনুমান উভয়কেই সংজ্ঞায়িত করতে হবে।
বায়ু আটকে যেতে পারে এমন ভেন্টগুলি সন্ধান করুন
প্যারিসন প্রসারিত হওয়ার সাথে সাথে এর বাইরের পৃষ্ঠ এবং গহ্বরের মধ্যে বায়ু থাকে। একটি রুট ছাড়া, যে বায়ু যোগাযোগ বিলম্বিত করতে পারে এবং অসম্পূর্ণ টেক্সচার, টেনে আনতে লাইন বা খারাপভাবে গঠিত বিস্তারিত অবদান রাখতে পারে। দকাস্টম-পাক এক্সট্রুশন ব্লো মোল্ডিং ডিজাইন গাইডসন্নিবেশ বা গভীর বৈশিষ্ট্যের কাছাকাছি বিভাজন-লাইন venting এবং গহ্বর ভেন্ট বর্ণনা করে। সঠিক ভেন্টের আকার এবং সাক্ষী-চিহ্ন ভাতা এখনও অংশ এবং উপাদানের উপর নির্ভর করে।
পরিচ্ছন্নতা ভেন্ট ডিজাইনের অংশ
অবশিষ্টাংশ, ধূলিকণা বা ক্ষয়প্রাপ্ত উপাদান জমা হলে ভেন্ট কার্যকারিতা হারাতে পারে। ছাঁচের অঙ্কন এবং রক্ষণাবেক্ষণ ফাইলটি দেখাতে হবে যে ভেন্টগুলি কোথায় অবস্থিত, কীভাবে তারা বায়ুমণ্ডলের সাথে সংযোগ স্থাপন করে এবং গহ্বরের ক্ষতি না করে কীভাবে সেগুলি পরিদর্শন করা হয়। একটি অবরুদ্ধ পথের জন্য ক্ষতিপূরণের জন্য ঘা চাপ বাড়ানোর আগে পৃষ্ঠের উপর নজর রাখুন বা অবস্থান অনুসারে পরিবর্তনগুলি পূরণ করুন।
উচ্চ-চকচকে কাজ একটি পৃথক তাপ প্রকল্প
ঠান্ডা টুলিং তাপ অপসারণ করতে পারে, যখন পৃষ্ঠের প্রতিলিপি একটি ভিন্ন গহ্বর-তাপমাত্রার কৌশল দাবি করতে পারে। একটি 2023 সমকক্ষ-পর্যালোচিত গবেষণা নিয়ন্ত্রিত গরম এবং জল শীতল ব্যবহার করে একটি ABS অটোমোটিভ-স্পয়লার কেসে পরিবর্তনশীল-তাপমাত্রা এক্সট্রুশন ব্লো মোল্ডিং প্রদর্শন করেছে। এটি একটি বিশেষ পদ্ধতির প্রমাণ, প্রমাণ নয় যে প্রতিটি বোতলে ভ্যারিওথার্ম টুলিং ব্যবহার করা উচিত। রাজ্য চেহারা প্রয়োজনীয়তা তাড়াতাড়ি তাই ছাঁচ এবং চক্র একসঙ্গে ডিজাইন করা যেতে পারে.
নেক ফিনিশ, ব্লোয়িং মেথড এবং ডিফ্ল্যাশিং এক ইন্টারফেস
ক্লোজার সিস্টেম একটি বোতলের শীর্ষে কার্যকরী মাত্রা সেট করে। ক্যাপ বা ক্লোজার ড্রয়িং, সিলিং সারফেস, থ্রেড বা স্ন্যাপ ডিটেইল, ট্যাম্পার ফিচার এবং অনুমোদিত ট্রিম কন্ডিশন প্রদান করুন। পরবর্তী অপারেশনে ফিনিসটি তৈরি, ক্যালিব্রেট করা, রিম করা বা কাটা হয়েছে কিনা তা নির্ধারণ করুন। একটি নিয়ন্ত্রিত অঙ্কন সংশোধন ছাড়া "স্ট্যান্ডার্ড নেক" উদ্ধৃত করবেন না।
ফুঁ করার ব্যবস্থার সাথে টুলটি মিলান
টপ ব্লোয়িং, বটম ব্লোয়িং এবং নিডেল ব্যবস্থায় বাতাস এবং হার্ডওয়্যারকে আলাদাভাবে রাখা হয়। ব্লো পিন নেক ক্যালিব্রেশন বা ফ্ল্যাশ হ্যান্ডলিংয়েও অংশ নিতে পারে। স্ট্রোক, সেন্টারিং, কুলিং, সিলিং এবং সংঘর্ষের ক্লিয়ারেন্সগুলিকে শুধুমাত্র বোতল থেকে অনুমান করার জন্য ছাঁচ প্রস্তুতকারককে ছেড়ে না দিয়ে নির্বাচিত কিংগল মেশিনের সাথে নিশ্চিত করুন।
একই তথ্যের বিপরীতে ডাউনস্ট্রিম গেজগুলি পরীক্ষা করুন
একটি ঘাড় পরিষ্কার দেখতে পারে কিন্তু তবুও ক্যাপ প্রয়োগ বা সিলিং ব্যর্থ হয়। মোল্ড ট্রায়াল, লিক টেস্টিং এবং ফিলিং-লাইন যোগ্যতায় কোন ডেটাম এবং গেজগুলি ব্যবহার করা হয় তা সম্মত হন। স্বীকৃতি রেকর্ডে গেজ পরিচয় এবং ক্রমাঙ্কন অবস্থা সংরক্ষণ করুন। যদি একটি স্বয়ংক্রিয় তিরস্কারকারী ছাঁচনির্মাণের পরে ঘাড় পরিবর্তন করে, তবে শুধুমাত্র ছাঁচে তৈরি নমুনাটির পরিবর্তে সমাপ্ত অবস্থা পরিদর্শন করুন।
মূল তুলনা: ছাঁচ-ফিট স্ক্রীনিংয়ের জন্য কিংগল মেশিনের রেফারেন্স
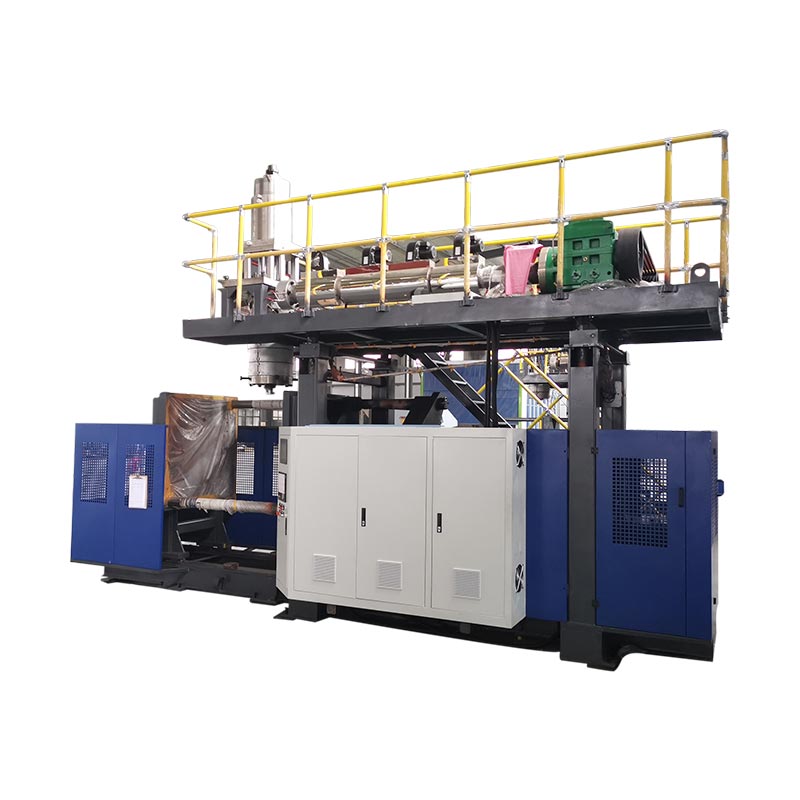
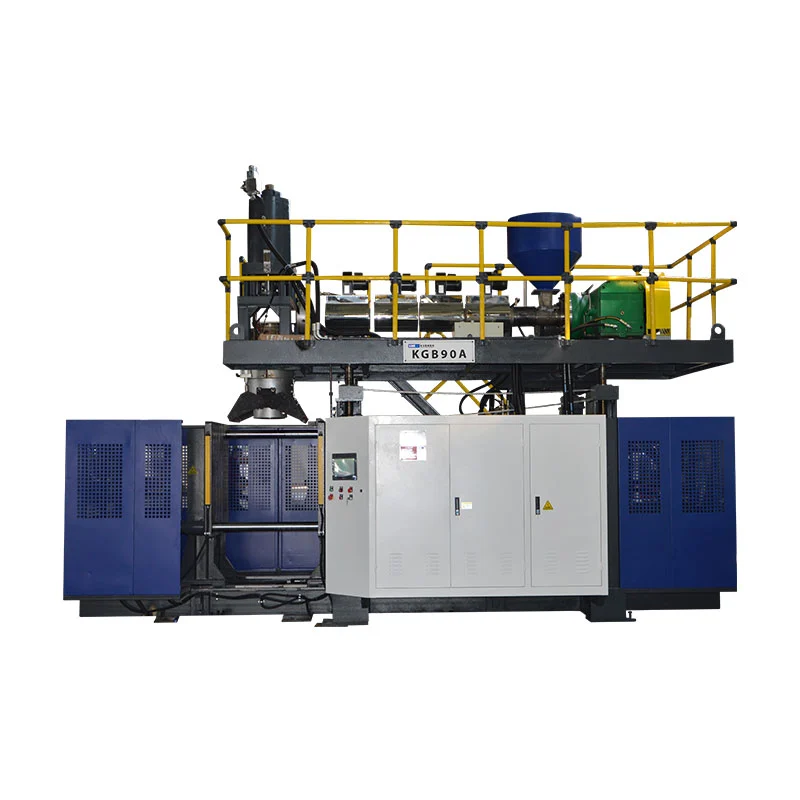
নীচের সারণীটি পাঁচটি বর্তমান কিংগল পণ্য পৃষ্ঠা থেকে ছাঁচ-সম্পর্কিত ক্ষেত্রগুলি বের করে। এটি ক্রমাগত এবং সঞ্চয়কারী মেশিনগুলিকে বিস্তৃত করে যাতে ক্রেতারা দেখতে পারে কেন নামমাত্র ধারক ক্ষমতা একটি টুলিং-ইন্টারফেস অঙ্কন প্রতিস্থাপন করতে পারে না।
| প্রকাশিত মডেল | মেশিন ক্লাস | সর্বোচ্চ ধারক রেফারেন্স | মোল্ড প্লেটেনের আকার (W×H) | প্রকাশিত সর্বোচ্চ ছাঁচের আকার (W×H) | ছাঁচ বেধ পরিসীমা | ক্ল্যাম্পিং বল |
|---|---|---|---|---|---|---|
| KGB2L | একটানা, একক স্টেশন | 2 এল | 380 × 430 মিমি | 360 × 380 মিমি | 160-300 মিমি | 40 kN |
| KGB5L | একটানা, একক স্টেশন | 5 এল | 368 × 450 মিমি | 410 × 450 মিমি | 200-310 মিমি | 65 kN |
| KGB15L | একটানা, একক স্টেশন | 15 এল | 500 × 550 মিমি | 580 × 500 মিমি | 300-380 মিমি | 165 kN |
| KGB80A | সঞ্চয়কারী, স্থির ছাঁচ | 30 এল | 750 × 860 মিমি | 520 × 860 মিমি | 360-420 মিমি | 215 kN |
| KGB90A | সঞ্চয়কারী, স্থির ছাঁচ | 60 এল | 960 × 980 মিমি | 700 × 980 মিমি | 460-550 মিমি | 280 kN |
ছাঁচ প্রকাশের আগে গুরুত্বপূর্ণ তিনটি অনুসন্ধান
প্রথমত, লিটার ছাঁচ অভিযোজন সংজ্ঞায়িত করে না।15L ক্রমাগত রেফারেন্স 30L সঞ্চয়কারী রেফারেন্সের তুলনায় একটি বিস্তৃত কিন্তু ছোট সর্বাধিক ছাঁচ সারি প্রকাশ করে। স্থাপত্য এবং অংশ আকৃতি ভলিউম পাশাপাশি ব্যাপার.
দ্বিতীয়ত, ছাঁচের বেধের নিজস্ব পরিসীমা রয়েছে।একটি গহ্বর তালিকাভুক্ত মুখের মাত্রার সাথে মানানসই হতে পারে এবং এখনও অনুমোদিত বেধ বা খোলার ব্যবস্থার বাইরে পড়তে পারে। ব্যাকপ্লেট, সন্নিবেশ এবং কুলিং সংযোগগুলি সমাবেশে যোগ করে।
তৃতীয়ত, ক্ল্যাম্পিং বল পণ্য এবং প্রক্রিয়ার অন্তর্গত।একটি মেশিন-পৃষ্ঠার মান উপলব্ধ বল, খামের ভিতরে যে কোনও ছাঁচ উপযুক্ত তার প্রমাণ নয়। প্রজেক্টেড এলাকা, ফুঁকানো অবস্থা, পিঞ্চ-অফ চাহিদা এবং ছাঁচ নির্মাণের জন্য প্রকৌশল পর্যালোচনা প্রয়োজন।


ছাঁচ উপাদান, সন্নিবেশ এবং পৃষ্ঠ ফিনিস উত্পাদন শুল্ক অনুসরণ করা উচিত
টুলিং উপাদান তাপ স্থানান্তর, machinability, মেরামত, পরিধান এবং খরচ প্রভাবিত করে। শুধুমাত্র উত্পাদন ভলিউম এটি নির্বাচন করার জন্য যথেষ্ট নয়। রজন, পৃষ্ঠের স্পেসিফিকেশন, চিমটি-অফ ডিউটি, ঘষিয়া তুলিয়া ফেলিতে সক্ষম বা ক্ষয়কারী অবস্থা, চলমান বৈশিষ্ট্য, রক্ষণাবেক্ষণ ক্ষমতা এবং গৃহীত মেরামতের কৌশল বিবেচনা করুন।
বেস ছাঁচ উপাদান
সঠিক খাদ বা গ্রেড, যেখানে প্রযোজ্য তাপ চিকিত্সা, ক্যাভিটি-উৎপাদন পদ্ধতি এবং তাপ-নকশা ভিত্তিতে জিজ্ঞাসা করুন। "অ্যালুমিনিয়াম ছাঁচ" বা "ইস্পাত ছাঁচ" তুলনা করার জন্য খুব বিস্তৃত।
প্রতিস্থাপনযোগ্য সন্নিবেশ
নেক, পিঞ্চ-অফ, পরিধান, থ্রেড বা ভেন্ট সন্নিবেশগুলি রক্ষণাবেক্ষণের স্থানীয়করণ করতে পারে এবং একটি চাহিদাপূর্ণ বৈশিষ্ট্যে একটি ভিন্ন উপাদানের অনুমতি দিতে পারে। রেকর্ড সন্নিবেশ সনাক্তকরণ এবং অতিরিক্ত সুযোগ.
জমিন এবং খোদাই
আর্টওয়ার্ক ফাইল, স্থিতিবিন্যাস, গভীরতা/উপকরণ গ্রহণযোগ্যতা, ভেন্ট মিথস্ক্রিয়া এবং পুনর্বিবেচনা নিয়ন্ত্রণ নির্দিষ্ট করুন। প্রক্রিয়াটি কীভাবে অনুরোধ করা পৃষ্ঠটি পুনরুত্পাদন করবে তা নিশ্চিত করুন।
সুরক্ষা এবং স্টোরেজ
পরিষ্কার করা, অনুমোদিত জারা সুরক্ষা, জল নিষ্কাশন, পরিবহন তালা, উত্তোলন পয়েন্ট এবং স্টোরেজ অবস্থার সংজ্ঞা দিন। ডাউনটাইম সময় জলপথ এবং চিমটি পৃষ্ঠ সংরক্ষণ করুন.
টুলিং-প্রস্তুতকারীর উপাদান সুপারিশ তার অনুমান এবং বর্জন করা উচিত. দুটি উদ্ধৃতি তুলনা করার সময়, উভয় একই সন্নিবেশ উপকরণ, কুলিং স্কোপ, খোদাই, পৃষ্ঠ ফিনিস, পায়ের পাতার মোজাবিশেষ, ফিটিংস, উত্তোলন হার্ডওয়্যার, ট্রায়াল ওয়ার্ক এবং অতিরিক্ত পরিধানের যন্ত্রাংশ অন্তর্ভুক্ত কিনা তা পরীক্ষা করুন।
ফ্যাক্টরি ট্রায়াল: ছাঁচটিকে পুনরাবৃত্তিযোগ্য প্রক্রিয়া হিসাবে প্রমাণ করুন
একটি প্রথম গ্রহণযোগ্য বোতল প্রমাণ করে যে সিস্টেমটি একবার অংশ গঠন করতে পারে। উত্পাদন গ্রহণযোগ্যতার জন্য ট্রেসযোগ্য অবস্থার সাথে একটি স্থিতিশীল রান প্রয়োজন। নিম্নলিখিত কর্মপ্রবাহ একটি প্রস্তাবিত প্রমাণ কাঠামো, দাবি নয় যে প্রতিটি Kinggle প্রকল্প ইতিমধ্যে একই প্রোটোকল ব্যবহার করে৷
- পরিচয় নিশ্চিত করুন।রেকর্ড মেশিন, ছাঁচ, সন্নিবেশ, ডাই টুলিং, উপাদান গ্রেড/লট, রঙ বা রিগ্রিন্ড অবস্থা এবং রেসিপি সংশোধন।
- পরিস্থিতি স্থিতিশীল করুন।প্রক্রিয়াটি সম্মত অবস্থায় পৌঁছানোর পর প্রকৃত তাপমাত্রা, শীতল-জল সরবরাহ/রিটার্ন, ঘা পরিস্থিতি এবং চক্রের পর্যায়গুলি রেকর্ড করুন।
- টুল পরিদর্শন করুন.বিভাজন-লাইন বন্ধ, প্রান্তিককরণ, জল এবং বায়ু ফুটো, ভেন্ট কন্ডিশন, পিঞ্চ-অফ পৃষ্ঠ এবং নিরাপদ চলাচল পরীক্ষা করুন।
- অবস্থান অনুসারে নমুনা।ওজন, প্রাচীর পরিমাপ, ছাঁটাই এবং কার্যকরী পরীক্ষার মাধ্যমে গহ্বর, আউটলেট এবং স্টেশনের পরিচয় রাখুন।
- সমাপ্ত অবস্থা পরিমাপ.রিমিং, পাঞ্চিং, ডিফ্ল্যাশিং বা অন্যান্য সমাপ্তি ধাপের প্রভাব অন্তর্ভুক্ত করুন।
- সমস্ত ক্ষতি রেকর্ড করুন।সম্মত উইন্ডো চলাকালীন লগ প্রত্যাখ্যান, স্টপ, অ্যালার্ম, ম্যানুয়াল সংশোধন এবং ডাউনস্ট্রিম বাধা।
- বেসলাইন সংরক্ষণ করুন।অঙ্কন সংশোধন, রেসিপি, ফটোগ্রাফ, পরিমাপ, গেজ এবং খোলা সংশোধনমূলক ক্রিয়াগুলি একসাথে অনুমোদন করুন।
রেসিপি পরিবর্তন করার আগে প্যাটার্ন নির্ণয় করুন
| পর্যবেক্ষিত প্যাটার্ন | পরিদর্শন করার জন্য সরঞ্জাম বা প্রক্রিয়া এলাকা | প্রমাণ সংগ্রহ করতে হবে |
|---|---|---|
| দুর্বল বা অসামঞ্জস্যপূর্ণ লেজ জোড় | প্যারিসন অবস্থান, চিমটি বিশদ, ছাঁচ বন্ধ, স্থানীয় তাপমাত্রা, ফ্ল্যাশ রিলিফ এবং ডিফ্ল্যাশিং | অবস্থান-লেবেলযুক্ত জোড় নমুনা, স্থূল ভর, ঘনিষ্ঠ ক্রম এবং কার্যকরী পরীক্ষা |
| দুর্বল টেক্সচার বা অসম্পূর্ণ বিবরণ | ভেন্ট, আটকা পড়া বাতাসের অবস্থান, গহ্বরের অবস্থা, প্যারিসন যোগাযোগ এবং তাপমাত্রা | ত্রুটি মানচিত্র, ভেন্ট পরিদর্শন, প্রকৃত প্রক্রিয়া শর্ত এবং গহ্বর ফটো |
| ইজেকশনের পর ওয়ারপেজ | ওয়াল ডিস্ট্রিবিউশন, কুলিং ব্যালেন্স, ইজেকশন টাইমিং, হ্যান্ডলিং এবং পোস্ট-কুলিং | সার্কিট দ্বারা তাপমাত্রা/প্রবাহ, সময়মত মাত্রিক চেক এবং প্রাচীর মানচিত্র |
| একপাশে ফ্ল্যাশ | প্রান্তিককরণ, প্লেটেন সমান্তরালতা, বিভাজন পৃষ্ঠ, ছাঁচ মাউন্টিং এবং প্যারিসন সেন্টারিং | অবস্থান ইতিহাস, বন্ধ পরিদর্শন এবং সংশোধন আগে/পরে অংশ পুনরাবৃত্তি |
| ধীর বা পরিবর্তনশীল চক্র | কুলিং সার্কিট সীমাবদ্ধতা, গরম অঞ্চল, অংশ বেধ, venting এবং নিম্নধারা বিলম্ব | চক্র-পর্যায়ের সময়, সরবরাহ/ফেরত অবস্থা এবং স্টপ লগ |
Kinggle এর ব্যবহার করুনHMI প্রমাণ কর্মপ্রবাহযখন অ্যালার্ম বা ক্রম পরিবর্তন একটি ছাঁচ সমস্যা সংসর্গে. অনুমোদিত পরিদর্শন পয়েন্ট বহনপ্রতিরোধমূলক রক্ষণাবেক্ষণ পরিকল্পনাপরিবর্তে অংশ গুণমান প্রবাহ জন্য অপেক্ষা.
ব্লো মোল্ড RFQ এবং ডিজাইন-রিভিউ চেকলিস্ট
- নিয়ন্ত্রিত 2D/3D অংশ ফাইল, সংশোধন, ক্ষমতা, সর্বোচ্চ মাত্রা এবং উদ্দেশ্য বিষয়বস্তু।
- ক্লোজার এবং নেক-ফিনিশ ড্রয়িং, ক্যাপ নমুনা, সিলিং ডেটাম এবং ফিনিশড ট্রিম কন্ডিশন।
- সঠিক রজন গ্রেড, রঙ/অ্যাডিটিভ, রিগ্রিন্ড/পিসিআর প্ল্যান এবং উপাদান সরবরাহকারীর তথ্য।
- সমাপ্ত ওজন, আনুমানিক গ্রস প্যারিসন এবং ফ্ল্যাশ রুট।
- পরীক্ষার পদ্ধতি এবং গ্রহণযোগ্যতা সীমা সহ সমালোচনামূলক প্রাচীর এবং মাত্রিক অবস্থান।
- লিক, ড্রপ, টপ-লোড, টর্ক, পরিবেশগত বা অন্যান্য প্রকল্প-নির্দিষ্ট কার্যকরী পরীক্ষা।
- মেশিনের মডেল, স্টেশন এবং ক্যাভিটি কাউন্ট, ডাই-হেড আউটলেট প্ল্যান এবং প্যারিসন সেন্টারের দূরত্ব।
- প্লেটেন/মাউন্টিং ইন্টারফেস, ছাঁচের খাম, বেধ, খোলার, বাতা এবং ব্লো-পিন বিন্যাস।
- বিভাজন লাইন, চিমটি বন্ধ, ফ্ল্যাশ পকেট, ঘাড় সন্নিবেশ, ভেন্ট, কুলিং সার্কিট এবং পৃষ্ঠ ফিনিস।
- টেক-আউট, ট্রিমিং, লিক টেস্টিং, কনভেয়িং এবং স্ক্র্যাপ-হ্যান্ডলিং ইন্টারফেস।
- টুল উপাদান, গ্রেড সন্নিবেশ, কঠোরতা/চিকিত্সা যেখানে প্রাসঙ্গিক, অতিরিক্ত এবং মেরামতের পদ্ধতি।
- ট্রায়াল উপাদান পরিমাণ, রান সময়কাল, নমুনা, গেজ, তথ্য রেকর্ড এবং গ্রহণ দায়িত্ব.
- সাধারণ ব্যবস্থা, উত্তোলন পয়েন্ট, ছাঁচ ভর/মাধ্যাকর্ষণ কেন্দ্র এবং অনুমোদিত পরিবর্তন পদ্ধতি।
- সুযোগের সীমানা: ছাঁচ, ডাই টুলিং, ফিটিং, পায়ের পাতার মোজাবিশেষ, অঙ্কন, প্রশিক্ষণ, প্যাকেজিং এবং ক্রেতা সরবরাহকৃত আইটেম।
ফ্যাক্টরি পরিষেবার জন্য, চূড়ান্ত ছাঁচ সার্কিট এবং কিংগলের সাথে ব্লোয়িং ব্যবস্থা সংযুক্ত করুনইউটিলিটি এবং লেআউট পরিকল্পনা গাইড. মেশিন ক্লাস এবং উত্পাদন ক্রম জন্য, ব্যবহার করুনক্রমাগত এক্সট্রুশন ঘা ছাঁচনির্মাণ গাইডএবং চূড়ান্ত অংশের জন্য একটি সঞ্চয়কারী প্ল্যাটফর্ম প্রয়োজন কিনা তা নিশ্চিত করুন।
প্রায়শই জিজ্ঞাসিত প্রশ্ন
ব্লো মোল্ড এবং ব্লো মোল্ডিং ডাই হেডের মধ্যে পার্থক্য কী?
ডাই হেড ঢালাই করার আগে গলিত প্যারিসন গঠন করে। ব্লো মোল্ড সেই প্যারিসনের চারপাশে বন্ধ হয়ে যায়, এটিকে সিল করে, ফুঁ দেওয়া বাতাস গ্রহণ করে, অংশটিকে ঠান্ডা করে এবং এর বাহ্যিক আকৃতি নির্ধারণ করে। তারা পৃথক কিন্তু সংযুক্ত টুলিং সিস্টেম.
একটি এক্সট্রুশন ব্লো ছাঁচ ডিজাইন করার জন্য কী তথ্য প্রয়োজন?
নিয়ন্ত্রিত অংশ এবং বন্ধ অঙ্কন, রজন গ্রেড, সমাপ্ত এবং স্থূল প্যারিসন ওজন, সমালোচনামূলক দেয়াল এবং মাত্রা, কার্যকরী পরীক্ষা, আউটপুট লক্ষ্য, মেশিন ইন্টারফেস, গহ্বর পরিকল্পনা, ছাঁটাই পদ্ধতি এবং কারখানা উপযোগিতা প্রদান করুন।
এক্সট্রুশন ব্লো ছাঁচনির্মাণে পিঞ্চ-অফ ডিজাইন গুরুত্বপূর্ণ কেন?
পিঞ্চ-অফ গরম প্যারিসন উপাদান কম্প্রেস এবং সিল করে এবং ফ্ল্যাশ কোথায় আলাদা হয় তা নির্ধারণ করতে সাহায্য করে। এর জ্যামিতি উপাদান, প্যারিসন বেধ, ছাঁচ বন্ধকরণ, তাপমাত্রা, ফ্ল্যাশ রিলিফ এবং ডিফ্ল্যাশিং এর সাথে ইন্টারঅ্যাক্ট করে, তাই এটি প্রকৃত প্রকল্পে যাচাই করা আবশ্যক।
কেন একটি এক্সট্রুশন ঘা ছাঁচ ভেন্ট প্রয়োজন?
বায়ু প্রসারিত প্যারিসন এবং গহ্বরের মধ্যে আটকে যেতে পারে। ভেন্ট এটিকে একটি পালানোর পথ দেয় যাতে প্যারিসনটি ছাঁচের পৃষ্ঠের সাথে যোগাযোগ করতে পারে এবং উদ্দিষ্ট আকৃতি এবং বিশদটি পুনরুত্পাদন করতে পারে।
কুলিং চ্যানেলগুলি কীভাবে ব্লো মোল্ডিং চক্রের সময়কে প্রভাবিত করে?
কুলিং সার্কিটগুলি তাপ অপসারণ করে যতক্ষণ না অংশটি অগ্রহণযোগ্য বিকৃতি ছাড়াই মুক্তি পায়। সবচেয়ে ধীর গরম অঞ্চল চক্রটিকে সীমিত করতে পারে, তাই সার্কিট লেআউট, প্রবাহ, তাপমাত্রা, ছাঁচের উপাদান এবং প্রাচীর বিতরণকে একসাথে মূল্যায়ন করতে হবে।
একটি বিদ্যমান ঘা ছাঁচ একটি ভিন্ন মেশিন মাপসই করা যাবে?
সম্ভবত, কিন্তু এটা অনুমান করবেন না। ছাঁচের প্রস্থ, উচ্চতা, বেধ, ভর, মাউন্টিং, খোলা, ক্ল্যাম্প, ব্লো-পিন অবস্থান, ইউটিলিটি, টেক-আউট পাথ, ডাই-হেড অ্যালাইনমেন্ট এবং রিসিভিং মেশিনের বিরুদ্ধে নিয়ন্ত্রণ পরীক্ষা করুন।
আমি একটি অ্যালুমিনিয়াম বা ইস্পাত ঘা ছাঁচ নির্বাচন করা উচিত?
পছন্দ তাপ কর্মক্ষমতা, উত্পাদন শুল্ক, রজন, পৃষ্ঠ এবং পরিধান প্রয়োজনীয়তা, সন্নিবেশ কৌশল, মেরামত ক্ষমতা, সীসা সময় এবং খরচ উপর নির্ভর করে। শুধুমাত্র ধাতব নাম থেকে নির্বাচন করার পরিবর্তে সঠিক গ্রেড এবং নকশা অনুমানগুলির জন্য জিজ্ঞাসা করুন।