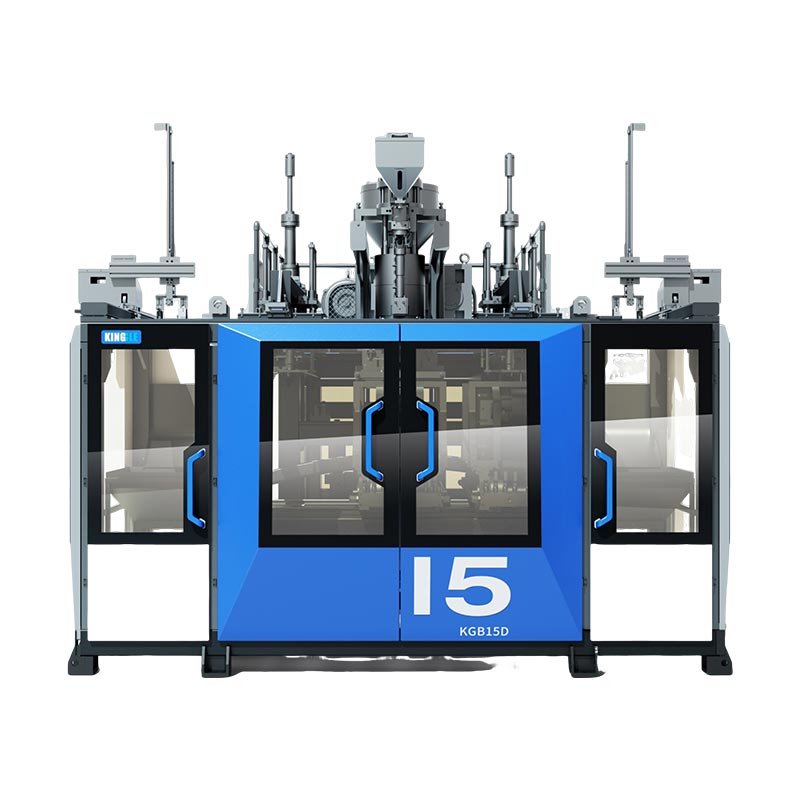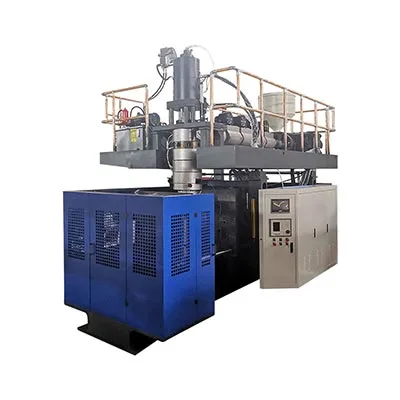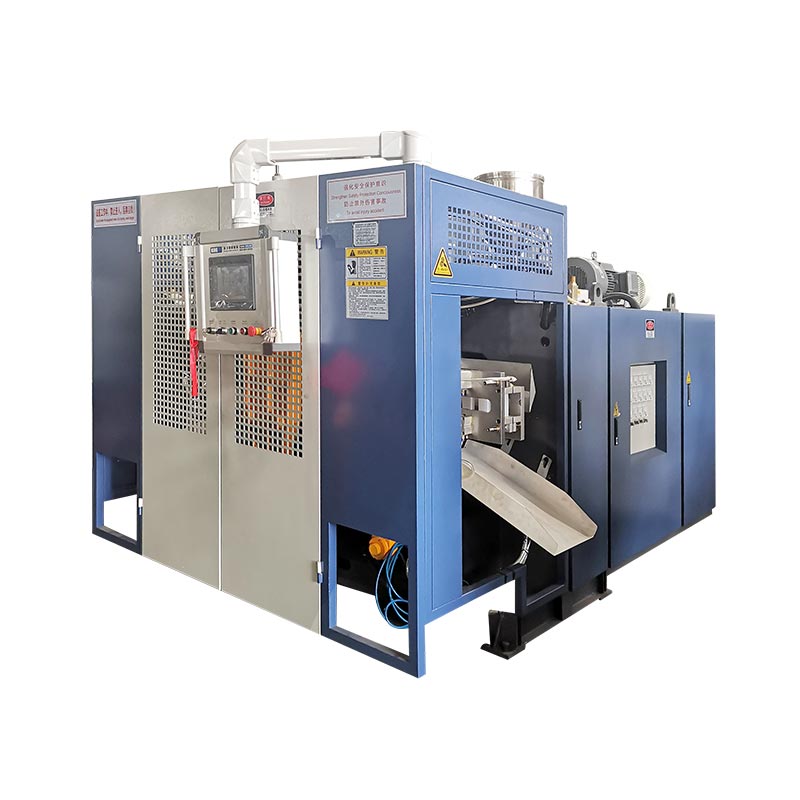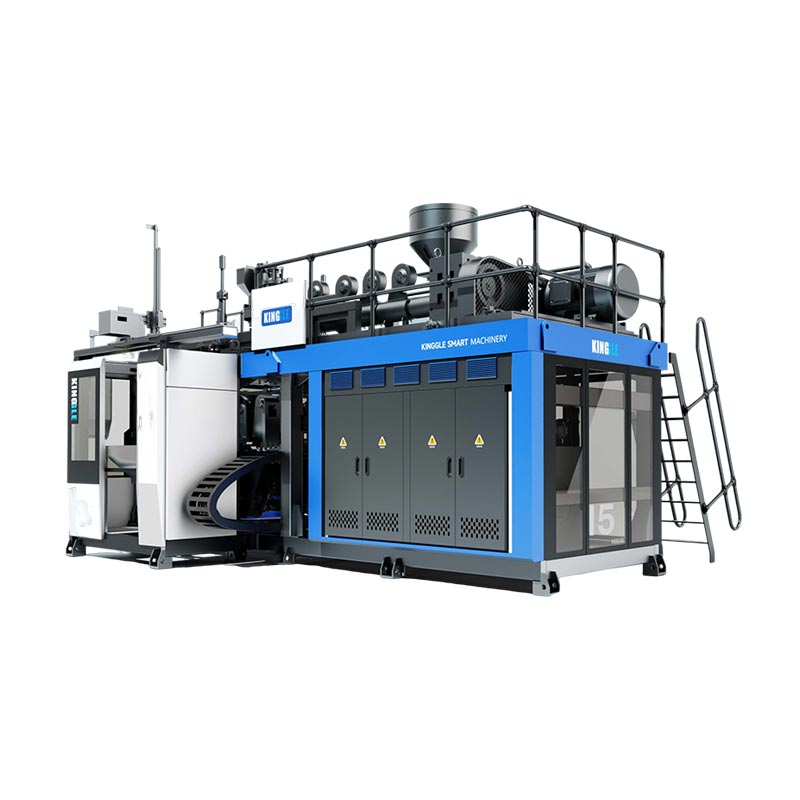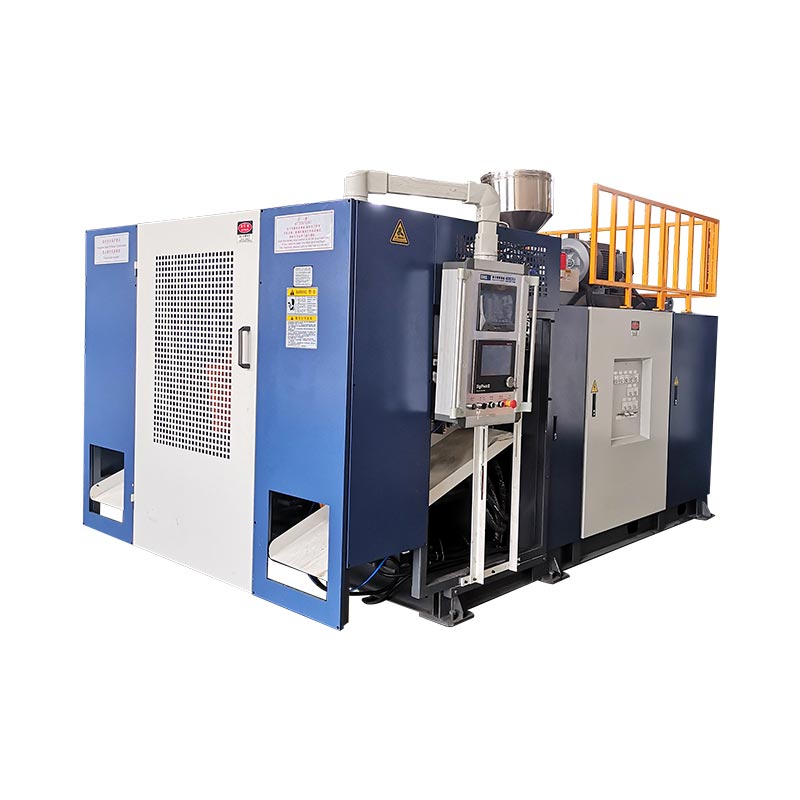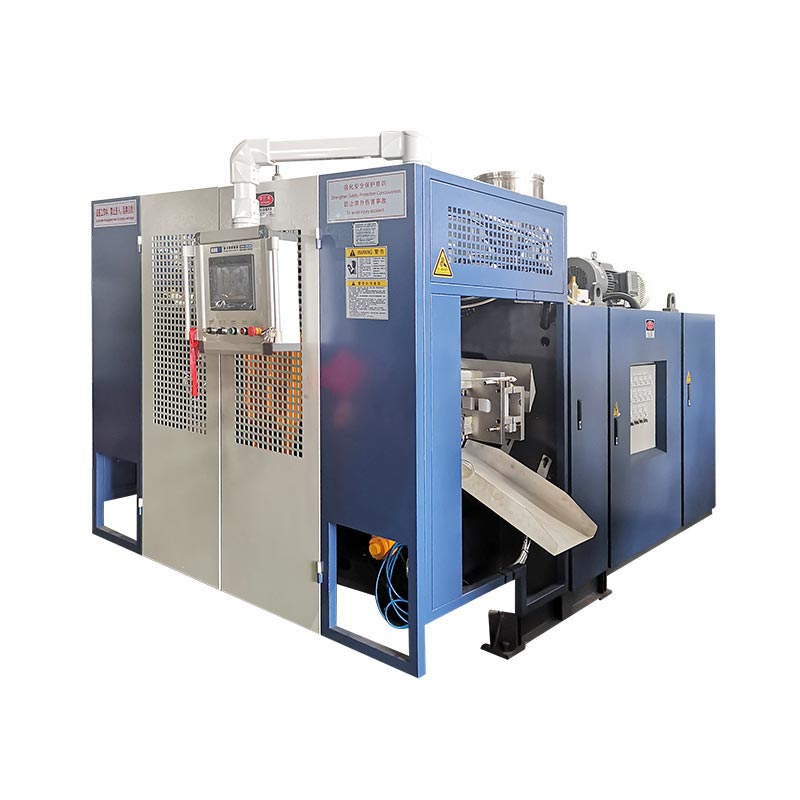
একটি ব্লো মোল্ডিং মেশিন পরিবর্তন শুধুমাত্র তখনই সম্পূর্ণ হয় যখন নতুন ছাঁচ, উপাদান পাথ, টুলিং, রেসিপি এবং ডাউনস্ট্রিম সেটআপ সঠিকভাবে চিহ্নিত করা হয় এবং নতুন অংশটি তার সংজ্ঞায়িত চেক পাস করে।স্বয়ংক্রিয় চক্র শুরু করা একটি মধ্যবর্তী মাইলফলক, সম্পূর্ণ হওয়ার প্রমাণ নয়। সবচেয়ে নিরাপদ এবং দ্রুততম ব্যবহারিক পদ্ধতি হল থামার আগে সম্ভাব্য সবকিছু প্রস্তুত করা, উন্মুক্ত কাজের জন্য বিপজ্জনক শক্তিকে বিচ্ছিন্ন করা, একটি নিয়ন্ত্রিত ক্রমে ফাংশন পুনরুদ্ধার করা এবং প্রথম গৃহীত উৎপাদন উইন্ডোতে সময় পরিমাপ করা, গ্রহণযোগ্যতা সংজ্ঞা, ট্রানজিশন লস, দায়িত্বশীল অনুমোদনকারী এবং প্রয়োজনীয় প্রমাণ রেকর্ড করা হয়েছে দলটি একটি নিয়ন্ত্রিত এবং সনাক্তযোগ্য উত্পাদন বেসলাইন থেকে পরবর্তী উত্পাদন প্রচার শুরু করার আগে।

পরিভাষা নোট:প্রোডাকশন টিম এই কাজটিকে এক্সট্রুশন ব্লো মোল্ডিং মেশিন চেঞ্জওভার, ব্লো মোল্ডিং মোল্ড পরিবর্তন, মোল্ড সোয়াপ, টুল পরিবর্তন, বোতল লাইন পরিবর্তন, ব্লো মোল্ডিং কালার পরিবর্তন, ব্লো মোল্ডিং রজন পরিবর্তন বা ব্লো মোল্ডিং রেসিপি পরিবর্তন হিসাবে বর্ণনা করতে পারে। এই লেবেল ওভারল্যাপ, কিন্তু তারা সবসময় একই সুযোগ বর্ণনা করে না। কাজের প্যাকেটটি ঠিক কোন শারীরিক, উপাদান, ডিজিটাল এবং ডাউনস্ট্রিম উপাদানগুলি পরিবর্তন করবে তা উল্লেখ করা উচিত।
পাঁচটি সিদ্ধান্ত যা পরিবর্তন নিয়ন্ত্রণ করে
- একটি গৃহীত অংশ এবং স্থিতিশীল উত্পাদন উইন্ডো হিসাবে সমাপ্তি পয়েন্ট সংজ্ঞায়িত করুন।
- প্রতিটি পরিবর্তিত আইটেম সনাক্ত করুন: ছাঁচ, ডাই টুলিং, ব্লো পিন, রজন, রঙ, রেসিপি এবং ডাউনস্ট্রিম সরঞ্জাম।
- যাচাইকরণ, স্টেজিং এবং ডকুমেন্টেশন স্টপ-মেশিন উইন্ডোর বাইরে যেখানে নিরাপদ সেখানে সরান।
- কেউ উন্মুক্ত বিপদ অঞ্চলে প্রবেশ করার আগে সাইটের অনুমোদিত বিপজ্জনক-শক্তি পদ্ধতি ব্যবহার করুন।
- অনুমোদিত সেটআপ এবং প্রমাণ রেকর্ড করুন যাতে পরবর্তী রান একটি নিয়ন্ত্রিত বেসলাইন থেকে শুরু হয়।
| ডোমেইন পরিবর্তন করুন | নতুন চাকরির সাথে অবশ্যই কি মিলবে | প্রমাণ পুনরায় আরম্ভ করুন | সাধারণ লুকানো নির্ভরতা |
|---|---|---|---|
| ছাঁচ এবং ইন্টারফেস | সঠিক সংশোধন, মাউন্ট করা, কুলিং, ব্লো-পিন/কোর এবং টেক-আউট সম্পর্ক | নিয়ন্ত্রিত ম্যানুয়াল গতি এবং লিক-মুক্ত সংযোগ | পায়ের পাতার মোজাবিশেষ রাউটিং, সেন্সর অবস্থান বা ডাউনস্ট্রিম ক্লিয়ারেন্স |
| ডাই এবং প্যারিসন টুলিং | অনুমোদিত টুলিং পরিচয়, যান্ত্রিক অবস্থান এবং ক্রমাঙ্কন | সোজা, স্থিতিশীল প্যারিসন ছাঁচ জন্য অবস্থান | টুলিং ফাইল ইনস্টল করা হার্ডওয়্যারের সাথে মেলে না |
| উপাদান এবং রঙ | সঠিক রেজিন গ্রেড, লট, মাস্টারব্যাচ এবং অনুমোদিত রিগ্রিন্ড নিয়ম | পরিষ্কার, সমজাতীয় গলিত এবং সনাক্তযোগ্য উপাদান স্থানান্তর | পুরানো রজন বা রঙ হ্যান্ডলিং এবং গলে পাথ অবশেষ |
| রেসিপি এবং নিয়ন্ত্রণ | ইনস্টল করা পণ্য প্যাকেজের জন্য রেসিপি রিভিশন প্রকাশ করা হয়েছে | কমান্ড এবং প্রকৃত রাষ্ট্র একটি নিয়ন্ত্রিত চক্রের মাধ্যমে সম্মত হয় | একটি পুরানো পণ্য মান সংরক্ষিত রেসিপি বাইরে বেঁচে আছে |
| অংশ এবং লাইন গ্রহণ | অঙ্কন, চাক্ষুষ সীমা, ওজন, প্রাচীর, মাত্রা এবং কার্যকরী পরীক্ষা | সংজ্ঞায়িত ধারাবাহিক বা সময়-ভিত্তিক গ্রহণযোগ্যতা উইন্ডো | ট্রিমার, লিক টেস্টার, কনভেয়র বা প্যাক-আউট এখনও পুরানো SKU ব্যবহার করে |
নতুন বোতল অনুমোদিত হলেই একটি পরিবর্তন সম্পূর্ণ হয়
গাছপালা প্রায়ই শব্দ ব্যবহার করেপরিবর্তনবিভিন্ন ইভেন্টের জন্য। একটি সুপারভাইজার যখন নতুন ছাঁচ আটকানো হয় তখন ঘড়ি বন্ধ করতে পারে। প্রথম স্বয়ংক্রিয় চক্র শুরু হলে অন্য একজন এটি বন্ধ করতে পারে। গুণমান সম্পূর্ণতাকে প্রথম অংশ হিসাবে সংজ্ঞায়িত করতে পারে যা পরিদর্শন পাস করে, যখন উত্পাদনের জন্য স্বীকৃত অংশগুলির একটি টেকসই চালানোর প্রয়োজন হতে পারে। এই সংজ্ঞাগুলি বিভিন্ন সংখ্যা তৈরি করে, তাই সূচনা বিন্দু এবং সমাপ্তি বিন্দু স্থির না হওয়া পর্যন্ত পরিবর্তন-সময়ের তুলনা অর্থহীন।
এক্সট্রুশন ব্লো মোল্ডিং লাইনের জন্য, একটি দরকারী স্টার্ট পয়েন্ট হল বিদায়ী কাজের শেষ গৃহীত অংশ। একটি দরকারী ফিনিস পয়েন্ট হল আগত কাজের জন্য প্রথম গৃহীত উত্পাদন উইন্ডো। উদ্ভিদ যে উইন্ডো সংজ্ঞায়িত করা আবশ্যক. এটি হতে পারে ধারাবাহিক অংশের একটি নির্দিষ্ট সংখ্যা, স্থিতিশীল অবস্থায় একটি নির্দিষ্ট সময় বা স্টেশন, গহ্বর বা ডাই আউটলেট জুড়ে নমুনা নেওয়ার নিয়ম। প্রয়োজনীয়তা নিয়ন্ত্রিত পণ্য বা প্রক্রিয়া স্পেসিফিকেশনের অন্তর্গত, অপারেটরের মেমরিতে নয়।
এই সংজ্ঞাটি এমন কাজ প্রকাশ করে যা একটি ছাঁচ-মাত্র মেট্রিক লুকিয়ে রাখে। ইনকামিং প্রোডাক্টের জন্য অন্য ডাই বা ম্যান্ড্রেল, ব্লো পিন, নেক টুলিং, কোর মুভমেন্ট, প্যারিসন প্রোফাইল, রজন, কালার, রিগ্রিন্ড রুল, লিক-টেস্ট প্রোগ্রাম, ট্রিমিং ফিক্সচার, লেবেল, কনভেয়র গাইড বা প্যাক-আউট প্যাটার্নের প্রয়োজন হতে পারে। এমনকি যখন শারীরিক ছাঁচ ইনস্টল থাকে, একটি উপাদান এবং রেসিপি রূপান্তর এখনও একটি সম্পূর্ণ প্লাস্টিকের বোতল উত্পাদন পরিবর্তন হতে পারে।
ফলাফলটিকে চারটি পরিমাপে আলাদা করুন: স্টপ-মেশিন সময়, প্রথম তৈরি অংশের সময়, প্রথম গৃহীত অংশ থেকে সময় এবং স্বীকৃত উত্পাদন উইন্ডোতে সময়। রেকর্ড সেটআপ সেই সময়ের পাশে প্রত্যাখ্যান এবং পরিস্কার পরিমাণ। এটি প্রতিশ্রুতি দেয় না যে প্রতিটি সংখ্যা হ্রাস পাবে। এটি ক্ষতিকে দৃশ্যমান করে তোলে এবং একটি সফল এক্সট্রুশন ব্লো মোল্ডিং মেশিন পরিবর্তন হিসাবে রিপোর্ট করা থেকে দ্রুত পুনঃসূচনাকে বাধা দেয় যখন ডাউনস্ট্রিম লাইন বা গুণমান গেট এখনও অংশগুলি প্রত্যাখ্যান করে।
মেশিন বন্ধ হওয়ার আগে নতুন পণ্য প্যাকেজ পরিকল্পনা করুন
বহির্গামী কাজ এখনও চলমান থাকাকালীন পরিবর্তনটি একটি তথ্য পরীক্ষা হিসাবে শুরু হওয়া উচিত। একটি প্রকাশিত কাজের প্যাকেট তৈরি করুন যা অংশ অঙ্কন এবং সংশোধন, রজন গ্রেড, মাস্টারব্যাচ, অনুমোদিত রিগ্রিন্ড, লক্ষ্য অংশের ওজন, সমালোচনামূলক মাত্রা, প্রাচীর-বেধের অবস্থান, ভিজ্যুয়াল মানদণ্ড, কার্যকরী পরীক্ষা এবং প্রত্যাশিত প্যাক-আউট সনাক্ত করে। ছাঁচ, ডাই টুলিং, ব্লো পিন, সন্নিবেশ, টেক-আউট এবং ডাউনস্ট্রিম ফিক্সচার আইডেন্টিটি যোগ করুন। যদি দুটি আইটেম একটি সাধারণ নাম ভাগ করে তবে টেকসই আইডি বা পুনর্বিবেচনা-নিয়ন্ত্রিত ফটোগ্রাফ ব্যবহার করুন যাতে সেটআপ টিম চেহারা অনুসারে বেছে না নেয়।
কিংগল প্রকাশিত হয়েছেবিক্রয় প্রক্রিয়াএকটি মেশিন সমাধান নির্বাচন করার আগে ক্রেতাদের পণ্যের ফটোগ্রাফ বা অঙ্কন, ওজন, আকার, উপাদান, বেধ, আউটপুট এবং রাসায়নিক-প্রতিরোধের চাহিদা সরবরাহ করতে বলে। একই ইনপুট বিভাগগুলি পরবর্তী পরিবর্তনের সময় মূল্যবান কারণ তারা মেশিন সেটআপকে যে অংশটি উত্পাদিত করতে হবে তার সাথে সংযুক্ত করে। প্রোডাকশন প্যাকেটটি মূল অনুসন্ধানের চেয়ে আরও নির্দিষ্ট হওয়া উচিত এবং প্রকৃত মেশিন, ছাঁচ এবং উপাদান সংমিশ্রণের জন্য শুধুমাত্র অনুমোদিত মান থাকা উচিত।
প্রস্থান, পাহারা বা উপাদানের প্রবাহে বাধা না দিয়ে পরবর্তী ছাঁচ এবং যাচাইকৃত সহায়ক আইটেমগুলিকে নির্ধারিত এলাকায় স্টেজ করুন। উত্তোলন পয়েন্ট এবং প্ল্যান্টের লিফট প্ল্যান চেক করুন, কিন্তু ছাঁচের নামমাত্র আকার থেকে উত্তোলনের ক্ষমতা অনুমান করবেন না। নিশ্চিত করুন যে শীতল সংযোগ, বায়ু সংযোগ, সেন্সর, তার এবং ফাস্টেনার উপস্থিত এবং সঠিকভাবে সনাক্ত করা হয়েছে। বহির্গামী রজন, রূপান্তর উপাদান এবং প্রত্যাখ্যাত অংশগুলির জন্য পরিষ্কার উপাদান হ্যান্ডলিং সরঞ্জাম এবং পৃথক পাত্র প্রস্তুত করুন। যদি লাইনে একটি ট্রিমার, লিক টেস্টার, লেবেলার বা পরিবাহক অন্তর্ভুক্ত থাকে, তবে একই প্রস্তুতি পর্যালোচনাতে এর রেসিপি এবং অংশগুলি পরিবর্তন করুন।
চূড়ান্ত পুরানো অংশের আগে একটি সংক্ষিপ্ত প্রস্তুতির সিদ্ধান্ত ধরে রাখুন। মোল্ড সেটার টুলিং এবং উত্তোলনের প্রস্তুতি নিশ্চিত করে, উপাদান হ্যান্ডলিং সঠিক লট এবং পরিষ্কার রুট নিশ্চিত করে, অপারেটর রেসিপি অ্যাক্সেস নিশ্চিত করে, রক্ষণাবেক্ষণ কোনো নির্ধারিত কাজ নিশ্চিত করে এবং গুণমান নমুনা পরিকল্পনা নিশ্চিত করে। একটি প্রয়োজনীয় আইটেম অনুপস্থিত থাকলে, ব্যবহারিক হলে বহির্গামী কাজটি ছেড়ে দিন। পরিকল্পিত স্টপের আগে সমস্যাটি আবিষ্কার করা একটি নিরাপত্তা শর্টকাট না নিয়ে ডাউনটাইমকে প্রস্তুতির সময় রূপান্তরিত করে।
ছাঁচ বা টুলিংয়ের কাজ করার আগে বিপজ্জনক শক্তি নিয়ন্ত্রণ করুন
একটি ব্লো মোল্ডিং ছাঁচ পরিবর্তন মানুষকে ক্ল্যাম্প মোশন, মুভিং প্ল্যাটেন, ব্লো পিন, কাটার, রোবট, হাইড্রোলিক চাপ, বায়ুসংক্রান্ত চাপ, বৈদ্যুতিক শক্তি, গরম পলিমার এবং উত্তপ্ত টুলিংয়ের কাছে প্রকাশ করতে পারে। একটি সাধারণ স্টপ বোতাম টিপলে বিপদ অঞ্চলের ভিতরে কাজ করার জন্য একটি নিরাপদ অবস্থা প্রতিষ্ঠিত হয় না। নিয়োগকর্তাকে অবশ্যই নির্ধারণ করতে হবে যে কোন কাজগুলি পরিষেবা বা রক্ষণাবেক্ষণ করা হচ্ছে, সমস্ত শক্তির উত্স সনাক্ত করতে হবে এবং প্রশিক্ষিত এবং অনুমোদিত কর্মীদের মাধ্যমে সাইটের মেশিন-নির্দিষ্ট শক্তি-নিয়ন্ত্রণ পদ্ধতি প্রয়োগ করতে হবে।
মার্কিন যুক্তরাষ্ট্রের কর্মক্ষেত্রের জন্য,OSHA 29 CFR 1910.147পরিষেবা এবং রক্ষণাবেক্ষণের ঠিকানা যেখানে অপ্রত্যাশিত শক্তি, স্টার্টআপ বা সঞ্চিত শক্তির মুক্তি একজন কর্মচারীকে আহত করতে পারে। এটির জন্য একটি শক্তি-নিয়ন্ত্রণ প্রোগ্রাম, নথিভুক্ত পদ্ধতি যেখানে প্রযোজ্য, প্রশিক্ষণ এবং পর্যায়ক্রমিক পরিদর্শন প্রয়োজন।OSHA 29 CFR 1910.212সাধারণ মেশিন-গার্ডিং প্রয়োজনীয়তা প্রদান করে। মার্কিন যুক্তরাষ্ট্রের বাইরের গাছগুলিকে অবশ্যই তাদের অবস্থানে প্রযোজ্য আইন, মান এবং নিয়োগকর্তার পদ্ধতিগুলি অনুসরণ করতে হবে।
পরিবর্তন পরিকল্পনাটি অবশ্যই এমন কাজগুলিকেও সমাধান করতে হবে যেগুলির জন্য পরীক্ষা বা অবস্থানের জন্য অস্থায়ী শক্তি প্রয়োজন৷ যে ইম্প্রোভাইজ করার অনুমতি নেই। দায়িত্বশীল নিয়োগকর্তাকে অবশ্যই ক্লিয়ারিং টুলস এবং লোকেদের জন্য একটি সঙ্গতিপূর্ণ ক্রম সংজ্ঞায়িত করতে হবে, শুধুমাত্র প্রয়োজনীয় শক্তি পুনরুদ্ধার করতে হবে, পরীক্ষাটি সম্পাদন করতে হবে, প্রয়োজনে আবার শক্তি কমাতে হবে এবং কাজ পুনরায় শুরু হওয়ার আগে নিয়ন্ত্রণগুলি পুনরায় প্রয়োগ করতে হবে। একটি হালকা পর্দা, ইন্টারলকড দরজা বা জরুরী স্টপ স্বাভাবিক ক্রিয়াকলাপকে রক্ষা করতে পারে, তবে এটিকে অবশ্যই প্রযোজ্য বিপজ্জনক-শক্তি পদ্ধতির বিকল্প হিসাবে বিবেচনা করা উচিত নয়।
লোকেদের মতো সাবধানে সরঞ্জামগুলি রক্ষা করুন। Kinggle এর হোস্টস্বয়ংক্রিয় ঘা ছাঁচনির্মাণ মেশিন অপারেশন ম্যানুয়ালসতর্ক করে যে ব্লো-পিন মুভমেন্টকে অবশ্যই মোল্ড-ওপেন কন্ডিশনের সাথে সমন্বয় করতে হবে এবং প্ল্যাটফর্ম এবং ডাই-হেড পজিশনিং ফাংশন বর্ণনা করে। সঠিক ইন্টারফেস এবং নিরাপদ আন্দোলনের যুক্তি মডেল, বিকল্প এবং সফ্টওয়্যার সংস্করণ দ্বারা পরিবর্তিত হয়। অতএব, সেটআপ টিমের উচিত মেশিন-নির্দিষ্ট অনুমোদিত গতিগুলিকে স্টপ করার আগে সনাক্ত করার পরিবর্তে একটি স্থগিত ছাঁচ বা উন্মুক্ত টুল উপস্থিত থাকাকালীন সেগুলি আবিষ্কার করা।
ছাঁচ, উপাদান এবং নিয়ন্ত্রণ জুড়ে একটি নিয়ন্ত্রিত ক্রম চালান
নিম্নলিখিত আট-পর্যায়ের ক্রমটি ইচ্ছাকৃতভাবে একটি নিয়ন্ত্রণ প্রবাহ হিসাবে লেখা হয়েছে, একটি সর্বজনীন যান্ত্রিক পদ্ধতি নয়। বিশদ ছাঁচ অপসারণের পদক্ষেপ, ফাস্টেনার মান, পায়ের পাতার মোজাবিশেষ পদ্ধতি, টুলিং-তাপমাত্রার সীমা এবং পরীক্ষার গতি অবশ্যই প্রকৃত মেশিন, ছাঁচ এবং উদ্ভিদ নির্দেশাবলী থেকে আসতে হবে। একটি সাধারণ অনুক্রমের মান হল এটি অপারেশন, টুলিং, রক্ষণাবেক্ষণ, উপকরণ এবং গুণমানকে একই হ্যান্ডঅফ পয়েন্ট দেয়।
-
বিদায়ী চাকরি ছেড়ে দিন।শেষ গৃহীত পুরানো অংশ শনাক্ত করুন, প্রয়োজনীয় প্রক্রিয়া রেকর্ড সংরক্ষণ করুন এবং বহির্গামী রজন, লেবেল এবং কাজ-ইন-প্রক্রিয়ার সমন্বয় করুন। উদ্ভিদের নিয়ন্ত্রণ পরিকল্পনার প্রয়োজন হলে একটি অনুমোদিত নমুনা সংরক্ষণ করুন।
-
অনুমোদিত শর্তে থামুন।মেশিন এবং রজন শাটডাউন নির্দেশাবলী অনুসরণ করুন. হপার, এক্সট্রুডার, হেড বা সঞ্চয়কারীর মধ্যে গরম বাসস্থান এবং উপাদানের জন্য হিসাব করুন, স্বাভাবিক বিরতি একটি রজন পরিবর্তনের জন্য উপযুক্ত অনুমান না করে।
-
উন্মুক্ত কাজের জন্য বিচ্ছিন্ন করুন।অনুমোদিত কর্মীরা সাইটের বিপজ্জনক-শক্তি এবং উত্তোলন পদ্ধতি প্রয়োগ করে। বিচ্ছিন্নতা যাচাই করুন এবং সংরক্ষিত হাইড্রোলিক, বায়ুসংক্রান্ত, মহাকর্ষীয় এবং তাপ শক্তির ঠিকানা নিশ্চিত করুন যে কেউ সংজ্ঞায়িত বিপদ অঞ্চলে প্রবেশ করার আগে।
-
বহির্গামী উপাদানগুলি সরান এবং রক্ষা করুন।তাদের নিয়ন্ত্রিত নির্দেশাবলী দ্বারা ছাঁচ এবং সংশ্লিষ্ট টুলিং সংযোগ বিচ্ছিন্ন করুন, উত্তোলন করুন এবং সংরক্ষণ করুন। পরিষ্কার সংযোগগুলিকে ক্যাপ বা রক্ষা করুন এবং পরবর্তী রানে এটি পাস করার পরিবর্তে ক্ষতি, ফুটো বা অস্বাভাবিক পরিধান রেকর্ড করুন।
-
সাধারণ ইন্টারফেস পরিদর্শন করুন।মাউন্টিং ফেস, অ্যালাইনমেন্ট ফিচার, কুলিং এবং এয়ার কানেকশন, সেন্সর, ক্যাবল এবং অ্যাক্সেসযোগ্য রক্ষিত এলাকা চেক করুন। একটি লুকানো ইন্টারফেস সমস্যা নতুন ছাঁচ অনুসরণ করতে পারে এবং একটি রেসিপি দোষের মত দেখতে পারে।
-
যাচাইকৃত ইনকামিং প্যাকেজটি ইনস্টল করুন।রিলিজ করা জব প্যাকেটের সাথে ফিজিক্যাল আইডি মিলান। চিমটি, তাপ এবং গতির বিপদ এড়াতে রুট সংযোগগুলি, তারপর নির্দিষ্ট মাউন্টিং এবং সংযোগ পরীক্ষা সম্পূর্ণ করুন।
-
অনুমোদন দ্বারা ফাংশন পুনরুদ্ধার করুন.কর্মী এবং সরঞ্জামগুলি পরিষ্কার করুন, গার্ড পুনরায় ইনস্টল করুন, অনুমোদিত পুনঃশক্তিকরণ প্রক্রিয়া অনুসরণ করুন এবং নিয়ন্ত্রিত পরিস্থিতিতে অনুমোদিত ম্যানুয়াল গতি প্রমাণ করুন। আদেশ নিশ্চিত করুন, প্রতিক্রিয়া এবং শারীরিক গতি একমত।
-
উপাদান প্রবর্তন এবং পণ্য যোগ্যতা.অনুমোদিত রজন বা রঙের রূপান্তর সম্পূর্ণ করুন, প্রকাশিত রেসিপি লোড করুন, ডায়াগনস্টিক অংশগুলি তৈরি করুন, একটি সময়ে একটি প্রমাণিত কারণ সংশোধন করুন এবং সংজ্ঞায়িত স্বীকৃতি উইন্ডোটি পাস করার পরেই উত্পাদন প্রকাশ করুন।
একজন মঞ্চের মালিকের প্রতিটি হ্যান্ডঅফ স্বাক্ষর বা ডিজিটালভাবে স্বীকার করা উচিত। এই ছোট নিয়ন্ত্রণটি অস্পষ্ট বিবৃতিগুলিকে প্রতিরোধ করে যেমন "ছাঁচ প্রস্তুত" যখন কুলিং সংযুক্ত থাকে না, বা "রেসিপিটি লোড হয়" যখন একটি সহায়ক ডিভাইস এখনও পূর্ববর্তী SKU ধরে রাখে। এটিও দেখায় যে সময় আসলে কোথায় হারিয়ে গেছে: অনুমোদনের জন্য অপেক্ষা করা, হার্ডওয়্যার সনাক্ত করা, একটি ইন্টারফেস সংশোধন করা, পুরানো রঙ পরিষ্কার করা, প্যারিসন স্থিতিশীল করা বা একটি গুণমানের পরীক্ষা পুনরাবৃত্তি করা।
টুলিং সম্পর্কে আরও বিস্তারিত জানার জন্য, Kinggle's ব্যবহার করুনএক্সট্রুশন ঘা ছাঁচনির্মাণ ছাঁচ নকশা গাইড. একটি বন্ধ মেশিন থেকে উৎপাদনে নিয়ন্ত্রিত প্রত্যাবর্তনের জন্য, ব্যবহার করুনব্লো মোল্ডিং মেশিন স্টার্টআপ চেকলিস্ট. এই নিবন্ধগুলি পৃথক পর্যায়ে প্রসারিত করে; এই পরিবর্তন পৃষ্ঠাটি একটি অনুমোদিত চাকরি থেকে পরবর্তীতে ক্রস-ফাংশনাল হ্যান্ডঅফের মালিক।
রজন এবং রঙ পরিবর্তনকে একটি উপাদান-পথের সিদ্ধান্ত হিসাবে বিবেচনা করুন
একটি ঘা ছাঁচনির্মাণ উপাদান পরিবর্তন সম্পূর্ণ হয় না যখন পরবর্তী ব্যাগ ফড়িং পৌঁছেছেন. বহির্গামী রজন বা রঙ কনভেয়িং লাইন, লোডার, হপার, ব্লেন্ডার, ফিড থ্রোটস, স্ক্রু এবং ব্যারেল, অ্যাডাপ্টার, এক্সট্রুশন হেড, অ্যাকিউমুলেটর ফ্লো পাথ এবং ডাই টুলিং-এ থাকতে পারে। রূপান্তর পরিকল্পনাটি চিহ্নিত করা উচিত যে এই ভলিউমগুলির মধ্যে কোনটি জড়িত এবং কোথায় মিশ্র বা অফ-কালার উপাদান সংগ্রহ করা হবে। ট্রানজিশন উপাদান পুনরুদ্ধার করা যেতে পারে কি না, অবশ্যই কোয়ারেন্টাইন করতে হবে বা উদ্ভিদের উপাদান নিয়মের অধীনে নিষ্পত্তি করতে হবে কিনা তাও বলা উচিত।
রজন সরবরাহকারীর অনুমোদিত শাটডাউন, স্টার্টআপ এবং পরিষ্কার করার নির্দেশিকা এবং সেইসাথে মেশিনের নির্দেশাবলী অনুসরণ করুন। অনুমান করবেন না যে একটি সর্বজনীন পরিস্কার উপাদান, তাপমাত্রা বা পরিমাণ প্রতিটি পলিমার, রঙিন এবং এক্সট্রুশন সিস্টেমের জন্য কাজ করে। প্রাকৃতিক থেকে গাঢ় উপাদানে পরিবর্তন অন্ধকার থেকে প্রাকৃতিক একটি ভিন্ন দৃশ্যমানতার সমস্যা উপস্থাপন করে। একই পলিমারের গ্রেডের মধ্যে পরিবর্তন এখনও গলিত শক্তি, ফুলে যাওয়া, শীতল হওয়া এবং প্যারিসন আচরণকে পরিবর্তন করতে পারে। পলিমার পরিবারের মধ্যে পরিবর্তনের জন্য আরও নির্দিষ্ট সামঞ্জস্য এবং অবনতি পর্যালোচনার প্রয়োজন হতে পারে। কিংগলেরএইচডিপিই বনাম পিপি ব্লো মোল্ডিং গাইডব্যাখ্যা করে যে কেন উপাদানের নামটিকে একটি সাধারণ প্রতিস্থাপন হিসাবে বিবেচনা করার পরিবর্তে অংশ, প্রক্রিয়া এবং বৈধতা প্যাকেজটিকে পুনর্বিবেচনা করতে হবে।
লিওন্ডেলব্যাসেলেরব্লো ছাঁচনির্মাণ সমস্যা সমাধানের গাইডবাইরের দূষণ এবং ক্ষয়প্রাপ্ত রজনকে ডাই লাইন, স্ট্রিকিং, অফ-কালার কণা এবং গর্তের উত্স হিসাবে চিহ্নিত করে। এটি বিশেষভাবে উপাদান-হ্যান্ডলিং হাউসকিপিং, দূষিত রিগ্রিন্ড, রেজিনগুলির মধ্যে দুর্বল শুদ্ধকরণ এবং সম্ভাব্য অবদানকারী হিসাবে দুর্বল শাটডাউন বা স্টার্টআপ অনুশীলনের দিকে নির্দেশ করে। এগুলি ডায়াগনস্টিক সম্পর্ক, কিংগল অপারেটিং সেটপয়েন্ট নয়।
হ্যান্ডঅফের মধ্যে ইতিবাচক উপাদান সনাক্তকরণ তৈরি করুন। রজন সরবরাহকারী, গ্রেড, লট, মাস্টারব্যাচ, অনুপাত, রিগ্রিন্ড সোর্স এবং ফিড সিস্টেমে নতুন মিশ্রণের প্রবেশের সময় রেকর্ড করুন। প্রয়োজনের সময় ধরে রাখা নমুনা সহ লেবেল বা বারকোড রেকর্ড রাখুন। যদি প্রথম নতুন অংশগুলি কালো দাগ, রেখা বা রঙ বহন করে, টাইমস্ট্যাম্প এবং উপাদান-পাথ রেকর্ড দূষণ বা অবক্ষয় থেকে একটি পূর্বাভাসযোগ্য রূপান্তরকে আলাদা করতে সাহায্য করে। দএক্সট্রুশন ঘা ছাঁচনির্মাণ ত্রুটি নির্দেশিকাএকটি বিস্তৃত উপসর্গ-থেকে-প্রমাণ ম্যাট্রিক্স প্রদান করে।
পুরানো পণ্যের অনুমান আমদানি না করে রেসিপিটি পুনরুদ্ধার করুন
একটি সংরক্ষিত রেসিপি তখনই উপযোগী হয় যখন এর পরিচয় এবং সুযোগ স্পষ্ট হয়। ইনকামিং রেকর্ডে প্রোডাক্ট রিভিশন, মোল্ড এবং টুলিং কম্বিনেশন, রজন গ্রেড, প্রাসঙ্গিক কন্ট্রোলার ফাইল, অনুমোদনের স্থিতি এবং শেষ যাচাইয়ের তারিখ উল্লেখ করা উচিত। অ্যাক্সেসের অধিকারগুলি প্রকাশ করা প্রোডাকশন রেসিপিগুলিকে ডেভেলপমেন্ট ট্রায়াল থেকে আলাদা করা উচিত। একটি ফাইল লোড করার আগে, অপারেটরকে নিশ্চিত করতে হবে যে হার্ডওয়্যারটি সঠিক কিনা প্রমাণ হিসাবে রেসিপির নাম ব্যবহার করার পরিবর্তে ফাইলের সাথে শারীরিক মেশিনের অবস্থা মেলে।
রেসিপি সুযোগ সিস্টেম জুড়ে বিভক্ত করা যেতে পারে. প্রধান HMI-এ ছাঁচ-খোলা এবং বন্ধ অবস্থান, গতির গতি, বিলম্ব, ব্লো টাইমিং, কুলিং টাইম, টেক-আউট লজিক এবং ফাংশন নির্বাচন থাকতে পারে। একটি পৃথক প্রাচীর-বেধ নিয়ামক শট বা চক্র তথ্য, ডাই-গ্যাপ মান এবং প্যারিসন প্রোফাইল ধারণ করতে পারে। ডাউনস্ট্রিম সরঞ্জাম ট্রিমিং, লিক-পরীক্ষা বা পরিবাহক সেটিংস ধরে রাখতে পারে। Kinggle এর হোস্টমুগ ডিজিপ্যাক III ম্যানুয়ালব্যাখ্যা করে যে সংরক্ষিত কন্টেইনার ফাইলগুলিতে প্রোগ্রাম করা প্যারিসন প্রোফাইল এবং টুলিং ক্রমাঙ্কন তথ্য অন্তর্ভুক্ত থাকতে পারে। এটি আরও বলে যে একটি পাত্র থেকে অন্য পাত্রে পরিবর্তন করার সময় সঠিক ডাই-গ্যাপ টুলিং ক্রমাঙ্কন গুরুত্বপূর্ণ।
এই প্রমাণ একটি গুরুত্বপূর্ণ নিয়ম সমর্থন করে: একটি সফ্টওয়্যার ফাইলটি পরিচালনা করার জন্য ক্যালিব্রেট করা টুলিং থেকে বিচ্ছিন্ন করবেন না। একই কন্ট্রোলার ম্যানুয়াল নোট করে যে ছাঁচ পরিবর্তনের জন্য ডাই-গ্যাপ টুলিং পরিবর্তনেরও প্রয়োজন হতে পারে। একটি ডাই, ম্যান্ড্রেল এবং ক্রমাঙ্কন সহ একটি স্বীকৃত ধারক তৈরি করা একটি ফাইল সেই আইটেমগুলি পরিবর্তনের পরে স্বয়ংক্রিয়ভাবে বৈধ হয় না৷ যেখানে প্ল্যান্ট মাস্টার সেটিংস অনুমোদন করেছে, রিলিজ করা রেকর্ডের সাথে লোড করা রিভিশনের তুলনা করুন এবং কোনো ইচ্ছাকৃত পার্থক্য নথিভুক্ত করুন। প্রথম অংশ টিউন করার সময় মাস্টার ওভাররাইট করবেন না।
মেশিন-নির্দিষ্ট পদ্ধতি দ্বারা অনুমোদিত গতিগুলি প্রমাণ করতে ম্যানুয়াল বা সেটআপ মোড ব্যবহার করুন। স্বয়ংক্রিয় সাইকেল চালানোর আগে ছাঁচের ছাড়পত্র, ব্লো-পিন বা মূল সম্পর্ক, ডাই-হেড এবং প্লেটেন অবস্থান, টেক-আউট পাথ, গার্ড এবং প্রতিক্রিয়া যাচাই করুন। Kinggle-এর অপারেশন ম্যানুয়াল ম্যানুয়াল ফাংশন বর্ণনা করে এবং সতর্ক করে যে ব্লো-পিন চলাচল অবশ্যই খোলা ছাঁচের সাথে সমন্বয় করতে হবে। কারণ ইন্টারফেস এবং ঐচ্ছিক ফাংশন পরিবর্তিত হয়,HMI সেটিংস এবং অ্যালার্ম গাইডএকটি বিকল্প হিসাবে ব্যবহার করার পরিবর্তে সঠিক মেশিন ম্যানুয়াল পাশাপাশি পড়া উচিত.
টিউনিং শুরু হলে, একটি নির্দিষ্ট কারণে একটি নিয়ন্ত্রিত ভেরিয়েবল পরিবর্তন করুন, পুরানো এবং নতুন মানগুলি রেকর্ড করুন এবং এটি বিচার করার আগে প্রক্রিয়া প্রতিক্রিয়ার জন্য অপেক্ষা করুন। প্যারিসন বন্টন, অংশ ওজন, এক্সট্রুশন আচরণ, কুলিং এবং ছাঁচ অবস্থান ইন্টারঅ্যাক্ট। দপ্যারিসন প্রোগ্রামিং গাইডশুধুমাত্র চেহারা দ্বারা বিন্দু মসৃণ করার পরিবর্তে পরিমাপ করা প্রাচীর অবস্থানগুলির সাথে প্রোফাইলটিকে কীভাবে সংযুক্ত করা যায় তা ব্যাখ্যা করে।
পরিবর্তনের সাফল্য পরিমাপ করার আগে প্রথম অংশগুলি যাচাই করুন
প্রথম বন্ধ অংশটি শুধুমাত্র একটি প্রশ্নের উত্তর দেয়: লাইন কিছু গঠন করতে পারে। এটি প্রমাণ করে না যে অংশটি অঙ্কন, কার্যকরী বা প্রক্রিয়া প্রয়োজনীয়তা পূরণ করে। প্রাথমিক টুকরাগুলিকে ডায়াগনস্টিক নমুনা হিসাবে বিবেচনা করুন। ক্রম, সময়, স্টেশন, গহ্বর বা ডাই আউটলেট দ্বারা উপযুক্ত হিসাবে চিহ্নিত করুন। প্রক্রিয়াটি একত্রিত হচ্ছে, প্রবাহিত হচ্ছে বা পার্শ্ব-নির্দিষ্ট ত্রুটির পুনরাবৃত্তি করছে কিনা তা দেখতে যথেষ্ট দীর্ঘ সময় ধরে তাদের রাখুন।
পরিচয় এবং স্থূল অবস্থা দিয়ে শুরু করুন। সঠিক অংশ এবং সংশোধন, রজন এবং রঙ, ঘাড় বা ইন্টারফেসের জ্যামিতি, সম্পূর্ণ গঠন, ট্রিমিং রুট এবং সুস্পষ্ট ক্ষতি নিশ্চিত করুন। তারপর অংশ ওজন, প্রাচীর বিতরণ, সমালোচনামূলক মাত্রা, চেহারা এবং প্রয়োজনীয় কার্যকরী পরীক্ষার জন্য নিয়ন্ত্রিত পরিকল্পনা প্রয়োগ করুন। ফুটো, ড্রপ, চাপ, লোড, রাসায়নিক-প্রতিরোধ বা ফিট পরীক্ষাগুলি পণ্য-নির্দিষ্ট; ক্রেতার অঙ্কন, স্ট্যান্ডার্ড বা বৈধতা পরিকল্পনার জন্য প্রয়োজনীয় শুধুমাত্র অন্তর্ভুক্ত করুন। একটি সর্বজনীন সহনশীলতা বা নমুনা গণনা উদ্ভাবন করবেন না।
গ্রহণযোগ্যতা নমুনা বাস্তব উত্পাদন ব্যবস্থা প্রতিনিধিত্ব করা উচিত. একটি ডাবল-স্টেশন মেশিনে, উভয় পক্ষের নমুনা। মাল্টি-হেড বা মাল্টি-ক্যাভিটি সেটআপে, মাথা বা গহ্বরের পরিচয় সংরক্ষণ করুন যাতে গড় একটি ব্যর্থ আউটপুট লুকাতে না পারে। যদি একটি ডাউনস্ট্রিম ট্রিমার বা লিক পরীক্ষক বিক্রয়যোগ্য-অংশ প্রক্রিয়ার অংশ হয়, তবে সেই সরঞ্জামটিকেও যোগ্যতা অর্জন করুন। একটি বোতল যা ছাঁচে চলে যায় কিন্তু ছাঁটাই করার পরে ব্যর্থ হয় তা একটি স্বীকৃত উত্পাদন ফলাফল নয়। দকারখানা গ্রহণযোগ্যতা পরীক্ষার নির্দেশিকাকিভাবে পণ্য, প্রক্রিয়া এবং পরীক্ষা প্রমাণ চালান আগে একসঙ্গে বাঁধা হতে পারে দেখায়; একই ট্রেসেবিলিটি নীতি উত্পাদন পরিবর্তনের সময় প্রযোজ্য।
গার্ড, প্রতিক্রিয়া, ইউটিলিটি, ম্যানুয়াল গতি এবং উপাদান প্রবাহ অনুমোদিত সেটআপের সাথে একমত।
চিহ্নিত নমুনা অঙ্কন পাস, চাক্ষুষ, মাত্রিক, প্রাচীর এবং কার্যকরী প্রয়োজনীয়তা যে প্রযোজ্য.
প্ল্যান্টের সংজ্ঞায়িত ধারাবাহিক বা সময়-ভিত্তিক উত্পাদন উইন্ডো সমস্ত প্রাসঙ্গিক আউটপুট জুড়ে যায়।
শুধুমাত্র প্ল্যান্টের মনোনীত কর্তৃপক্ষের মাধ্যমে লাইনটি ছেড়ে দিন। গৃহীত নমুনাগুলি এবং রেসিপি সংশোধন যা তাদের তৈরি করেছে তা রেকর্ড করুন। যদি প্রক্রিয়াটি তার যোগ্য পরিসর না রেখে অনুমোদিত উইন্ডোতে পৌঁছাতে না পারে, তাহলে সেটিংস বৃদ্ধি করা বন্ধ করুন এবং টুলিং, ইউটিলিটি, উপাদান, মেশিনের অবস্থা বা মূল প্রক্রিয়া নকশা তদন্ত করুন। কিংগলেরইউটিলিটি প্রয়োজনীয়তা নির্দেশিকাঅস্থির বায়ু, জল বা বৈদ্যুতিক সরবরাহ থেকে একটি মেশিন সেটিং সমস্যা আলাদা করতে সাহায্য করে।
স্টপের বাইরে প্রস্তুতি নিয়ে পরিবর্তনের সময় কমিয়ে দিন
নিরাপদ সুযোগ সাধারণত দ্রুত রেঞ্চ কাজ হয় না. এটি এমন কাজকে মুছে ফেলছে যা থামানো উইন্ডোর ভিতরে থাকা উচিত ছিল না। একটি রেকর্ড করা পরিবর্তন পর্যালোচনা করুন এবং প্রতিটি বিলম্বকে শ্রেণীবদ্ধ করুন: ছাঁচের জন্য অপেক্ষা করা, একটি সংশোধন নিশ্চিত করা, একটি পায়ের পাতার মোজাবিশেষ খুঁজে বের করা, একটি উপাদানের পাত্র পরিষ্কার করা, একটি ফাইল ডাউনলোড করা, একটি পরীক্ষার ফিক্সচার সনাক্ত করা, গুণমানের জন্য অপেক্ষা করা বা একটি ক্ষতিগ্রস্ত সংযোগ সংশোধন করা। এই কাজগুলির মধ্যে অনেকগুলি শেষ গৃহীত পুরানো অংশের আগে সম্পূর্ণ বা যাচাই করা যেতে পারে, যদি প্রস্তুতিটি উত্পাদন বা পাহারায় হস্তক্ষেপ না করে।
প্রতিটি পুনরাবৃত্ত পণ্য পরিবারের জন্য একটি রেডি-টু-রান কিট তৈরি করুন। এতে যাচাইকৃত সংযোগ মানচিত্র, সুরক্ষিত ফাস্টেনার, লেবেলযুক্ত পায়ের পাতার মোজাবিশেষ, সেন্সর বন্ধনী, অনুমোদিত রেসিপি রেফারেন্স, নমুনা পরিকল্পনা এবং ডাউনস্ট্রিম পরিবর্তন অংশ অন্তর্ভুক্ত থাকতে পারে। দোকানের পরিবেশে টিকে থাকা ভিজ্যুয়াল আইডেন্টিফিকেশন ব্যবহার করুন। ছাঁচ এবং টুলিং সংরক্ষণ করুন যাতে উত্তোলন পয়েন্ট এবং সংযোগের মুখগুলি অ্যাক্সেসযোগ্য এবং সুরক্ষিত থাকে। একটি কিট অনুসন্ধান এবং ব্যাখ্যা হ্রাস করা উচিত; একটি নিয়ন্ত্রিত আইটেম অনুপস্থিত যখন এটি প্রতিস্থাপন উত্সাহিত করা উচিত নয়.
প্রকৌশল পর্যালোচনার পরেই ইন্টারফেসগুলিকে মানসম্মত করুন। সামঞ্জস্যপূর্ণ পায়ের পাতার মোজাবিশেষ অবস্থান, সংযোগকারী শনাক্তকরণ, মাউন্ট রেফারেন্স এবং রেসিপি নামকরণ সিদ্ধান্তের সময় কমাতে পারে, তবে তাদের অবশ্যই চাপ, তাপমাত্রা, প্রবাহ, চলাচল এবং নিরাপত্তা প্রয়োজনীয়তার সাথে মেলে। যদি একটি দ্রুত-পরিবর্তন বৈশিষ্ট্য বিবেচনা করা হয়, ইতিবাচক লকিং, প্রতিক্রিয়া, ফুটো, রক্ষণাবেক্ষণ, ত্রুটি প্রমাণ এবং সাইটের ঝুঁকি মূল্যায়ন সহ সম্পূর্ণ সিস্টেমের মূল্যায়ন করুন। একটি গতি প্রকল্পকে একটি অনথিভুক্ত হার্ডওয়্যার পরিবর্তনে পরিণত করবেন না।
একবারে একটি উন্নতি বেছে নিতে পরিবর্তনের রেকর্ড ব্যবহার করুন। যদি রঙ ক্লিয়ারিং প্রাধান্য পায়, উপাদান রাউটিং এবং অনুমোদিত শুদ্ধকরণ কৌশল তদন্ত করুন। যদি প্রান্তিককরণ প্রাধান্য পায়, স্টোরেজ, লোকেটিং বৈশিষ্ট্য এবং ছাঁচের অবস্থা পরিদর্শন করুন। যদি প্রথম অংশের টিউনিং প্রাধান্য পায়, অডিট রেসিপি গভর্নেন্স, টুলিং ক্রমাঙ্কন এবং প্রক্রিয়া প্রমাণ। যদি গুণমান অপেক্ষা প্রাধান্য পায়, প্রাক-পর্যায় ক্যালিব্রেটেড গেজ এবং কে কাজটি ছেড়ে দিতে পারে তা নির্ধারণ করুন। লক্ষ্য হল একটি পুনরাবৃত্তিযোগ্য প্রথম গৃহীত উত্পাদন উইন্ডো, স্ক্র্যাপ দ্বারা অনুসরণ করা রেকর্ড-সেটিং শুষ্ক পরিবর্তন নয়।
রক্ষণাবেক্ষণের কাজও সুস্পষ্টভাবে পরিকল্পনা করা উচিত। একটি পরিবর্তন পরিদর্শনের জন্য অ্যাক্সেস প্রদান করতে পারে, কিন্তু কাজগুলিকে একত্রিত করার ফলে সুযোগ, মানুষ এবং শক্তি-নিয়ন্ত্রণের প্রয়োজনগুলি পরিবর্তন হয়। ব্যবহার করুনপ্রতিরোধমূলক রক্ষণাবেক্ষণ চেকলিস্টএকটি পরিকল্পিত হস্তক্ষেপের অন্তর্গত কি সিদ্ধান্ত নিতে. রক্ষণাবেক্ষণের ফলাফলগুলি পণ্য সেটআপ পরিবর্তনগুলি থেকে আলাদা রাখুন যাতে পুনরাবৃত্ত সরঞ্জামের সমস্যাগুলি দৃশ্যমান থাকে।
একটি পরিবর্তনের রেকর্ড তৈরি করুন যা পরবর্তী রানকে সহজ করে তোলে
একটি দরকারী রেকর্ড সম্পূর্ণ করার জন্য যথেষ্ট ছোট এবং রান পুনর্গঠনের জন্য যথেষ্ট নির্দিষ্ট। পরিচয় দিয়ে শুরু করুন: তারিখ এবং সময়, মেশিন, আউটগোয়িং এবং ইনকামিং প্রোডাক্ট রিভিশন, মোল্ড এবং টুলিং আইডি, ম্যাটেরিয়াল গ্রেড এবং লট, রেসিপি রিভিশন, টিম মেম্বার এবং রিলিজ অথরিটি। আগে সংজ্ঞায়িত চারটি টাইমিং পয়েন্ট যোগ করুন, প্লাস পরিস্কার উপাদানের পরিমাণ বা ওজন, সেটআপ প্রত্যাখ্যান এবং রাখা পণ্য। যদি উদ্ভিদ একটি ক্ষেত্রকে নির্ভরযোগ্যভাবে পরিমাপ করতে না পারে, তাহলে অনুমান করার পরিবর্তে এটিকে অনুপলব্ধ হিসাবে লেবেল করুন।
পর্যবেক্ষণযোগ্য ভাষায় ব্যতিক্রম রেকর্ড করুন। "মোল্ড সার্কিট বি থেকে কুলিং রিটার্ন কোন প্রবাহ দেখায়নি" "জলের সমস্যা" এর চেয়ে বেশি কার্যকর। "রেসিপি ফাইল 14 লোড হয়েছে; ডাউনস্ট্রিম টেস্টার SKU X-এ রয়ে গেছে" একটি হ্যান্ডঅফ ব্যর্থতা চিহ্নিত করে। প্রাসঙ্গিক পরিচয় চিহ্নিতকারীর সাথে অপ্রত্যাশিত পরিধান, ফুটো, ক্ষতিগ্রস্ত সংযোগকারী বা পুনরাবৃত্তিযোগ্য অংশের ত্রুটির ছবি তুলুন। একটি অপারেটর মন্তব্যে এটি দাফন করার পরিবর্তে রক্ষণাবেক্ষণ বা অসঙ্গতিপূর্ণ সিস্টেমের সাথে সংশোধনমূলক কাজ লিঙ্ক করুন।
| রেকর্ড ব্লক | ন্যূনতম দরকারী ক্ষেত্র | প্রশ্ন এটা পরের বার উত্তর |
|---|---|---|
| চাকরির পরিচয় | মেশিন, পণ্য, ছাঁচ, টুলিং, উপাদান এবং রেসিপি সংশোধন | ফিজিক্যাল এবং ডিজিটাল প্যাকেজ মিলেছে কি? |
| সময় | সর্বশেষ গৃহীত পুরানো অংশ, প্রথমে নতুন অংশ গঠিত, প্রথম গৃহীত অংশ, স্থিতিশীল-উইন্ডো রিলিজ | কোথায় থামানো ব্যবধান যোগ্যতা সময় হয়ে ওঠে? |
| ক্ষতি | পরিমাপ পরিমাণ, সেটআপ প্রত্যাখ্যান, অনুষ্ঠিত পণ্য এবং ভূমিকা দ্বারা শ্রম | একটি সংক্ষিপ্ত স্টপ কি অন্যত্র ক্ষতি সরানো? |
| বিলম্ব কোড | অপেক্ষা, অনুসন্ধান, মেরামত, পরিষ্কার, টিউনিং, পরীক্ষা বা অনুমোদন | কোন প্রস্তুতি বা সিস্টেম সমস্যা উন্নত করা উচিত? |
| গ্রহণযোগ্যতা | নমুনা আইডি, পরিমাপ, পরীক্ষা, অনুমোদন এবং চূড়ান্ত রেসিপি সংশোধন | কী প্রমাণ প্রমাণ করে লাইনটি মুক্তি পেয়েছে? |
| ব্যতিক্রম | পর্যবেক্ষণ করা সমস্যা, মালিক, নিয়ন্ত্রণ এবং লিঙ্কযুক্ত পদক্ষেপ | একই কাজ ফিরে আসার আগে কি সংশোধন করতে হবে? |
একটি সেরা রানের উপর নির্ভর না করে পণ্য পরিবারের দ্বারা বারবার পরিবর্তনগুলি পর্যালোচনা করুন। প্রতিটি টাইমিং স্টেজের মাঝামাঝি এবং স্প্রেড, পুনরাবৃত্ত ব্যতিক্রম এবং বারবার স্ক্র্যাপ মোড খুঁজুন। একটি একক অস্বাভাবিক দ্রুত ঘটনা একটি চেক বাদ দিতে পারে, আদর্শ অবস্থা থেকে উপকৃত হতে পারে বা একটি ভিন্ন গ্রহণযোগ্যতার সংজ্ঞা ব্যবহার করতে পারে। ডেটার উদ্দেশ্য হল মান এবং প্রস্তুতির উন্নতি করা, অপারেটরদের সুরক্ষার ব্যবস্থা বাইপাস করার জন্য চাপ দেওয়া নয়।

বর্তমান অনুমোদিত বেসলাইন এবং পরবর্তী কর্মের সাথে রেকর্ডটি বন্ধ করুন। যদি পরিবর্তনটি একটি ভাল সেটআপ তৈরি করে, তবে মাস্টার আপডেট করার আগে প্ল্যান্টের অনুমোদন প্রক্রিয়ার মাধ্যমে সংশোধিত মানগুলিকে রুট করুন। যদি এটি কোনও ডিজাইনের সমস্যা প্রকাশ করে, তবে ইঞ্জিনিয়ারিং এটি বন্ধ না করা পর্যন্ত অস্থায়ী কন্টেনমেন্টটি দৃশ্যমান রাখুন। এই শৃঙ্খলা অন্য বিচ্ছিন্ন শিফট ইভেন্টের পরিবর্তে প্রতিটি ব্লো মোল্ডিং মেশিন পরিবর্তনকে ব্যবহারযোগ্য প্রমাণে পরিণত করে।
ব্লো মোল্ডিং পরিবর্তন সম্পর্কিত প্রায়শ জিজ্ঞাসিত প্রশ্নাবলী
একটি ঘা ছাঁচনির্মাণ মেশিন পরিবর্তন কি অন্তর্ভুক্ত করা হয়?
একটি সম্পূর্ণ পরিবর্তনের মধ্যে মোল্ড, ডাই এবং ম্যান্ড্রেল, ব্লো পিন, কোর বা ইনসার্ট, রেজিন, মাস্টারব্যাচ, রিগ্রিন্ড রুল, এইচএমআই রেসিপি, ওয়াল-থিকনেস প্রোফাইল, টেক-আউট, ট্রিমার, লিক টেস্টার, কনভেয়র গাইড, লেবেল এবং প্যাক-আউট অন্তর্ভুক্ত থাকতে পারে। সঠিক সুযোগ আউটগোয়িং এবং ইনকামিং পণ্য প্যাকেজ মধ্যে পার্থক্য উপর নির্ভর করে. থামার আগে এই পার্থক্যগুলি সংজ্ঞায়িত করুন। যদি শুধুমাত্র ছাঁচ তালিকাভুক্ত করা হয়, দলটি একটি পুরানো উপাদান রুট, নিয়ামক ফাইল বা ডাউনস্ট্রিম সেটিং দিয়ে পুনরায় চালু করতে পারে।
পরিবর্তনের সময় কখন শুরু এবং বন্ধ করা উচিত?
একটি ব্যবহারিক সংজ্ঞা বহির্গামী কাজের থেকে শেষ গৃহীত অংশ থেকে শুরু হয় এবং আগত কাজের জন্য প্রথম স্বীকৃত উৎপাদন উইন্ডোতে শেষ হয়। এছাড়াও প্রথম গঠিত অংশ এবং প্রথম গৃহীত অংশের জন্য মধ্যবর্তী সময় রেকর্ড করুন। প্ল্যান্টকে অবশ্যই উত্পাদন উইন্ডোটি সংজ্ঞায়িত করতে হবে, যেমন একটি নির্দিষ্ট সংখ্যক ধারাবাহিক অংশ বা সমস্ত প্রাসঙ্গিক স্টেশন, গহ্বর বা মাথা জুড়ে একটি সময়-ভিত্তিক নমুনা। একই সংজ্ঞা ব্যবহার করে ভবিষ্যতের তুলনা অর্থবহ করে তোলে।
কিভাবে একটি উদ্ভিদ ব্লো মোল্ডিং ছাঁচ পরিবর্তনের সময় নিরাপদে কমাতে পারে?
শনাক্তকরণ, মঞ্চায়ন, পরিষ্কারকরণ, রেসিপি যাচাইকরণ, গেজ প্রস্তুতি এবং মানের পরিকল্পনা বন্ধ ব্যবধানের বাইরে সরান যেখানে এই ক্রিয়াকলাপগুলি উত্পাদনে হস্তক্ষেপ ছাড়াই করা যেতে পারে। ইন্টারফেস লেবেল করুন, স্টোরেজ রক্ষা করুন, কাজ-নির্দিষ্ট কিট প্রস্তুত করুন এবং প্রতিটি হ্যান্ডঅফের জন্য মালিকদের বরাদ্দ করুন। শারীরিক ছাঁচের কাজ থেকে আলাদাভাবে অপেক্ষা এবং সংশোধনের সময় বিশ্লেষণ করুন। রক্ষীদের বাইপাস করে, বিপজ্জনক-শক্তি নিয়ন্ত্রণ এড়িয়ে, রেটিংহীন উত্তোলন সরঞ্জাম ব্যবহার করে বা প্রয়োজনীয় চেক পাসের আগে অংশ গ্রহণ করে সময় কমিয়ে দেবেন না।
একটি সংরক্ষিত রেসিপি লোড করা কি সেটআপ শেষ করে?
না। একটি সংরক্ষিত রেসিপি অবশ্যই ইনস্টল করা ছাঁচ, ডাই টুলিং, ব্লো পিন, উপাদান এবং পণ্য সংশোধনের সাথে মেলে। কিছু সেটিংস একটি পৃথক প্যারিসন কন্ট্রোলার বা ডাউনস্ট্রিম মেশিনেও থাকতে পারে। সম্পূর্ণ ফাইল সেট নিশ্চিত করুন, অনুমোদিত ম্যানুয়াল গতি প্রমাণ করুন এবং রিলিজ বেসলাইনের সাথে প্রকৃত মেশিনের আচরণের তুলনা করুন। Moog এর DigiPack III ম্যানুয়াল লিঙ্কগুলি প্যারিসন-প্রোফাইল এবং ডাই-গ্যাপ টুলিং ক্রমাঙ্কন তথ্য সহ কন্টেইনার ফাইলগুলিকে সংরক্ষিত করে, যে কারণে হার্ডওয়্যার পরিচয় এবং ফাইলের পরিচয় সংযুক্ত থাকতে হবে।
বস্তুগত পরিবর্তনের পরে কেন কালো দাগ বা রঙের রেখা দেখা যায়?
সম্ভাব্য কারণগুলির মধ্যে রয়েছে হ্যান্ডলিং বা গলে যাওয়া পথে থাকা পুরানো উপাদান, দূষিত রজন বা রিগ্রিন্ড, একটি স্থবির এলাকা থেকে ক্ষয়প্রাপ্ত রজন, অসম রঙের মিশ্রণ, হিটারের ত্রুটি বা একটি অনুপযুক্ত শাটডাউন এবং শোধন। সেটিংস পরিবর্তন করার আগে রজন এবং ট্রানজিশন রেকর্ড সংরক্ষণ করুন। অনুমোদিত মেশিন এবং রজন-সরবরাহকারী পদ্ধতি অনুসরণ করুন, উপাদান রুট পরিদর্শন করুন এবং ত্রুটিটি এলোমেলো বা প্যারিসনের চারপাশে স্থির কিনা তা শ্রেণীবদ্ধ করুন। অনুমান করবেন না যে একটি সর্বজনীন পরিস্কার পদ্ধতি প্রতিটি রজন এবং মাথার জন্য নিরাপদ।
একটি কঠিন পরিবর্তন সম্পর্কে কিংগলকে কী তথ্য পাঠানো উচিত?
মেশিন এবং কন্ট্রোলার সনাক্তকরণ, বহির্গামী এবং আগত পণ্য অঙ্কন, ছাঁচ এবং টুলিং আইডি, রজন গ্রেড এবং লট, মাস্টারব্যাচ এবং রিগ্রিন্ডের বিবরণ, রেসিপি সংশোধন, অ্যালার্ম ইতিহাস, ইউটিলিটি রিডিং, পরিবর্তনের সময়রেখা, চিহ্নিত নমুনা ফটোগ্রাফ এবং পরিমাপ করা ব্যর্থতার ডেটা পাঠান। একটি ভিডিও শুধুমাত্র তখনই অন্তর্ভুক্ত করুন যখন এটি একটি বিপদ অঞ্চলে প্রবেশ না করেই ক্যাপচার করা যায়৷ নির্দিষ্ট প্রমাণ আলোচনাকে একটি উপাদান-পথ, টুলিং, নিয়ন্ত্রণ, উপযোগিতা বা অংশ-নকশা সমস্যাকে আরও দক্ষতার সাথে আলাদা করতে দেয়।
পণ্য প্যাকেজের চারপাশে মেশিনের পরিকল্পনা করুন
একটি নতুন ছাঁচ, নতুন উপাদান বা পুনরাবৃত্তি পরিবর্তন সমস্যার জন্য, প্রকৃত অংশ অঙ্কন, রজন, লক্ষ্য পরীক্ষা, ছাঁচ এবং টুলিং বিশদ, বর্তমান মেশিনের তথ্য এবং পরিবর্তিত পরিবর্তনের রেকর্ড পাঠান। Kinggle একই প্রমাণ সেট থেকে মেশিন, টুলিং, নিয়ন্ত্রণ এবং উত্পাদন প্রয়োজনীয়তা নিয়ে আলোচনা করতে পারে।
আপনার প্রকল্প তথ্য পাঠানসূত্র চেক এবং প্রমাণ পদ্ধতি
মেশিন-ইন্টারফেস, প্রজেক্ট-ইনপুট এবং ট্রেনিং-স্কোপ স্টেটমেন্টের জন্য ফার্স্ট-পার্টি কিংগল পেজ এবং কিংগেল-হোস্টেড ম্যানুয়াল ব্যবহার করা হয়েছিল। নিয়ামক প্রস্তুতকারকের ম্যানুয়ালটি সঞ্চিত-ফাইল এবং টুলিং-ক্যালিব্রেশন সম্পর্কের জন্য ব্যবহৃত হয়েছিল। উপাদান দূষণ এবং অবক্ষয় পথের জন্য একটি অফিসিয়াল রজন-প্রযোজক গাইড ব্যবহার করা হয়েছিল। OSHA প্রবিধানগুলি শুধুমাত্র মার্কিন যুক্তরাষ্ট্রের নিরাপত্তা সীমানা বর্ণনা করার জন্য ব্যবহার করা হয়েছিল। নীচের কোন উৎস একটি সার্বজনীন রেসিপি হিসাবে উপস্থাপন করা হয়.
- Kinggle-হোস্টেড স্বয়ংক্রিয় ব্লো মোল্ডিং মেশিন অপারেশন ম্যানুয়াল, 8 সেপ্টেম্বর, 2026 এ অ্যাক্সেস করা হয়েছে।
- মুগ ডিজিপ্যাক III প্যারিসন ওয়াল থিকনেস কন্ট্রোলার ম্যানুয়াল, MRJ06301, Kinggle দ্বারা হোস্ট করা, 8 সেপ্টেম্বর, 2026 এ অ্যাক্সেস করা হয়েছে।
- Kinggle বিক্রয় প্রক্রিয়াএবংবিক্রয়োত্তর সেবা, 8 সেপ্টেম্বর, 2026 এ অ্যাক্সেস করা হয়েছে।
- LyondellBasell, ব্লো মোল্ডিং সমস্যাগুলি কীভাবে সমাধান করবেন, 8 সেপ্টেম্বর, 2026 এ অ্যাক্সেস করা হয়েছে।
- OSHA 29 CFR 1910.147, বিপদজনক শক্তি নিয়ন্ত্রণ, 8 সেপ্টেম্বর, 2026 এ অ্যাক্সেস করা হয়েছে।
- OSHA 29 CFR 1910.212, সমস্ত মেশিনের জন্য সাধারণ প্রয়োজনীয়তা, 8 সেপ্টেম্বর, 2026 এ অ্যাক্সেস করা হয়েছে।