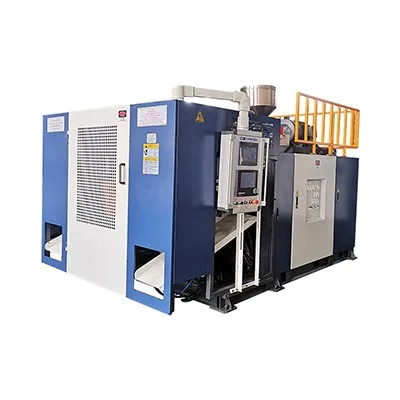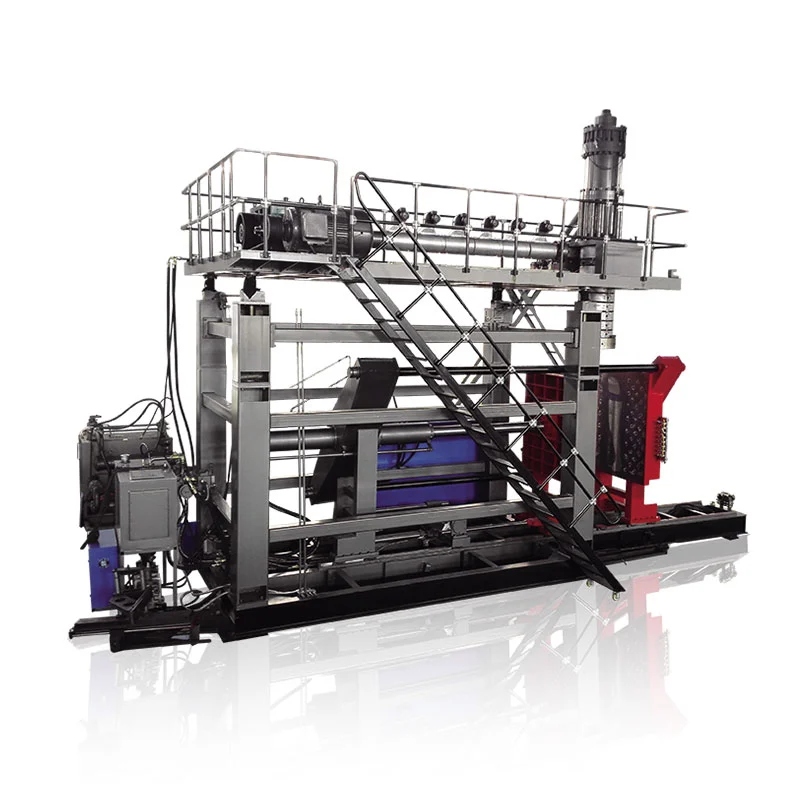
দুটি মাথা, দুটি প্যারিসন এবং দুটি গহ্বর প্রায়শই একই উত্পাদন ধারণার অন্তর্গত - তবে এগুলি বিনিময়যোগ্য পদ নয়। সঠিক বিন্যাস বোতল, আউটলেট পিচ, ছাঁচের স্থান এবং স্থূল গলিত চাহিদা দিয়ে শুরু হয়, লক্ষ্যমাত্রার মাথা গণনা নয়।
একজন ক্রেতা "ফোর-ক্যাভিটি বোতল ব্লোয়িং মেশিন" চাইছেন তিনি একটি চার-আউটলেট ডাই হেড, একটি চার-গহ্বরের ছাঁচ এবং এক বা দুটি ছাঁচ স্টেশন পেতে পারেন। অন্য একজন ক্রেতা একটি "ডাবল হেড ব্লো মোল্ডিং মেশিন" চাইছেন তিনি কেবল দুটি প্যারিসনকে উল্লেখ করছেন। উদ্ধৃতি প্রতিটি উপাদানের তালিকা না করা পর্যন্ত, দুটি পক্ষ বিভিন্ন সরঞ্জাম কল্পনা করার সময় একই সংখ্যা নিয়ে আলোচনা করতে পারে।
এই নির্দেশিকাটি সেই পদগুলিকে আলাদা করে, মাথা নির্বাচনের পিছনে মাত্রিক সীমা দেখানোর জন্য বর্তমান Kinggle 2L, 5L এবং 15L স্পেসিফিকেশন ব্যবহার করে এবং উৎপাদন আউটপুট আবিষ্কার না করে এক-, দুই-, তিন- এবং চার-মাথা ধারণার তুলনা করার জন্য একটি ভর-ভারসাম্য পদ্ধতি প্রদান করে।
প্রথমে চারটি ভিন্ন গণনার নাম দিন
শব্দমাথাবাজারে ঢিলেঢালাভাবে ব্যবহার করা হয়। একটি এক্সট্রুশন ব্লো মোল্ডিং ডাই হেড দ্রবীভূত করে এবং টিউবুলার প্যারিসন গঠন করে। একটি মাল্টি-প্যারিসন ডাই হেডের বেশ কয়েকটি আউটলেট রয়েছে। ছাঁচটি তখন সেই প্যারিসনগুলির চারপাশে বন্ধ হয়ে যায় এবং প্রতিটি ছাঁচের গহ্বর একটি অংশ গঠন করে। একটি স্টেশন হল সম্পূর্ণ ছাঁচ এবং বাতা অবস্থান যা তাদের গ্রহণ করে। একটি স্তর এক্সট্রুশন এবং ডাই-হেড সিস্টেম দ্বারা তৈরি একটি উপাদান স্তর।
| গণনা | শারীরিক অর্থ | উদাহরণ ক্রেতা প্রশ্ন | অনুমান করবেন না |
|---|---|---|---|
| ডাই-হেড আউটলেট | খোলা যা থেকে প্যারিসন এক ছাঁচনির্মাণ ইভেন্টে আবির্ভূত হয় | প্রস্তাব কি একক, ডবল, ট্রিপল নাকি চার মাথা? | যে একটি আউটলেট গণনা একই সংখ্যক স্বীকৃত বোতলের গ্যারান্টি দেয় |
| প্যারিসন্স | নলাকার গলিত দৈর্ঘ্য ছাঁচ দ্বারা বন্দী | প্যারিসনের মধ্যে ওজন এবং সময় কিভাবে ভারসাম্যপূর্ণ হবে? | যে সমান দূরত্বের আউটলেটগুলি সর্বদা সমান প্যারিসন সরবরাহ করে |
| ছাঁচ গহ্বর | অংশ আকার এক ছাঁচ বন্ধ গঠিত | ছাঁচ কি প্রতি ইভেন্টে এক, দুই বা চারটি অংশ তৈরি করে? | সেই গহ্বর গণনা ছাঁচ স্টেশনের সংখ্যা বর্ণনা করে |
| স্টেশন | মেশিন দ্বারা ব্যবহৃত সম্পূর্ণ ছাঁচ এবং বাতা অবস্থান | মেশিন কি একক স্টেশন নাকি ডাবল স্টেশন? | যে একটি দ্বিতীয় স্টেশন একটি দ্বিতীয় ডাই মাথা |
| স্তর | প্রাচীর গঠন জুড়ে উপাদান স্তর | অংশ monolayer বা multilayer? | সেই "ডাবল লেয়ার" মানে ডবল হেড বা ডবল ক্যাভিটি |
স্বাধীন সরঞ্জাম সাহিত্য একই পার্থক্য করে। দR&B ক্রমাগত এক্সট্রুশন শাটল ডেটা শীটএকাধিক আউটলেট সহ ডাই-হেড কনফিগারেশন থেকে আলাদাভাবে এক বা দুই-স্টেশন ক্ল্যাম্প কনফিগারেশন তালিকাভুক্ত করে। এই বিচ্ছেদ যেকোন RFQ-তে কার্যকর: বিভিন্ন লাইনে স্টেশন, ডাই আউটলেট, ছাঁচের গহ্বর এবং স্তরগুলি নির্দিষ্ট করুন।
একটি ডাই হেড লাভ আউটলেট হিসাবে কি পরিবর্তন?
একটি মাল্টি-হেড, মাল্টি-ডাই বা মাল্টি-প্যারিসন ব্লো মোল্ডিং মেশিন সমান্তরালে বেশ কয়েকটি প্যারিসন তৈরি করে। যদি ছাঁচ এবং প্রক্রিয়া প্রতিটি প্যারিসন ক্যাপচার করার জন্য ডিজাইন করা হয় এবং একটি বোতল গঠন করে, তাহলে প্রতি ছাঁচনির্মাণ ইভেন্টের অংশগুলি বাড়তে পারে। লাভ শর্তসাপেক্ষ। প্রতিটি আউটলেটের জন্য স্থান, গলে যাওয়া প্রবাহ, তাপমাত্রা নিয়ন্ত্রণ এবং একটি সংশ্লিষ্ট গহ্বরের অবস্থান প্রয়োজন।
এই চিত্রটি ধারণাগত, একটি Kinggle টুলিং অঙ্কন নয়। বাস্তব আউটলেট ব্যাস, পিচ, প্রবাহ চ্যানেল এবং গহ্বর লেআউট বোতল এবং মেশিনের উপর নির্ভর করে। "দুই মাথা," "তিন মাথা" এবং "চার মাথা" তাই সম্পূর্ণ স্পেসিফিকেশনের পরিবর্তে শুরুর বর্ণনা।
আরও মাথা উপলব্ধ ছাঁচনির্মাণ প্রস্থ বিভক্ত
একটি একক বড় প্যারিসন মেশিনের উপলব্ধ ছাঁচ প্রস্থের বেশি ব্যবহার করতে পারে। যখন বেশ কয়েকটি আউটলেট সেই জায়গাটি ভাগ করে নেয়, তখন বোতলের প্রস্থ, গহ্বরের পিচ, ঘাড়ের অবস্থান, ফ্ল্যাশ পকেট এবং কুলিং সংযোগগুলি পাশাপাশি ফিট করতে হয়। ছাঁচের জন্য গহ্বরের মধ্যে পর্যাপ্ত ইস্পাত এবং ছাঁটাই এবং অংশ অপসারণের জন্য পর্যাপ্ত জায়গা প্রয়োজন।
ইভেন্টের জন্য প্রয়োজনীয় মোট গলে আরও মাথা বাড়ায়
যদি একটি স্থূল প্যারিসনের ওজন 0.10 কেজি হয়, তবে চারটি সমতুল্য প্যারিসনের প্রকৃত ওজনের কোনো পার্থক্য বিবেচনা করার আগে প্রতি ছাঁচনির্মাণ ইভেন্টে 0.40 কেজি প্রয়োজন। উদাহরণ শুধুমাত্র পাটিগণিত ব্যাখ্যা করে; এটি একটি Kinggle বোতল স্পেসিফিকেশন নয়। ইভেন্টগুলির মধ্যে ব্যবধান সংক্ষিপ্ত করা হলে প্রতি ঘণ্টায় গলে যাওয়া চাহিদা আরও বেড়ে যায়।
আরও মাথা নিয়ন্ত্রণের জন্য আরও অবস্থান তৈরি করে
ছাঁচ খোলার পরে চারটি দৃশ্যমান বোতল চারটি সমতুল্য প্রক্রিয়া প্রমাণ করে না। একটি আউটলেট উষ্ণ হতে পারে, একটি প্যারিসন ভিন্নভাবে ঝুলতে পারে, একটি গহ্বর আরও ধীরে ধীরে ঠান্ডা হতে পারে, বা একটি ছাঁটাই অবস্থান অতিরিক্ত ফ্ল্যাশ ছেড়ে যেতে পারে। মাল্টি-ক্যাভিটি আউটপুট তাই গণনা করা উচিত এবং অবস্থান দ্বারা পরিদর্শন করা উচিত - শুধুমাত্র একটি সম্মিলিত মোট হিসাবে নয়।
মূল তুলনা: মেশিন প্ল্যাটফর্ম দ্বারা প্রকাশিত Kinggle মাথা সীমা
Kinggle এর বর্তমান ক্রমাগত এক্সট্রুশন ব্লো মোল্ডিং পৃষ্ঠাগুলি বেশ কয়েকটি মডেলের ঐচ্ছিক দুই-, তিন- এবং চার-ডাই-হেড কনফিগারেশন বর্ণনা করে। স্পেসিফিকেশন টেবিল একক- এবং ডবল-হেড রেফারেন্সের জন্য সঠিক মাত্রা প্রকাশ করে। তারা এই পৃষ্ঠাগুলির জন্য ট্রিপল- বা চার-মাথা পিচ প্রকাশ করে না, তাই এই লেআউটগুলির জন্য এক্সট্রাপোলেশনের পরিবর্তে প্রকল্প প্রকৌশল প্রয়োজন।
| কিংগল মডেল | স্টেশন | সর্বোচ্চ পণ্য ক্ষমতা | সর্বোচ্চ ছাঁচের আকার (W×H) | এইচডিপিই গলানোর ক্ষমতা | একক মাথা সর্বোচ্চ ডাই-পিন ব্যাস | প্রকাশিত ডবল-হেড সেন্টার দূরত্ব | ডাবল-হেড সর্বোচ্চ ডাই-পিন ব্যাস |
|---|---|---|---|---|---|---|---|
| KGB2L | একক | 2 এল | 360 × 380 মিমি | ৩০ কেজি/ঘণ্টা | 90 মিমি | 130 মিমি | 60 মিমি |
| KGB2D | ডাবল | 2 এল | 360 × 380 মিমি | 55 কেজি/ঘণ্টা | 90 মিমি | 130 মিমি | 60 মিমি |
| KGB5L | একক | 5 এল | 410 × 450 মিমি | 55 কেজি/ঘণ্টা | 150 মিমি | 150-180 মিমি | 80 মিমি |
| KGB5D | ডাবল | 5 এল | 410 × 450 মিমি | 80 কেজি/ঘণ্টা | 150 মিমি | 150-180 মিমি | 80 মিমি |
| KGB15L | একক | 15 এল | 580 × 500 মিমি | 100 কেজি/ঘণ্টা | 220 মিমি | 240-280 মিমি | 150 মিমি |
| KGB15D | ডাবল | 15 এল | 580 × 550 মিমি | 120 কেজি/ঘণ্টা | 220 মিমি | 240-280 মিমি | 150 মিমি |
Kinggle এর 2L পৃষ্ঠাগুলি 50 ml থেকে 2 L পর্যন্ত অ্যাপ্লিকেশনগুলিকে বর্ণনা করে৷ এই পরিসরটি পণ্য পরিবারকে চিহ্নিত করে; এর অর্থ এই নয় যে পরিসরের প্রতিটি ধারক প্রতিটি মাথার গণনার সাথে খাপ খায়। একটি প্রশস্ত 2L বোতলের জন্য একটি একক আউটলেটের প্রয়োজন হতে পারে যখন বেশ কয়েকটি সরু বোতল একটি বহু-গহ্বরের ধারণার সাথে মানানসই হতে পারে। সর্বোচ্চ ভলিউম একা লেআউট নির্ধারণ করতে পারে না।


কিংগল ডেটা মাথা নির্বাচন সম্পর্কে কী প্রকাশ করে
1. স্টেশন গণনা এবং মাথার জ্যামিতি স্বাধীন পছন্দ
2L পেয়ারের মধ্যে, একক- এবং ডাবল-স্টেশন উভয় মডেলই একই 90 মিমি একক-হেড সীমা, 130 মিমি ডাবল-হেড সেন্টার দূরত্ব এবং 60 মিমি ডাবল-হেড ডাই-পিন সীমা প্রকাশ করে। 5L এবং 15L জোড়া তাদের নিজ নিজ প্ল্যাটফর্মের মধ্যে একই প্যাটার্ন অনুসরণ করে। একটি দ্বিতীয় স্টেশন পরিবর্তন কিভাবে ছাঁচ বিকল্প; এটি স্বয়ংক্রিয়ভাবে আউটলেট গণনা বা আউটলেট পিচ পরিবর্তন করে না।
2. একটি ডাবল-হেড লেআউটের প্রতি আউটলেটে কম ব্যাস পাওয়া যায়
প্রতিটি প্ল্যাটফর্ম একক-হেড রেফারেন্সের তুলনায় ডাবল-হেড রেফারেন্সের জন্য একটি ছোট সর্বোচ্চ ডাই-পিন ব্যাস প্রকাশ করে: 60 বনাম 90 মিমি 2L, 80 বনাম 150 মিমি 5L, এবং 150 বনাম 220 মিমি 15L। এটি সমাপ্ত বোতল ব্যাসের পূর্বাভাস দেয় না, তবে এটি দেখায় কেন "অন্য মাথা যোগ করুন" নিছক একটি আউটপুট সেটিং নয়। ডাই, প্যারিসন এবং বোতলের জ্যামিতি একসাথে পরিবর্তন হয়।
3. বড় প্ল্যাটফর্মগুলি বিস্তৃত ছাঁচ এবং আউটলেট-স্পেসিং রেফারেন্স প্রকাশ করে
সর্বাধিক ছাঁচের রেফারেন্স 2L জোড়ায় 360 × 380 মিমি থেকে 5L জোড়ায় 410 × 450 মিমি এবং 15L জোড়ায় 580 মিমি পর্যন্ত প্রশস্ত হয়। প্রকাশিত ডাবল-হেড সেন্টারের দূরত্ব 130 মিমি থেকে 150-180 মিমি এবং তারপর 240-280 মিমি পর্যন্ত বৃদ্ধি পায়। এই পরিসংখ্যানগুলি প্ল্যাটফর্ম নির্বাচনকে বোতলের ব্যবধানের সাথে সংযুক্ত করে, কেবলমাত্র নামমাত্র লিটার নয়।
4. জোড়া জোড়া-স্টেশন মডেলগুলি আরও গলানোর ক্ষমতা প্রকাশ করে
ডাবল-স্টেশনের উদাহরণগুলি তাদের একক-স্টেশন অংশীদারদের তুলনায় উচ্চতর HDPE গলানোর ক্ষমতা প্রকাশ করে: 55 বনাম 30 kg/h 2L, 80 বনাম 55 kg/h 5L, এবং 120 বনাম 100 kg/h 15L এ। পার্থক্যগুলির কোন একক অনুপাত নেই এবং একটি আউটপুট গুণক প্রমাণ করে না। তারা দেখায় কেন এক্সট্রুশন সিস্টেম স্টেশন এবং হেড হিসাবে একই হিসাবের অন্তর্গত।
5. তিন- এবং চার-মাথা দাবির জন্য একটি পণ্য-নির্দিষ্ট অঙ্কন প্রয়োজন
পণ্যের বিবরণ নমনীয় 2/3/4 মাল্টি-ডাই-হেড কনফিগারেশনের অনুমতি দেয়, কিন্তু তাদের টেবিলে একটি সর্বজনীন ট্রিপল- বা চার-মাথা কেন্দ্রের দূরত্ব উল্লেখ করা হয় না। ডাবল-হেড সারি থেকে সেই মাত্রাগুলি উদ্ভাবন করা বোতলের প্রস্থ, ছাঁচের ইস্পাত, পিচ, ঘাড়ের অবস্থান এবং পরিষেবা অ্যাক্সেসকে উপেক্ষা করবে। সঠিক পরবর্তী নথিটি ক্রেতার অংশ অঙ্কনের উপর ভিত্তি করে একটি প্রস্তাবিত হেড-এন্ড-মোল্ড লেআউট।
বোতল থেকে মাথার সংখ্যা নির্বাচন করুন - পছন্দসই গুণক থেকে নয়
একটি কারখানার উদ্ধৃতি আরও নির্ভরযোগ্য হয়ে ওঠে যখন ক্রেতা সরবরাহকারীকে একটি সম্পূর্ণ পণ্যের সংজ্ঞা দেয়। প্রস্তাবিত টুলিং পরিবারের জন্য প্রশস্ত এবং সবচেয়ে ভারী SKU দিয়ে শুরু করুন। তারপরে ছোট পণ্যগুলি একটি অবাস্তব আপস না করে একই মেশিন ভাগ করতে পারে কিনা তা পরীক্ষা করুন৷
বোতলের প্রস্থ এবং কেন্দ্রের দূরত্ব
কেন্দ্রের দূরত্ব পার্শ্ববর্তী আউটলেট কেন্দ্ররেখার মধ্যে পরিমাপ করা হয়। প্রতিটি প্যারিসন সঠিক ছাঁচের অবস্থানে প্রবেশ করার জন্য এটিকে গহ্বরের বিন্যাসের সাথে ঘনিষ্ঠভাবে মেলাতে হবে। বোতল শরীরের প্রস্থ শুধুমাত্র প্রয়োজন একটি অংশ. নেক ফিনিশ, হ্যান্ডেল, ফ্ল্যাশ পকেট, পিঞ্চ-অফ এরিয়া এবং গহ্বরের মধ্যে ছাঁচের প্রাচীরও স্থান গ্রাস করে।
অংশ ওজন এবং স্থূল প্যারিসন ভর
সমাপ্ত বোতল ওজন প্রতিটি ইভেন্টের জন্য এক্সট্রুডার সরবরাহ করতে হবে এমন ভর নয়। স্থূল প্যারিসন এর মধ্যে রয়েছে বোতলের জন্য ক্যাপচার করা উপাদান প্লাস টপ এবং বটম ফ্ল্যাশ এবং অন্য কোনো ছাঁটা উপাদান। সমস্ত সক্রিয় অবস্থান দ্বারা একটি অবস্থানের স্থূল ভরকে গুণ করুন, তারপর পরিকল্পিত ইভেন্ট হারে এক্সট্রুশন সিস্টেমের সাথে মোটের তুলনা করুন।
কুলিং এবং অপসারণ
আরও গহ্বর প্রতিটি ছাঁচ বন্ধে অপসারণ করতে আরও তাপ তৈরি করতে পারে। অসম জলের পথগুলি একটি গহ্বরকে ধীর অবস্থানে পরিণত করতে পারে। ছাঁচটি খোলার পরে, কোষটিকে অবশ্যই পৃথক করতে হবে, ছাঁটাই করতে হবে, পরীক্ষা করতে হবে এবং সংঘর্ষ বা অত্যধিক সঞ্চয় ছাড়াই প্রতিটি অংশকে বোঝাতে হবে। একটি ছাঁচনির্মাণ মেশিন তার চলাচল সম্পূর্ণ করতে পারে যখন ডাউনস্ট্রিম সরঞ্জামগুলি ইতিমধ্যেই উত্পাদনের বাধা হয়ে দাঁড়িয়েছে।
SKU কৌশল
একটি উচ্চ-গহ্বর ছাঁচ একটি স্থিতিশীল, সংকীর্ণ বোতল পরিবারের জন্য উপযুক্ত হতে পারে। এটি কম আকর্ষণীয় হতে পারে যখন অর্ডার ছোট হয়, ডিজাইন প্রায়ই পরিবর্তিত হয় বা SKU-এর একটি বড় অংশ একই পিচ ব্যবহার করতে পারে না। SKU দ্বারা বার্ষিক ভালো অংশের চাহিদা এবং পরিবর্তনের সময় তুলনা করুন। প্রতিটি ছাঁচকে একটি মৌসুমী শিখরের চারপাশে আকার দেবেন না যদি না বাকি কারখানাটি সেই ক্ষমতা ব্যবহার করতে পারে।
ঘটনা, অংশ এবং ভর ভারসাম্য সহ বাস্তবসম্মত আউটপুট গণনা করুন
ক্যাটালগ শুকনো চক্র এবং মাথার সংখ্যা বিক্রয়যোগ্য বোতলের পূর্বাভাস দেওয়ার জন্য যথেষ্ট নয়। দুটি সংযুক্ত গণনা ব্যবহার করুন: একটি গৃহীত অংশগুলির জন্য এবং একটি স্থূল গলিত চাহিদার জন্য৷
প্রতি ঘন্টায় ভাল অংশ = প্রতি ঘন্টায় স্থিতিশীল ছাঁচনির্মাণ ইভেন্ট × প্রতি ইভেন্টে গঠিত অংশ × স্বীকৃত ভগ্নাংশ
স্থূল গলিত চাহিদা (কেজি/ঘণ্টা) = স্থিতিশীল ছাঁচনির্মাণ ইভেন্ট প্রতি ঘন্টা × মোট গ্রস প্যারিসন ভর প্রতি ইভেন্ট (কেজি)
গৃহীত ভগ্নাংশ অবশ্যই ক্রেতার গুণমানের সংজ্ঞা এবং একটি সম্মত ট্রায়াল বা সৎ পরিকল্পনা অনুমান থেকে আসতে হবে। মোট গ্রস প্যারিসন ভর হল একটি ইভেন্টে ব্যবহৃত সমস্ত প্যারিসনের সমষ্টি। যদি চারটি আউটলেট অভিন্ন ভর সরবরাহ না করে, তবে সেগুলি যোগ করার আগে চারটি অবস্থান আলাদাভাবে রেকর্ড করুন।
একটি স্বচ্ছ অনুমানমূলক উদাহরণ
অনুমান করুন একটি প্রস্তাবিত চার-আউটলেট বিন্যাস প্রতি ইভেন্টে চারটি বোতল তৈরি করে। একটি স্থিতিশীল পরীক্ষার সময় - একটি শুষ্ক চক্র নয় - কোষটি প্রতি ঘন্টায় 300টি ছাঁচনির্মাণ ইভেন্টগুলি সম্পন্ন করে৷ যদি সম্মত গৃহীত ভগ্নাংশটি 0.97 হয়, গণনা করা ভাল আউটপুট 300 × 4 × 0.97 = 1,164 বোতল প্রতি ঘন্টা। যদি প্রতি ইভেন্টে মোট প্যারিসন ভর 0.44 কেজি হয়, মোট গলিত চাহিদা 300 × 0.44 = 132 কেজি/ঘণ্টা হয়।
এই সংখ্যা শুধুমাত্র একটি শিক্ষণ উদাহরণ এবং একটি Kinggle মডেল ফলাফল নয়. তারা প্রদর্শন করে যে কেন একটি চার-মাথা মেশিন স্বয়ংক্রিয়ভাবে উপযুক্ত নয়: প্রস্তাবিত এক্সট্রুডারের উপাদান এবং অবস্থার জন্য যাচাইকৃত ক্ষমতার প্রয়োজন হবে, ঠান্ডা হওয়ার সময় এবং সমস্ত নিম্নমুখী পদক্ষেপগুলি ইভেন্টের হার এবং গুণমান বজায় রাখতে হবে। ক্রয়ের সিদ্ধান্ত নেওয়ার আগে পরিমাপ করা প্রকল্প ডেটা প্রতিস্থাপন করুন।
কিংগলেরক্রমাগত ঘা ছাঁচনির্মাণ মেশিন গাইডস্টেশন গণনা, ডাই-হেড গহ্বর এবং চক্রের সময় কীভাবে একত্রিত হয় তা ব্যাখ্যা করে। উদ্ভিদ পরিকল্পনার জন্য, এছাড়াও বৈদ্যুতিক, সংকুচিত-বায়ু এবং শীতল অবস্থার সাথে যাচাই করুনব্লো ছাঁচনির্মাণ মেশিন ইউটিলিটি গাইড.
ফ্যাক্টরি কমিশনিং: প্রতিটি আউটলেট এবং গহ্বরকে একটি অবস্থান হিসাবে যোগ্যতা অর্জন করুন
একটি সম্মিলিত গড় একটি দুর্বল অবস্থান লুকাতে পারে। যদি তিনটি বোতল ওজন পরীক্ষায় উত্তীর্ণ হয় এবং একটি হালকা হয়, তবে একটি গহ্বর অস্থির হলেও তাদের গড় গ্রহণযোগ্য হতে পারে। ফ্যাক্টরি গ্রহণ এবং স্টার্টআপের সময়, প্রতিটি ডাই আউটলেট এবং গহ্বরের অবস্থান লেবেল করুন এবং ছাঁটাই এবং পরিদর্শনের মাধ্যমে সেই পরিচয়টি সংরক্ষণ করুন।
পজিশন-বাই-পজিশন বেসলাইন স্থাপন করুন
- মেশিন, ডাই হেড, ছাঁচ, রজন লট, রেসিপি এবং ইউটিলিটি শর্ত সনাক্ত করুন।
- প্রতিটি আউটলেট/গহ্বর অবস্থান থেকে ক্রমানুসারে অংশ সংগ্রহ করুন।
- স্থূল প্যারিসন ভর রেকর্ড করুন যেখানে সম্মত নিরাপদ ট্রায়াল পদ্ধতি এটির অনুমতি দেয়।
- প্রতিটি অবস্থানের জন্য সমাপ্ত ওজন এবং একই গুরুত্বপূর্ণ প্রাচীর অবস্থানগুলি পরিমাপ করুন।
- চিমটি-অফ, ঘাড় ফিনিস, ফ্ল্যাশ, মাত্রা, চেহারা এবং ফুটো কর্মক্ষমতা পরিদর্শন করুন।
- রেকর্ড ইভেন্টের ব্যবধান, প্রত্যাখ্যান, অ্যালার্ম, ম্যানুয়াল হস্তক্ষেপ এবং ডাউনস্ট্রিম স্টপ।
- কোনো অনুমোদিত সমন্বয় অনুসরণ করে স্থিতিশীল অবস্থা পুনরুদ্ধার করার পরে পুনরাবৃত্তি করুন।
একবারে একটি নিয়ন্ত্রিত ফ্যাক্টর পরিবর্তন করুন
যদি একটি প্যারিসন ভিন্ন হয়, প্রথমে প্যাটার্নটি ডাই আউটলেট, ক্যাভিটি, কুলিং সার্কিট বা ডাউনস্ট্রিম অবস্থান অনুসরণ করে কিনা তা নির্ধারণ করুন। একটি সমন্বিত রেকর্ড একবারে একাধিক HMI মান সামঞ্জস্য করার চেয়ে বেশি কার্যকর। কিংগলেরHMI সেটিংস এবং অ্যালার্ম গাইডরেসিপি পরিবর্তন করার আগে প্রমাণ রেকর্ড করার পরামর্শ দেয়।
শুধুমাত্র মোট ওজন নয়, প্রাচীর বিতরণ পরীক্ষা করুন
দুটি বোতল একই ওজন করতে পারে এবং এখনও উপাদান আলাদাভাবে বিতরণ করতে পারে। সংজ্ঞায়িত কাঁধ, বডি, হ্যান্ডেল, বেস এবং পিঞ্চ-অফ অবস্থানের তুলনা করুন যেখানে অংশের সাথে প্রাসঙ্গিক। যদি প্রকল্পটি প্রোগ্রাম করা প্রাচীর নিয়ন্ত্রণ ব্যবহার করে,প্যারিসন প্রোগ্রামিং গাইডপরিমাপ করা অঞ্চলে প্রোগ্রাম পয়েন্ট সংযোগ করার জন্য একটি কাঠামোগত পদ্ধতি প্রদান করে।
একটি রক্ষণাবেক্ষণ রেফারেন্স মধ্যে গৃহীত ট্রায়াল চালু
অনুমোদিত অবস্থানের ডেটা, তাপমাত্রার অবস্থা, পরিচ্ছন্নতার অবস্থা, জলের অবস্থা এবং টুলিং পরিচয় রাখুন। যখন একটি অবস্থান পরে সরে যায়, তখন রক্ষণাবেক্ষণ মূল বেসলাইনের সাথে তুলনা করতে পারে। দপ্রতিরোধমূলক রক্ষণাবেক্ষণ চেকলিস্টসেই পর্যবেক্ষণগুলিকে নিয়মিত পরিদর্শনে বহন করতে পারে।
সাধারণ সংমিশ্রণ—এবং প্রতিটি বিবরণ এখনও কী খোলা থাকে
| সংক্ষিপ্ত বিবরণ | এটা সম্ভবত মানে কি | কি RFQ এখনও নিশ্চিত করতে হবে |
|---|---|---|
| ডাবল হেড, টু ক্যাভিটি মেশিন | দুটি প্যারিসন প্রতি ছাঁচনির্মাণ ইভেন্টে দুটি ছাঁচ গহ্বর খাওয়ায় | স্টেশন গণনা, আউটলেট পিচ, ছাঁচের আকার, অংশ ওজন, এক্সট্রুশন ক্ষমতা এবং নিম্নধারার সুযোগ |
| চার মাথা বোতল ফুঁ মেশিন | চারটি ডাই আউটলেট সমান্তরালে চারটি প্যারিসন গঠন করে | ছাঁচে চারটি সংশ্লিষ্ট গহ্বর আছে কিনা, সঠিক পিচ এবং সমস্ত SKU ফিট আছে কিনা |
| ডাবল-স্টেশন, ডাবল-হেড মেশিন | একটি দুই-আউটলেট ডাই সিস্টেমের চারপাশে দুটি ছাঁচ স্টেশন বিকল্প | ছাঁচ সেটের সংখ্যা, ইভেন্ট সিকোয়েন্স, গলিত চাহিদা, অপসারণ পদ্ধতি এবং গ্যারান্টিযুক্ত ট্রায়াল শর্তাবলী |
| চার-গহ্বর ঘা ছাঁচনির্মাণ মেশিন | এক ছাঁচ বন্ধ চার অংশ গঠন করতে পারেন | ডাই আউটলেট ব্যবস্থা, স্টেশন গণনা, গহ্বরের ভারসাম্য, কুলিং এবং গৃহীত আউটপুট |
| ডাবল-লেয়ার, ডাবল-হেড মেশিন | একটি মাল্টিলেয়ার সিস্টেম দুটি আউটলেট খাওয়াতে পারে | এক্সট্রুডার গণনা, উপাদান গঠন, স্তর অনুপাত, স্ক্র্যাপ রুট, আউটলেট, গহ্বর এবং স্টেশন |
“প্লাস্টিক বোতল তৈরির মেশিন,” “HDPE বোতল ব্লোয়িং মেশিন,” “এক্সট্রুশন বোতল মেশিন,” “মাল্টি-ডাই হেড ব্লো মোল্ডার” এবং “মাল্টি-প্যারিসন এক্সট্রুশন ব্লো মোল্ডিং মেশিন” সবই সম্পর্কিত সরঞ্জামের অনুসন্ধানে উপস্থিত হতে পারে। একটি প্রযুক্তিগতভাবে সম্পূর্ণ স্পেসিফিকেশন বোধগম্য থাকা উচিত এমনকি যখন সেই বিপণনের নামগুলি পরিবর্তিত হয়।
একটি মাল্টি-হেড ব্লো মোল্ডিং প্রকল্পের জন্য RFQ চেকলিস্ট
প্রতিটি সরবরাহকারীকে একই পণ্য এবং কারখানার ইনপুট পাঠান। প্রতিটি উদ্ধৃতিকে একই ক্রমে উত্তর দিতে বলুন, প্রকল্পের গ্যারান্টি থেকে আলাদা করা ক্যাটালগ রেফারেন্স সহ।
| আরএফকিউ গ্রুপ | তথ্য প্রদান | প্রয়োজনীয় সরবরাহকারী প্রতিক্রিয়া |
|---|---|---|
| পণ্য | 2D/3D অঙ্কন বা নমুনা, ক্ষমতা, সর্বোচ্চ মাত্রা, ঘাড়, হ্যান্ডেল, বিভাজন লাইন এবং ট্রিম জ্যামিতি | সামঞ্জস্যপূর্ণ মেশিন প্ল্যাটফর্ম, ওরিয়েন্টেশন, ক্যাভিটি লেআউট এবং যেকোন ডিজাইন সংক্রান্ত উদ্বেগ |
| উপাদান | সঠিক রেজিন গ্রেড, রঙ/সংযোজন, রিগ্রিন্ড বা পিসিআর প্ল্যান এবং সরবরাহকারী ডেটা | প্রস্তাবিত স্ক্রু/এক্সট্রুশন সুযোগ, প্রক্রিয়াকরণ অনুমান এবং ট্রায়াল উপাদান প্রয়োজনীয়তা |
| ভর এবং গুণমান | সমাপ্ত ওজন, আনুমানিক গ্রস প্যারিসন/ফ্ল্যাশ, সমালোচনামূলক দেয়াল, মাত্রা এবং কার্যকরী পরীক্ষা | ট্রায়াল পদ্ধতি, অবস্থান এবং গ্রহণযোগ্যতা সংজ্ঞা দ্বারা নমুনা |
| আউটপুট | প্রতি ঘন্টায় ভাল অংশ, শিফট/বছরের ভলিউম, SKU মিশ্রণ এবং পরিবর্তনের ফ্রিকোয়েন্সি প্রয়োজন | প্রতি ঘন্টা ইভেন্ট, প্রতি ইভেন্টের অংশ, গৃহীত ভগ্নাংশ এবং স্থূল গলিত গণনা |
| টুলিং | বিদ্যমান ছাঁচ বা পছন্দের গহ্বর ধারণা | আউটলেট গণনা, কেন্দ্রের দূরত্ব, ডাই-পিন পরিসীমা, ছাঁচের আকার, গহ্বরের পিচ, ছাঁচ সেট এবং কুলিং ডিজাইন |
| মেশিন | পছন্দের অটোমেশন স্তর এবং কারখানার সীমাবদ্ধতা | স্টেশন কাউন্ট, ক্ল্যাম্প, এক্সট্রুডার, কন্ট্রোল, টেক-আউট এবং অন্তর্ভুক্ত বিকল্প |
| কারখানা | পাওয়ার স্ট্যান্ডার্ড, বায়ু/জলের অবস্থা, পরিবেষ্টিত সীমা, মেঝে, উচ্চতা এবং উত্তোলনের পথ | প্রকল্পের ইউটিলিটি শীট, সাধারণ ব্যবস্থা, ভিত্তি/লোডিং এবং পরিষেবা-ক্লিয়ারেন্সের প্রয়োজনীয়তা |
| ডাউনস্ট্রিম | ট্রিমিং, লিক টেস্টিং, কনভেয়িং, লেবেলিং, প্যাকিং এবং স্ক্র্যাপ-হ্যান্ডলিং প্ল্যান | প্রতিটি অন্তর্ভুক্ত এবং ক্রেতা দ্বারা সরবরাহ করা পর্যায়ের জন্য ক্ষমতা এবং ইন্টারফেসের সীমানা |
পরীক্ষার শর্ত ছাড়া একটি আউটপুট লাইন গ্রহণ করবেন না
একটি দরকারী গ্রহণযোগ্যতা নথিতে বোতলের অঙ্কন, উপাদানের গ্রেড, সমাপ্ত এবং স্থূল ওজন, সক্রিয় আউটলেট এবং গহ্বর, ছাঁচের শীতল অবস্থা, স্থিতিশীল রান উইন্ডো, গুণমান পরীক্ষা, নমুনা পরিকল্পনা এবং অন্তর্ভুক্ত ডাউনস্ট্রিম সরঞ্জামের নাম রয়েছে। এটি অবস্থান অনুসারে গৃহীত অংশগুলি রেকর্ড করে। এই শর্তগুলি ছাড়া, "pcs/h" মেশিনের গতিবিধি, পরিদর্শনের আগে গঠিত অংশগুলি বা ভাল প্যাক করা বোতল—তিনটি ভিন্ন ফলাফল বর্ণনা করতে পারে।
ক্রয় অর্ডার জমা দেওয়ার আগে লেআউটের জন্য জিজ্ঞাসা করুন
চূড়ান্ত অঙ্কনে ছাঁচের গহ্বর, ছাঁচ এবং প্ল্যাটেনের সীমানা, ব্লো পিন, ট্রিমিং বা ডিফ্ল্যাশিং পদ্ধতি, টেক-আউট পাথ এবং পরিষেবা ছাড়পত্রের বিপরীতে ডাই-আউটলেট সেন্টারলাইন দেখানো উচিত। একটি ট্রিপল- বা চার-মাথা কিংগল অনুরোধের জন্য, এই অঙ্কনটি যেখানে প্রকল্প-নির্দিষ্ট পিচ নিশ্চিত করা হয়; এটি প্রকাশিত ডাবল-হেড টেবিল থেকে অনুমান করা উচিত নয়।
প্রায়শই জিজ্ঞাসিত প্রশ্ন
একটি মাল্টি-হেড ব্লো মোল্ডিং মেশিন কি?
একটি মাল্টি-হেড ব্লো মোল্ডিং মেশিন একটি মোল্ডিং ইভেন্টে একাধিক প্যারিসন তৈরি করতে বিভিন্ন আউটলেট সহ একটি ডাই-হেড ব্যবস্থা ব্যবহার করে। আউটলেট গণনা, কেন্দ্রের দূরত্ব এবং ডাই সাইজ অবশ্যই বোতল এবং ছাঁচ-গহ্বরের লেআউটের সাথে মেলে।
একটি ডাবল-হেড মেশিন কি দুই-গহ্বরের মেশিনের মতো?
না। ডাবল হেড দুটি ডাই আউটলেট বা প্যারিসন বর্ণনা করে; দুটি গহ্বর ছাঁচে দুটি অংশের আকার বর্ণনা করে। এগুলি সাধারণত একটি মিলে যাওয়া দুই-অংশের বিন্যাস হিসাবে ডিজাইন করা হয়, তবে উদ্ধৃতি দুটি আলাদাভাবে উল্লেখ করা উচিত।
একটি ফোর-হেড ব্লো মোল্ডিং মেশিন কি চারগুণ বেশি বোতল তৈরি করে?
স্বয়ংক্রিয়ভাবে নয়। এটি প্রতি ছাঁচনির্মাণ ইভেন্টে আরও অংশ গঠন করতে পারে, তবে প্রকৃত ভাল আউটপুট স্থিতিশীল ইভেন্ট হার, মোট গলিত চাহিদা, আউটলেট এবং গহ্বরের ভারসাম্য, শীতলকরণ, ছাঁটাই, পরীক্ষা এবং গৃহীত মানের উপর নির্ভর করে।
কিভাবে ডাই-হেড কেন্দ্রের দূরত্ব নির্বাচন করা হয়?
কেন্দ্রের দূরত্ব প্রস্তাবিত গহ্বর পিচ এবং পণ্য বিন্যাস থেকে নির্বাচন করা হয়। বোতলের প্রস্থ, ঘাড়ের অবস্থান, ফ্ল্যাশ পকেট, মোল্ড স্টিল, কুলিং, ব্লো পিন, ট্রিমিং এবং অপসারণের স্থান সবই চূড়ান্ত মাত্রাকে প্রভাবিত করে।
একটি মেশিন কি একক এবং মাল্টি-হেড উত্পাদনের মধ্যে স্যুইচ করতে পারে?
একটি উপযুক্তভাবে ইঞ্জিনিয়ারড প্ল্যাটফর্মে একটি ভিন্ন ডাই-হেড বা টুলিং ব্যবস্থা সম্ভব হতে পারে, তবে এটি অনুমান করা উচিত নয়। যান্ত্রিক ফিট, এক্সট্রুশন সুযোগ, নিয়ন্ত্রণ, পরিবর্তনের কাজ, ছাঁচের সামঞ্জস্য এবং সরবরাহকারীর সাথে কমিশনিং প্রয়োজনীয়তা নিশ্চিত করুন।
এক্সট্রুশন ব্লো ছাঁচনির্মাণে গহ্বরের সংখ্যা কী সীমাবদ্ধ করে?
সীমার মধ্যে রয়েছে পণ্যের মাত্রা, উপলব্ধ ছাঁচ এবং প্লেটেন স্থান, আউটলেট পিচ, ডাই এবং প্যারিসন জ্যামিতি, ক্ল্যাম্পের প্রয়োজনীয়তা, এক্সট্রুশন ক্ষমতা, কুলিং ব্যালেন্স, অংশ অপসারণ এবং ডাউনস্ট্রিম ক্ষমতা।
একটি মাল্টি-গহ্বর মেশিন উদ্ধৃতি জন্য আমি কি তথ্য পাঠাতে হবে?
অংশ অঙ্কন বা নমুনা, উপাদান গ্রেড, সমাপ্ত এবং স্থূল প্যারিসন ওজন, সমালোচনামূলক দেয়াল এবং পরীক্ষা, প্রয়োজনীয় ভাল আউটপুট, SKU পরিকল্পনা, কারখানার উপযোগিতা, বিন্যাস সীমা এবং নিম্নধারার প্রয়োজনীয়তা পাঠান।