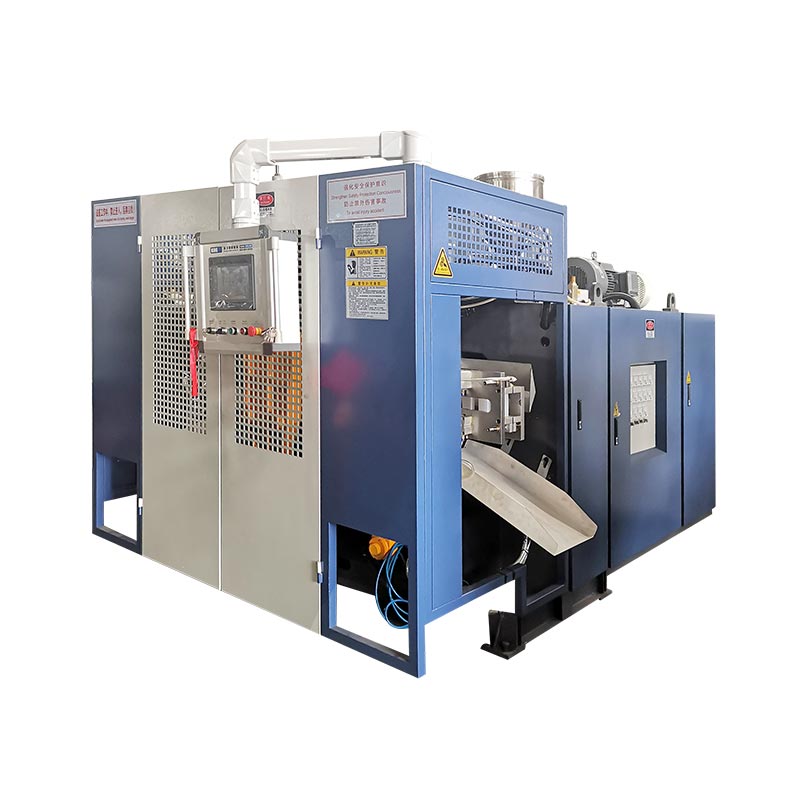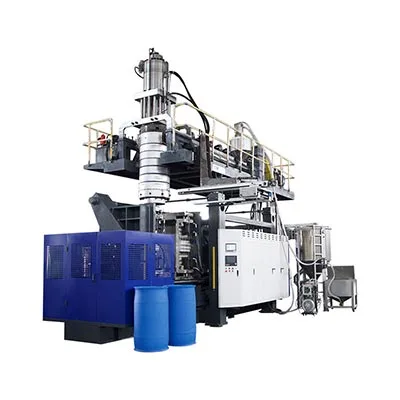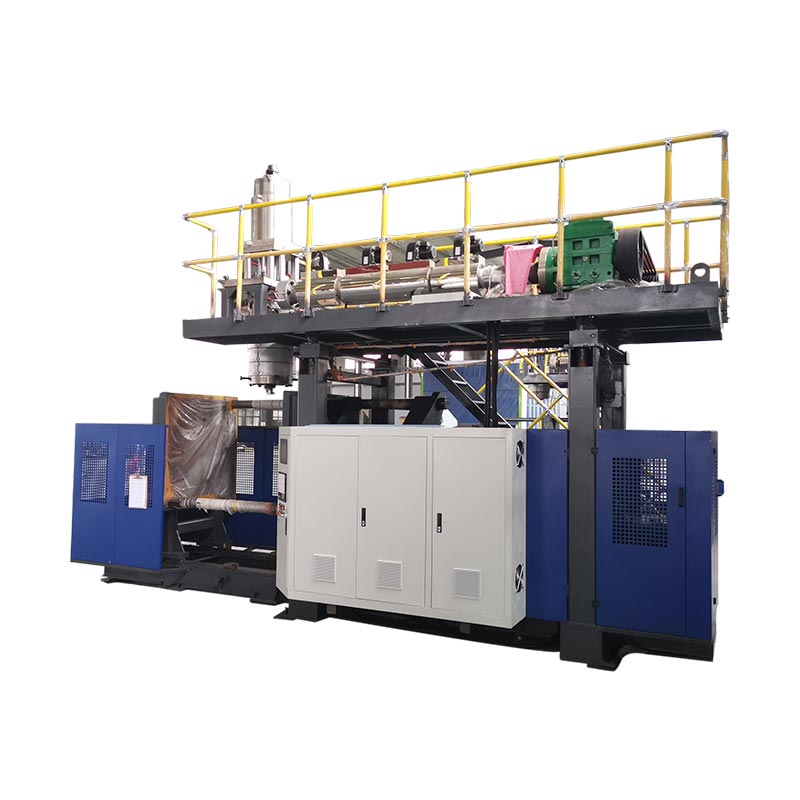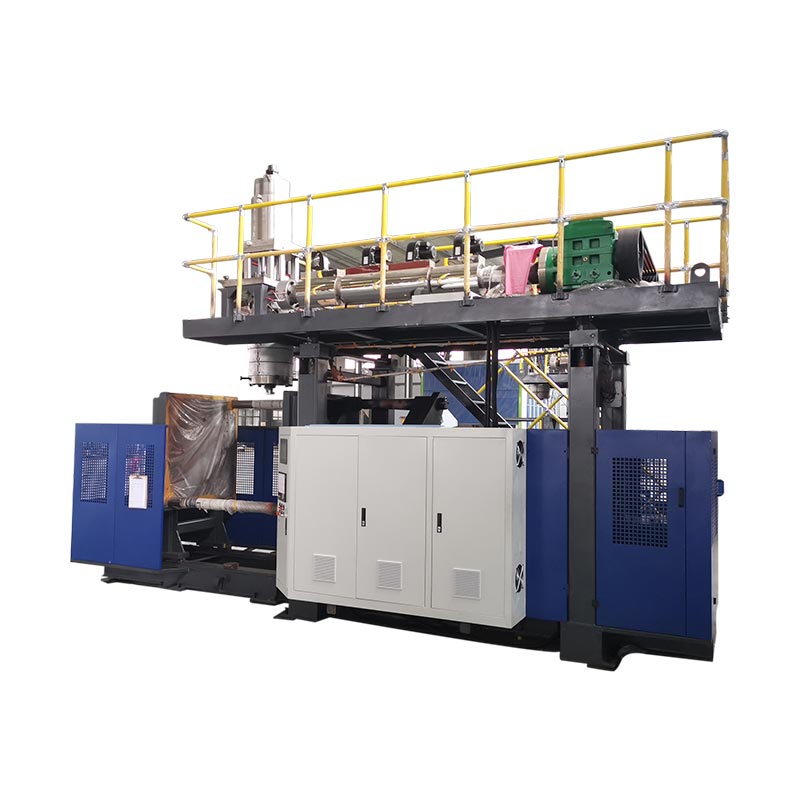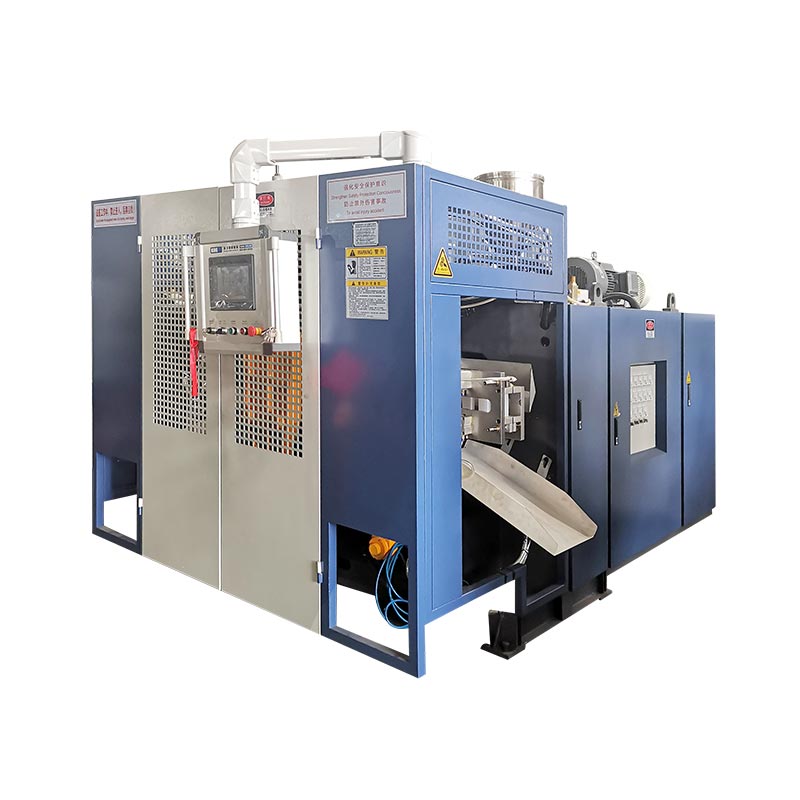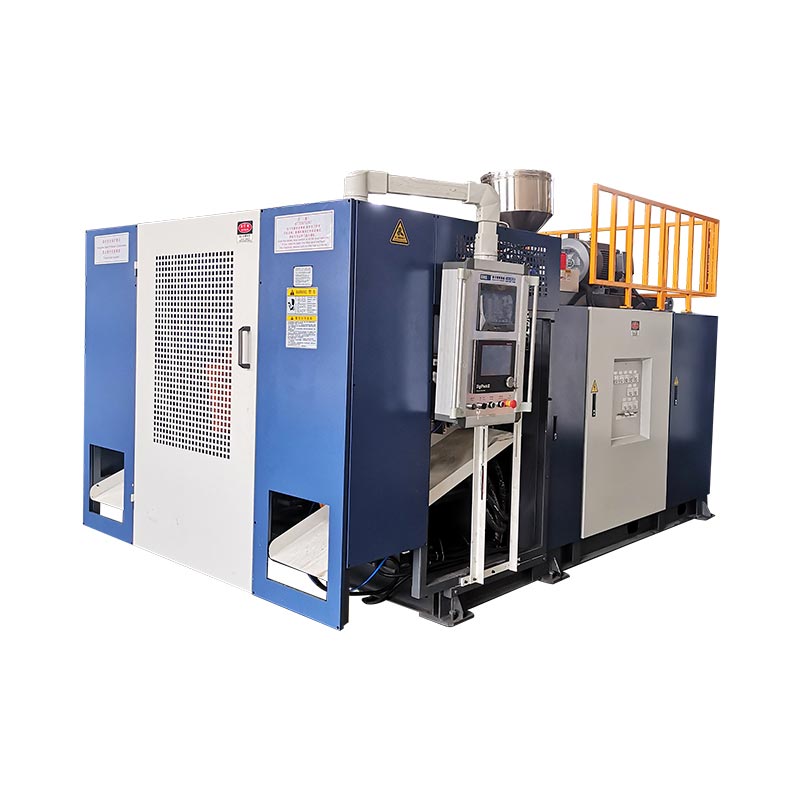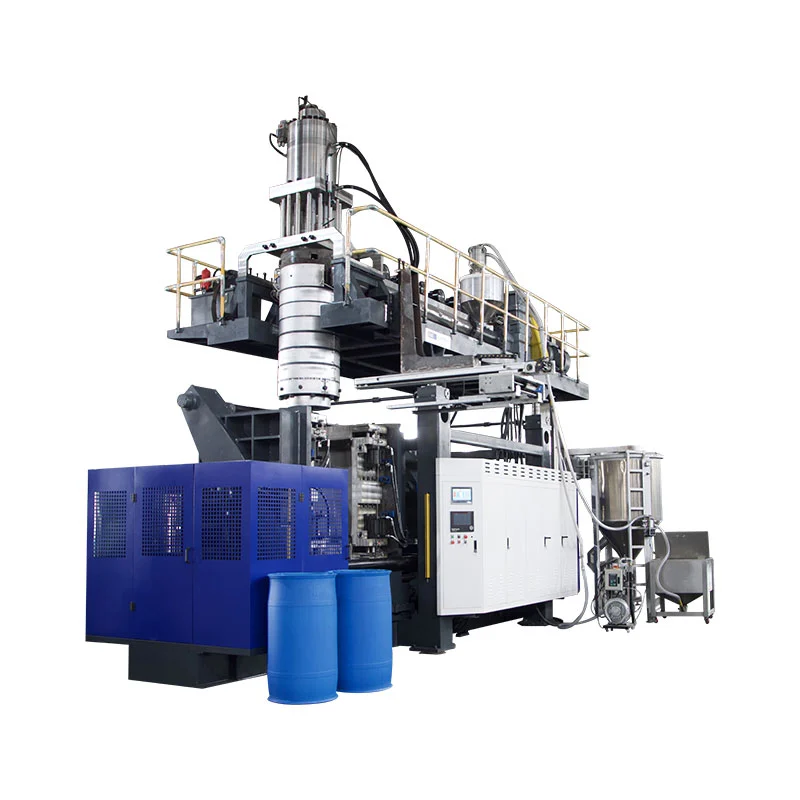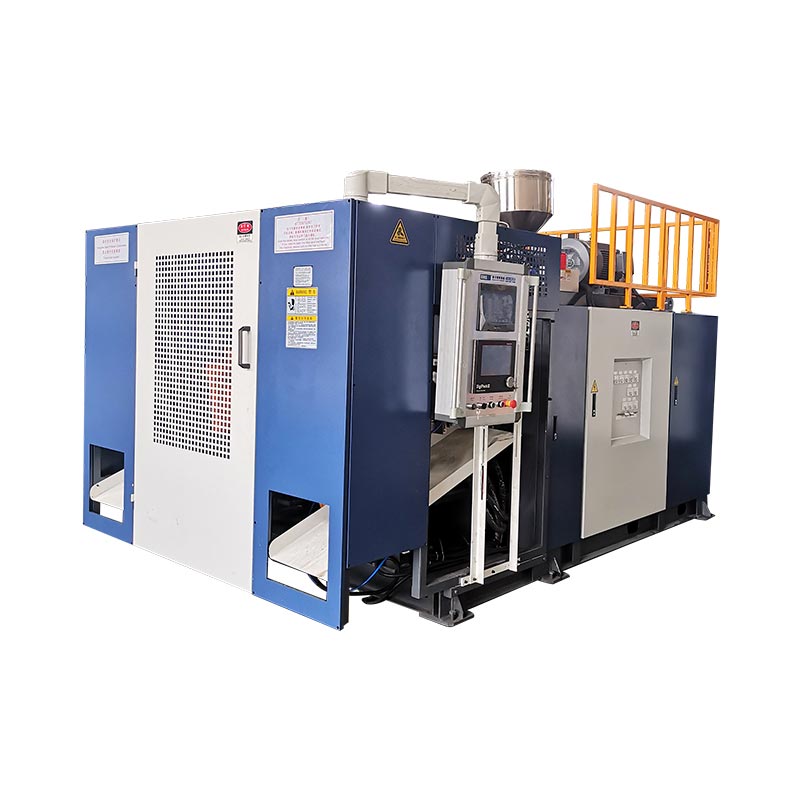
একটি দ্বিতীয় স্টেশন পরিবর্তন করে কিভাবে মেশিন এক্সট্রুশন, কুলিং এবং ছাঁচ-হ্যান্ডলিং সময় ব্যবহার করে। এটি স্বয়ংক্রিয়ভাবে বিক্রিযোগ্য আউটপুট দ্বিগুণ করে না, প্রতি বোতল কম শক্তি বা একটি বড় পণ্য তৈরি করে না। তিন জোড়া কিংগেল মেশিনের আকার দেখায় যেখানে আসল পার্থক্য দেখা যায়।
আসলএকক বনাম ডবল স্টেশন ঘা ছাঁচনির্মাণ মেশিনতুলনা তাই একটি সম্পূর্ণ-কোষ অধ্যয়ন, একটি ক্যারেজ গণনা নয়। সিদ্ধান্তটি অবশ্যই বোতল, উৎপাদন সময়সূচী, স্থূল গলিত চাহিদা, দুই-স্টেশনের ক্রম এবং স্বীকৃত অংশের প্রয়োজনীয়তার সাথে সংযোগ করতে হবে।
এক স্টেশন এবং দুই মধ্যে কি পরিবর্তন?
একটি একক-স্টেশন ক্রমাগত এক্সট্রুশন ব্লো মোল্ডিং মেশিনে, একটি ছাঁচ-এবং-ক্ল্যাম্প অবস্থান প্যারিসন ক্যাপচার করে, অংশ গঠন করে, এটিকে ঠান্ডা করে এবং ছেড়ে দেয়। পরবর্তী ছাঁচনির্মাণ ইভেন্টটি অবশ্যই সেই একটি স্টেশনের ক্রম অনুসারে মাপসই হবে।
একটি ডাবল-স্টেশন—বা টুইন-স্টেশন—এক্সট্রুশন ব্লো মোল্ডিং মেশিন একটি শেয়ার্ড এক্সট্রুশন সিস্টেমের চারপাশে দুটি ছাঁচের অবস্থানকে বিকল্প করে। একটি স্টেশন ফুঁ, শীতল বা আংশিক-অপসারণের ধাপে থাকতে পারে যখন অন্যটি পরবর্তী প্যারিসন ক্যাপচার করার জন্য প্রস্তুত হয়। এই কারণেই ডাবল-স্টেশন সরঞ্জামগুলিকে কিছু বাজারে ডাবল-পার্শ্বযুক্ত বা শাটল ব্লো মোল্ডিং মেশিন হিসাবেও বর্ণনা করা হয়।
এই সরলীকৃত ক্রম সুযোগ ব্যাখ্যা করে, চূড়ান্ত উৎপাদন হার নয়। স্টেশন ভ্রমণ, প্যারিসন গঠন, ছাঁচ বন্ধ, ফুঁ, নিষ্কাশন, কুলিং, ইজেকশন, ট্রিমিং এবং ডাউনস্ট্রিম স্থানান্তর এখনও একসাথে ফিট করতে হবে। স্বাধীন শাটল-মেশিন সাহিত্য একক- এবং মাল্টি-প্যারিসন ডাই হেড থেকে আলাদাভাবে একক- এবং দ্বি-পার্শ্বযুক্ত কনফিগারেশন তালিকাভুক্ত করে, যা শক্তিশালী করে যে এইগুলি বিভিন্ন সরঞ্জাম পছন্দ।
স্টেশন গণনা, মাথা গণনা, গহ্বর গণনা এবং স্তর গণনা বিভ্রান্ত করবেন না
অনেক উদ্ধৃতি ভুল শুরু হয় কারণ "ডবল" কি দ্বিগুণ করা হয়েছে তা না বলে ব্যবহার করা হয়। একটি ডাবল-স্টেশন মেশিন অগত্যা একটি ডাবল-হেড মেশিন, একটি দুই-গহ্বর ছাঁচ বা একটি দ্বি-স্তর লাইন নয়।
| মেয়াদ | এটা গণনা কি | এটা কি পরিবর্তন | সরবরাহকারীর জন্য প্রশ্ন |
|---|---|---|---|
| একক বা ডাবল স্টেশন | মোল্ড-এন্ড-ক্ল্যাম্প পজিশন যা ক্রম অনুসারে কাজ করে | মেশিনের ক্রম, ছাঁচ-সেট প্রয়োজনীয়তা, আউটপুট সম্ভাবনা, পদচিহ্ন এবং হ্যান্ডলিং | এই মেশিনে কতগুলি সম্পূর্ণ ছাঁচ স্টেশন বিকল্প? |
| একক বা মাল্টি হেড ডাই | প্যারিসন এক ছাঁচনির্মাণ ইভেন্টে বহিষ্কৃত | একবারে কতগুলি ছাঁচ গহ্বর খাওয়ানো যেতে পারে এবং প্রয়োজনীয় আউটলেট পিচ | কতগুলি আউটলেট অন্তর্ভুক্ত রয়েছে এবং তাদের কেন্দ্রের দূরত্ব কী? |
| একক বা বহু-গহ্বর ছাঁচ | এক ছাঁচ বন্ধ অংশ গঠিত | ছাঁচনির্মাণ ইভেন্ট প্রতি অংশ, ছাঁচ আকার, কুলিং ব্যালেন্স এবং ছাঁটাই | একটি ছাঁচ ইভেন্ট কত বিক্রয়যোগ্য অংশ উত্পাদন করা উচিত? |
| একক বা বহুস্তর | অংশ প্রাচীর মধ্যে উপাদান স্তর | এক্সট্রুডার, ডাই-হেড আর্কিটেকচার, উপাদান হ্যান্ডলিং এবং প্রক্রিয়া নিয়ন্ত্রণ | কোন উপকরণ এবং স্তর গঠন উদ্ধৃতি অন্তর্ভুক্ত করা হয়? |
দR&B ক্রমাগত এক্সট্রুশন শাটল ডেটা শীট, উদাহরণস্বরূপ, এক- বা দুই-স্টেশন ক্ল্যাম্প কনফিগারেশন থেকে আলাদাভাবে একক- এবং মাল্টি-প্যারিসন ডাই হেডগুলি তালিকাভুক্ত করে। মাল্টি-প্যারিসন টুলিং হল একটি আউটপুট লিভার; একটি দ্বিতীয় ছাঁচ স্টেশন অন্য. একটি প্রস্তাব লিভার ব্যবহার করতে পারে বা উভয়কে একত্রিত করতে পারে, তাই উদ্ধৃতি প্রত্যেকটিকে আলাদাভাবে চিহ্নিত করতে হবে।
পরিভাষাও অঞ্চলভেদে পরিবর্তিত হয়। ক্রেতা একটি জন্য অনুসন্ধান করতে পারেডবল স্টেশন ঘা ছাঁচনির্মাণ মেশিন, টুইন স্টেশন ঘা ছাঁচনির্মাণ মেশিন, দুই স্টেশন বোতল ফুঁ মেশিনবাডবল পার্শ্বযুক্ত শাটল ঘা ছাঁচনির্মাণ. শুধুমাত্র নাম দ্বারা নির্বাচন না করে শারীরিক ক্রম নিশ্চিত করুন।
মূল তুলনা: তিন জোড়া কিংগল মেশিনের আকার
নিম্নলিখিত বিশ্লেষণ ছয়টি বর্তমান Kinggle পণ্য পৃষ্ঠায় প্রকাশিত স্পেসিফিকেশন ব্যবহার করে। প্রতিটি জোড়া একই নামমাত্র সর্বোচ্চ ধারক ক্ষমতা আছে, যা স্টেশন পার্থক্য দেখতে সহজ করে তোলে। পরিসংখ্যান হল ক্যাটালগ রেফারেন্স, প্রতিটি বোতল, রজন, ডাই হেড বা বিকল্প প্যাকেজের জন্য উত্পাদন গ্যারান্টি নয়।
| ক্ষমতা এবং মডেল | স্টেশন | প্রকাশিত আউটপুট লেবেল | এইচডিপিই গলানোর ক্ষমতা | মেশিনের মাত্রা (L×W×H) | সাধারণ L×W খাম* | ওজন | ক্ল্যাম্পিং বল |
|---|---|---|---|---|---|---|---|
| 2LKGB2L | একক | 600 পিসি/ঘণ্টা শুকনো চক্র | ৩০ কেজি/ঘণ্টা | 3.1 × 1.7 × 2.5 মি | 5.3 m² | 2.5 টি | 40 kN |
| 2LKGB2D | ডাবল | 600 × 2 পিসি/ঘন্টা শুকনো চক্র | 55 কেজি/ঘণ্টা | 3.1 × 2.2 × 2.5 মি | 6.8 m² | 4.5 টি | 40 kN |
| 5LKGB5L | একক | 500 পিসি/ঘন্টা শুকনো চক্র | 55 কেজি/ঘণ্টা | 3.1 × 2.2 × 2.5 মি | 6.8 m² | 3.0 টি | 65 kN |
| 5LKGB5D | ডাবল | 500 × 2 পিসি/ঘন্টা শুকনো চক্র | 80 কেজি/ঘণ্টা | 3.2 × 2.2 × 2.5 মি | 7.0 m² | 5.2 টি | 65 kN |
| 15LKGB15L | একক | 450 পিসি/ঘণ্টা শুকনো চক্র | 100 কেজি/ঘণ্টা | 4.5 × 2.2 × 2.8 মি | 9.9 m² | 7.5 টি | 165 kN |
| 15LKGB15D | ডাবল | 450 × 2 পিসি/ঘন্টা শুকনো চক্র | 120 কেজি/ঘণ্টা | 4.8 × 2.9 × 2.8 মি | 13.9 m² | 12.5 টি | 165 kN |

জোড়া ডেটা কি প্রকাশ করে
1. স্টেশন সংখ্যা সর্বাধিক অংশ আকার সংজ্ঞায়িত করে না
প্রতিটি কিংগল জোড়ার মধ্যে, নামমাত্র ধারক ক্ষমতা এবং প্রকাশিত ক্ল্যাম্পিং বল একই থাকে: 2L এবং 40 kN, 5L এবং 65 kN, বা 15L এবং 165 kN। দ্বিতীয় স্টেশন উত্পাদন ক্রম পরিবর্তন; এটি একটি 5L প্ল্যাটফর্মকে 15L প্ল্যাটফর্মে পরিণত করে না।
মেশিন নির্বাচনের সময় এই পার্থক্য গুরুত্বপূর্ণ। পার্ট ভলিউম, প্রজেক্টেড এরিয়া, ছাঁচের মাত্রা এবং প্রয়োজনীয় ক্ল্যাম্প এখনও প্ল্যাটফর্মে ফিট করতে হবে। কিংগলেরব্লো ছাঁচনির্মাণ মেশিন নির্বাচন গাইডস্টেশন গণনা নির্বাচন করার আগে ধারক থেকে শুরু হয়.
2. ডাবল-স্টেশন জোড়া গলিত ক্ষমতা যোগ করে, কিন্তু একটি নির্দিষ্ট অনুপাত দ্বারা নয়
প্রকাশিত HDPE গলানোর ক্ষমতা 2L জোড়ায় 30 থেকে 55 kg/h, 5L জোড়ায় 55 থেকে 80 kg/h, এবং 15L জোড়ায় 100 থেকে 120 kg/h পর্যন্ত। এই বৃদ্ধিগুলি অভিন্ন নয় এবং একটি সর্বজনীন "ডাবল স্টেশন গুণক" এ রূপান্তরিত করা উচিত নয়।
এটি ডেটার সবচেয়ে গুরুত্বপূর্ণ ক্ষমতা পাঠ। দুটি স্টেশন আরও ছাঁচনির্মাণের সুযোগ তৈরি করতে পারে, তবে এক্সট্রুডারকে এখনও গ্রস প্যারিসন ভর সরবরাহ করতে হবে। একটি ভারী বোতল, আরও ফ্ল্যাশ, আরও ডাই আউটলেট বা ছোট ইভেন্টের ব্যবধান গলে যাওয়ার চাহিদা বাড়ায়। এক্সট্রুশন যখন বাধা হয়ে দাঁড়ায়, তখন স্টেশনের প্রাপ্যতা যোগ করা এটি সমাধান করতে পারে না।
3. ওজন এবং ইনস্টলেশন খাম আকার দ্বারা ভিন্নভাবে বৃদ্ধি
একক থেকে দ্বৈত মডেলে যাওয়ার ফলে প্রকাশিত মেশিনের ওজন 2L এ 2.5 থেকে 4.5 টন, 5L এ 3.0 থেকে 5.2 টন এবং 15L এ 7.5 থেকে 12.5 টন বৃদ্ধি পায়। গণনাকৃত L×W মেশিনের খাম যথাক্রমে প্রায় 5.3 থেকে 6.8 m², 6.8 থেকে 7.0 m² এবং 9.9 থেকে 13.9 m² পরিবর্তিত হয়।
মেঝে এলাকা তাই নিরাপদে "প্রায় একই" বা "দুগুণ বড়" হিসাবে বর্ণনা করা হয় না। ফলাফল প্ল্যাটফর্মের উপর নির্ভর করে। যন্ত্র-খামের গণনার কোনোটিই কারখানার বিন্যাস নয়: পরিষেবা অ্যাক্সেস, উপাদান সরবরাহ, কুলিং ম্যানিফোল্ড, নিয়ন্ত্রণ ক্যাবিনেট, অংশ স্রাব এবং ছাঁচ পরিচালনার জন্য এখনও স্থান প্রয়োজন। Kinggle এর ব্যবহার করুনশক্তি, বায়ু, জল এবং লেআউট গাইডসাইট প্ল্যান হিমায়িত করার আগে।
4. শুষ্ক-চক্র লেবেল একটি তুলনা সংকেত, একটি বিতরণ প্রতিশ্রুতি নয়
একটি শুকনো চক্র একটি সমাপ্ত অংশের উত্পাদন শর্ত প্রমাণ ছাড়াই মেশিনের গতিবিধি রেকর্ড করে। প্রকৃত আউটপুটে প্যারিসন গঠন, ঘা এবং নিষ্কাশনের সময়, কুলিং, ইজেকশন, ছাঁটাই, গুণমান হ্রাস এবং পরিকল্পিত স্টপ অন্তর্ভুক্ত করতে হবে। একটি পুরু 15L জেরিক্যান এবং একটি হালকা 500ml বোতল একই আউটপুট বরাদ্দ করা যায় না শুধুমাত্র কারণ তারা একই স্টেশন গণনা সহ একটি মেশিনে চলে।
ছাঁচনির্মাণ ঘটনা এবং ভর ভারসাম্য থেকে আউটপুট গণনা
পণ্য দিয়ে শুরু করুন এবং পিছনে কাজ করুন। শিফট ঘন্টা দ্বারা একটি ক্যাটালগ সংখ্যা গুণ করে শুরু করবেন না।
ধাপ 1: প্রয়োজনীয় ভাল আউটপুট সংজ্ঞায়িত করুন
নির্ধারিত উৎপাদন ঘন্টা, পরিকল্পিত পরিবর্তন এবং প্ল্যান্টের নিজস্ব প্রাপ্যতা অনুমান ব্যবহার করে প্রতি ঘন্টায় নিশ্চিত চাহিদাকে ভাল অংশে রূপান্তর করুন। চাহিদার পরিস্থিতি আলাদা রাখুন—বেস, সিজনাল পিক এবং ভবিষ্যৎ বৃদ্ধি—তাই একটি আশাবাদী লক্ষ্যের ভিতরে লুকিয়ে থাকার পরিবর্তে অতিরিক্ত ক্ষমতা দৃশ্যমান হয়।
ধাপ 2: একটি সম্পূর্ণ ছাঁচনির্মাণ ইভেন্ট পরিমাপ করুন
প্রস্তাবিত ছাঁচের জন্য, প্যারিসন সংখ্যা, গঠিত অংশ, স্থূল প্যারিসন ভর, সমাপ্ত অংশ ভর, ফ্ল্যাশ/রিগ্রিন্ড রুট, স্থিতিশীল ইভেন্ট ব্যবধান এবং গৃহীত মানের ফলাফল রেকর্ড করুন। একটি ছাঁচনির্মাণ ইভেন্ট মানে একটি ছাঁচ প্যারিসন উপাদান ক্যাপচার করে এবং এর অংশগুলির সেট তৈরি করে।
ভাল অংশ/h = ছাঁচনির্মাণ ইভেন্ট/h × অংশ প্রতি ইভেন্ট × গৃহীত ভগ্নাংশ
গ্রস মেল্ট ডিমান্ড (কেজি/ঘণ্টা) = মোল্ডিং ইভেন্ট/ঘ × গ্রস প্যারিসন ভর প্রতি ইভেন্ট (কেজি)
গৃহীত ভগ্নাংশ অবশ্যই একটি সম্মত ট্রায়াল বা একটি সৎ উদ্ভিদ অনুমান থেকে আসতে হবে। স্থূল প্যারিসন ভরের মধ্যে এমন উপাদান রয়েছে যা ছাঁচনির্মাণ ইভেন্টে প্রবেশ করে, শুধুমাত্র সমাপ্ত বোতল নয়। যদি ফ্ল্যাশ রিগ্রাউন্ড হয়, তবে এর পরিচালনা এবং পুনঃপ্রবর্তন এখনও লাইনটিকে প্রভাবিত করে।
ধাপ 3: এক লাইন হিসাবে বাধা পরীক্ষা করুন
প্রকৃত উপাদানের অধীনে প্রস্তাবিত এক্সট্রুডারের সাথে স্থূল গলিত চাহিদার তুলনা করুন। তারপর ছাঁচ কুলিং, ব্লো এয়ার, পার্ট রিমুভাল, ট্রিমিং, লিক টেস্টিং, কনভেয়িং, প্যাকিং এবং গ্রাইন্ডার ক্যাপাসিটি নিশ্চিত করুন। সর্বনিম্ন টেকসই পর্যায় লাইন আউটপুট সেট করে।
বিস্তৃত ক্রমাগত-মেশিন আউটপুট যুক্তির জন্য, Kinggle's দেখুনক্রমাগত ঘা ছাঁচনির্মাণ মেশিন গাইড. গতি পরীক্ষা চলাকালীন অংশ ওজন বা প্রাচীর বিতরণ পরিবর্তন হলে, ব্যবহার করুনপ্যারিসন প্রোগ্রামিং গাইডএবং প্রতিটি শর্তে একই দেয়ালের অবস্থান যাচাই করুন।
কোন কনফিগারেশন উত্পাদন পরিকল্পনা মাপসই?
একক স্টেশন সাধারণত ক্লিনার শর্টলিস্ট হয় যখন...
- যাচাইকৃত চাহিদা গ্রহণযোগ্য অপারেটিং মার্জিন সহ একটি ছাঁচ স্টেশনের সাথে ফিট করে;
- পণ্য পরিবর্তন ঘন ঘন হয় বা উত্পাদন রান ছোট হয়;
- বাজেট, রক্ষণাবেক্ষণ বা বৈধতার কারণে একটি ছাঁচ সেট পছন্দ করা হয়;
- অংশ, ছাঁচ বা অপসারণের পদ্ধতি একটি বিকল্প বিন্যাসকে কম ব্যবহারিক করে তোলে;
- কারখানার স্থান, উত্তোলন অ্যাক্সেস বা ডাউনস্ট্রিম অটোমেশন সীমিত;
- প্রকল্পটি এমন একটি বাজারে প্রবেশ করছে যেখানে চাহিদা এখনও প্রমাণিত হয়নি।
ডাবল স্টেশন একটি সম্পূর্ণ লাইন অধ্যয়নের যোগ্য যখন...
- স্থিতিশীল পুনরাবৃত্তি চাহিদা বাস্তবসম্মত একক-স্টেশন আউটপুট ছাড়িয়ে গেছে;
- দুটি মিলে যাওয়া ছাঁচ স্টেশন একটি পুনরাবৃত্তিযোগ্য প্রক্রিয়া চালাতে পারে;
- এক্সট্রুডার এবং ডাই হেড প্রয়োজনীয় স্থূল গলিত হার সরবরাহ করতে পারে;
- ঠাণ্ডা ছাঁচ কাজের বিকল্পের জন্য দরকারী সময় ছেড়ে দেয়;
- ছাঁটাই, পরীক্ষা এবং উপাদান হ্যান্ডলিং বর্ধিত প্রবাহ গ্রহণ করতে পারে;
- অতিরিক্ত ছাঁচ, মেশিন এবং ইউটিলিটি সুযোগ একটি প্রতিরক্ষাযোগ্য ব্যবসা মামলা আছে.
কোন তালিকাই একটি পণ্য ট্রায়াল প্রতিস্থাপন করে না। এটি একটি সাধারণ ক্রয় ত্রুটি প্রতিরোধ করে: দ্বিতীয় স্টেশনটিকে একটি স্বতন্ত্র আউটপুট আনুষঙ্গিক হিসাবে বিবেচনা করা। এটি একটি সিস্টেম সিদ্ধান্ত যা টুলিং, নিয়ন্ত্রণ, কমিশনিং এবং কারখানার মাধ্যমে অংশগুলির প্রবাহ পরিবর্তন করে।
ইউটিলিটি এবং ডাউনস্ট্রিম সরঞ্জাম স্টেশন সুবিধা মুছে ফেলতে পারে
একটি ডাবল-স্টেশন লাইন মোল্ড-কুলিং সিস্টেমে আরও তাপ পাঠাতে পারে এবং মোল্ডিং ইভেন্টগুলিকে কাছাকাছি তৈরি করতে পারে। সংকুচিত বায়ুকে চাপ ধরে রাখতে হবে এবং লাইনের চাহিদার সময় প্রবাহ সরবরাহ করতে হবে, কেবল নিষ্ক্রিয় অবস্থায় নয়। শীতল জল স্থিতিশীল অবস্থার সঙ্গে উভয় ছাঁচ সার্কিট পৌঁছাতে হবে। বৈদ্যুতিক বিতরণ, জলবাহী কুলিং এবং ক্যাবিনেটের পরিবেশ অবশ্যই চূড়ান্ত বিল্ডের সাথে মেলে।
তুলনা সারণি থেকে উদ্ভিদ পরিষেবা গণনা করবেন না। কিছু বর্তমান Kinggle ওয়েব স্পেসিফিকেশন অসঙ্গত ইউনিট টাইপোগ্রাফি ব্যবহার করে, এবং গড় শক্তি পরিসংখ্যান একটি অভিন্ন পণ্য পরীক্ষা বর্ণনা করে না। অর্ডারকৃত কনফিগারেশনের জন্য প্রকল্প-নির্দিষ্ট ইউটিলিটি শীট, বৈদ্যুতিক অঙ্কন এবং সাধারণ বিন্যাস অঙ্কন অনুরোধ করুন।
ছাঁচ খোলার পরে প্রতিটি প্রক্রিয়া পরীক্ষা করুন
- টেক-আউট সরঞ্জামগুলি বিকল্প স্টেশন থেকে অংশ গ্রহণ করতে পারে?
- ছাঁটাই কি প্রকৃত ফ্ল্যাশ এবং ঘাড়/নীচের জ্যামিতি পরিচালনা করতে পারে?
- লিক পরীক্ষক প্রয়োজনীয় লাইন হারে প্রতিটি গহ্বর পরিদর্শন করতে পারেন?
- পরিবাহক সংঘর্ষ, জমা এবং অংশ বিকৃতি প্রতিরোধ করতে পারেন?
- গ্রাইন্ডার এবং ব্লেন্ডার কি রিগ্রিন্ড অনুপাতকে অস্থিতিশীল না করে ফ্ল্যাশ পরিচালনা করতে পারে?
- অনুমোদিত পরিদর্শন এবং পরিবর্তনের কাজের জন্য অপারেটররা কি নিরাপদে উভয় স্টেশনে পৌঁছাতে পারে?
যদি দ্রুত দৌড়ানো অস্থির প্রাচীর বেধ, ফ্ল্যাশ, কুলিং বিকৃতি বা পুনরাবৃত্তি অ্যালার্ম তৈরি করে, সংযোগ করুনপ্রতিরোধমূলক রক্ষণাবেক্ষণ রেকর্ডKinggle এর সাথেHMI সমস্যা সমাধানের পদ্ধতিরেসিপি পরিবর্তনের সাথে একটি শারীরিক বাধা লুকানোর আগে।

মোট ইনস্টল করা খরচ তুলনা করুন, একা মেশিনের দাম নয়
প্লাস্টিকের বোতল তৈরির মেশিনের দাম খুঁজছেন একজন ক্রেতা দুটি উদ্ধৃতি পেতে পারেন যা সমতুল্য নয়। একটি দ্বিতীয় ছাঁচ সেট, টেক-আউট এবং লিক টেস্টিং অন্তর্ভুক্ত করতে পারে; অন্য শুধুমাত্র বেস ছাঁচনির্মাণ মেশিন দেখাতে পারে. নিম্ন শিরোনাম মূল্য তাই একটি কম সম্পূর্ণ উত্পাদন সেল বর্ণনা করতে পারে।
| খরচ স্তর | একক-স্টেশন প্রশ্ন | ডাবল-স্টেশন প্রশ্ন |
|---|---|---|
| মেশিন প্ল্যাটফর্ম | কোন এক্সট্রুডার, ক্ল্যাম্প, কন্ট্রোল এবং স্ট্যান্ডার্ড অক্সিলিয়ারি অন্তর্ভুক্ত? | কোন অতিরিক্ত ক্যারেজ, ক্ল্যাম্প, ব্লো এবং কন্ট্রোল সরঞ্জাম অন্তর্ভুক্ত? |
| ছাঁচ এবং ডাই মাথা | একটি সম্পূর্ণ ছাঁচ এবং সঠিক ডাই আউটলেট প্যাকেজ অন্তর্ভুক্ত? | দুটি মিলিত ছাঁচ স্টেশন অন্তর্ভুক্ত, এবং মাথা গণনা এবং আউটলেট পিচ টুল পরিকল্পনা অভিন্ন? |
| কারখানা সেবা | কি শক্তি, বায়ু, জল এবং মেঝে/লোডিং কাজ প্রয়োজন? | বিদ্যমান পরিষেবাগুলি কি একই সাথে কারখানার চাহিদার অধীনে দ্রুত ইভেন্ট ক্রম সমর্থন করতে পারে? |
| ডাউনস্ট্রিম সেল | কোন টেক-আউট, ট্রিমিং, টেস্টিং, কনভেয়িং এবং গ্রাইন্ডিং ধাপগুলি ম্যানুয়াল বা স্বয়ংক্রিয়? | প্রতিটি ডাউনস্ট্রিম স্টেজ কি জমা না করে বিকল্প স্টেশন থেকে অংশ গ্রহণ করতে পারে? |
| পরিবর্তন এবং বৈধতা | ক্রেতার পদ্ধতির অধীনে একটি ছাঁচ এবং রেসিপি পরিবর্তন করতে কতক্ষণ সময় লাগে? | একটি পণ্য পরিবর্তনের পরে দুটি স্টেশন কীভাবে সারিবদ্ধ, যোগ্য এবং পুনরুদ্ধার করা হয়? |
| অপারেটিং ঝুঁকি | একক ছাঁচ স্টেশন বন্ধ হলে কি আউটপুট হারিয়ে যায়? | হয় স্টেশন নিরাপদে বিচ্ছিন্ন করা যেতে পারে, এবং ভাগ এক্সট্রুশন ক্রম কি হবে? |
একটি দরকারী অর্থনৈতিক তুলনা উভয় পক্ষের একই প্রকল্প সীমানা ব্যবহার করে। ছাঁচনির্মাণ মেশিন, ছাঁচ, ডাই হেড, সহায়ক, ইনস্টলেশন, কমিশনিং, প্রশিক্ষণ এবং কারখানার পরিবর্তনগুলি অন্তর্ভুক্ত করুন। তারপর ক্রেতার নিজস্ব অপারেটিং অনুমান ব্যবহার করে শ্রম, ইউটিলিটি, পরিকল্পিত রক্ষণাবেক্ষণ, পরিবর্তনের ক্ষতি, গুণমানের ক্ষতি এবং ডাউনটাইম অনুমান করুন।
ভাল অংশ প্রতি খরচ = তুলনা সময়ের মোট খরচ ÷ একই সময়ের মধ্যে উত্পাদিত গৃহীত অংশ
লব এবং হরকে একই সময় উইন্ডো এবং সুযোগ ব্যবহার করতে হবে। একটি একক-স্টেশন ড্রাই-সাইকেল আউটপুটের উপরে একটি ডাবল-স্টেশন মূলধন চিত্র রাখবেন না, বা একটি স্বয়ংক্রিয় ডাবল লাইনকে একটি বেস একক মেশিনের সাথে তুলনা করবেন না যা ছাঁটাই এবং পরীক্ষা বাদ দেয়। চাহিদা যোগ করা আউটপুট ব্যবহার করতে না পারলে, নিষ্ক্রিয় ক্ষমতা একটি খরচ থেকে যায়। যদি চাহিদা একক-স্টেশনের ক্ষমতা অতিক্রম করে, মিস উত্পাদন এবং ওভারটাইমও খরচ।
মূল্য এখনও একটি বৈধ ক্রয় সীমাবদ্ধতা, কিন্তু এটি প্রযুক্তিগত ফিট পরে অন্তর্গত. কিংগলকে প্রতিটি অন্তর্ভুক্ত উপাদান এবং প্রতিটি ক্রেতা সরবরাহকৃত আইটেম সনাক্ত করতে বলুন যাতে উদ্ধৃতিটি লাইন দ্বারা লাইনের সাথে তুলনা করা যায়।
একটি ভাল RFQ ক্যাটালগ রেফারেন্স থেকে গ্যারান্টিযুক্ত শর্তগুলিকে আলাদা করে
প্রত্যেক সরবরাহকারীকে একই ইনপুট শীট পাঠান। অন্যথায়, দুটি উদ্ধৃতি বিভিন্ন অনুমান ব্যবহার করতে পারে এবং এখনও তুলনীয় দেখায়।
| RFQ ক্ষেত্র | প্রয়োজনীয় ইনপুট | কেন এটা স্টেশন সিদ্ধান্ত পরিবর্তন |
|---|---|---|
| অংশ | অঙ্কন বা নমুনা, সর্বাধিক মাত্রা, ঘাড়/ফিনিশ, হ্যান্ডেল, বিভাজন লাইন এবং ট্রিমিং প্রয়োজনীয়তা | ছাঁচ ফিট, আন্দোলন এবং নিম্নধারার কাজ সংজ্ঞায়িত করে |
| উপাদান | সঠিক রজন গ্রেড, রঙ, সংযোজন, রিগ্রিন্ড/পিসিআর প্ল্যান এবং সরবরাহকারী ডেটা | গলিত আচরণ, স্থূল থ্রুপুট এবং কুলিং পরিবর্তন করে |
| ভর এবং প্রাচীর | সমাপ্ত ওজন, স্থূল প্যারিসন/ফ্ল্যাশ অনুমান, প্রাচীরের গুরুত্বপূর্ণ অবস্থান এবং সহনশীলতা | চক্র লক্ষ্যগুলিকে গলে যাওয়া চাহিদা এবং গুণমানের প্রমাণে পরিণত করে |
| চাহিদা | প্রতি ঘন্টায় ভাল অংশ, স্থানান্তর, বছর এবং পিক সিজন; SKU/পরিবর্তন পরিকল্পনা | দ্বিতীয় স্টেশনটি উত্পাদনশীলভাবে লোড করা যায় কিনা তা দেখায় |
| টুলিং | স্টেশন গণনা, ডাই আউটলেট, গহ্বর, কেন্দ্রের দূরত্ব, ছাঁচ সেট এবং কুলিং লেআউট | একটি ভিন্ন মাথা বা গহ্বর অনুমান লুকানো থেকে "ডাবল স্টেশন" প্রতিরোধ করে |
| গুণমান | ওজন, মাত্রিক, প্রাচীর, ফুটো, ড্রপ, শীর্ষ-লোড বা অন্যান্য সম্মত পরীক্ষা | চলাচলের গতির পরিবর্তে ভাল আউটপুট সংজ্ঞায়িত করে |
| কারখানা | পাওয়ার স্ট্যান্ডার্ড, বায়ু/জলের অবস্থা, মেঝে এবং ছাদের সীমা, উত্তোলনের পথ এবং ডাউনস্ট্রিম সরঞ্জাম | সম্পূর্ণ ডাবল-স্টেশন সেল ইনস্টল এবং সমর্থিত হতে পারে কিনা তা পরীক্ষা করে |
গ্রহণযোগ্যতার বিচারের সময় এই আইটেমগুলি রেকর্ড করুন
- মেশিন, ছাঁচ, ডাই হেড, রজন এবং রেসিপি পরিচয়।
- প্রতিটি স্টেশনের জন্য স্থিতিশীল ছাঁচনির্মাণ-ইভেন্টের ব্যবধান—একটি দ্রুততম ইভেন্ট নয়।
- গ্রস প্যারিসন ভর, সমাপ্ত অংশ ওজন এবং ফ্ল্যাশ রুট।
- সম্মত পরীক্ষা উইন্ডোর উপর গহ্বর এবং স্টেশন দ্বারা গৃহীত অংশ.
- সমালোচনামূলক প্রাচীর, মাত্রিক এবং কার্যকরী ফলাফল।
- প্রদর্শিত লোডের অধীনে প্রকৃত বায়ু, জল এবং বৈদ্যুতিক অবস্থা।
- ট্রায়াল চলাকালীন অ্যালার্ম, স্টপ এবং ম্যানুয়াল-হস্তক্ষেপ রেকর্ড।
এই রেকর্ডটি ক্রেতার পণ্যের উপর ভিত্তি করে একটি সিদ্ধান্তে "একক বনাম ডাবল স্টেশন"কে পরিণত করে। এটি ভবিষ্যতে সমস্যা সমাধান এবং প্রতিরোধমূলক রক্ষণাবেক্ষণের জন্য কমিশনিং বেসলাইন প্রদান করে।
প্রায়শই জিজ্ঞাসিত প্রশ্ন
কোনটি দ্রুত: একটি একক-স্টেশন বা ডাবল-স্টেশন ব্লো মোল্ডিং মেশিন?
একটি ডাবল-স্টেশন মেশিনে উচ্চতর আউটপুট সম্ভাবনা রয়েছে কারণ দুটি ছাঁচ স্টেশন একটি শেয়ার্ড এক্সট্রুশন সিস্টেমের চারপাশে বিকল্প। প্রকৃত ভাল আউটপুট এখনও গলিত ক্ষমতা, প্যারিসন গণনা, কুলিং, অংশ অপসারণ, ডাউনস্ট্রিম সরঞ্জাম এবং গৃহীত মানের উপর নির্ভর করে।
একটি ডাবল-স্টেশন ব্লো ছাঁচনির্মাণ মেশিন দ্বিগুণ উত্পাদন করে?
স্বয়ংক্রিয়ভাবে নয়। প্রকাশিত ড্রাই-সাইকেল পরিসংখ্যান দুটি বিকল্প স্টেশন দেখাতে পারে, তবে বিক্রয়যোগ্য আউটপুট গ্রোস মেল্ট ডিমান্ড, কুলিং, ট্রিমিং, টেস্টিং, স্টপ বা প্রত্যাখ্যান দ্বারা সীমিত হতে পারে। আসল পণ্য এবং উপাদান দিয়ে মেশিনটি যাচাই করুন।
একটি ডাবল-স্টেশন মেশিন কি ডাবল-হেড মেশিনের মতো?
নং। স্টেশন গণনা ছাঁচ এবং বাতা অবস্থান বর্ণনা করে। একটি ছাঁচনির্মাণ ইভেন্টের জন্য কতগুলি প্যারিসন বের করা হয় তা মাথার সংখ্যা বর্ণনা করে। একটি মেশিন একটি বা একাধিক ডাই আউটলেটের সাথে দুটি স্টেশনকে একত্রিত করতে পারে।
দুটি স্টেশন কি ভিন্ন ছাঁচ চালাতে পারে?
অনুমান করবেন না যে তারা সম্পর্কহীন পণ্যগুলি দক্ষতার সাথে চালাতে পারে। স্টেশনগুলি এক্সট্রুশন এবং প্রক্রিয়ার শর্তগুলি ভাগ করে, তাই পণ্যের ভর, প্যারিসন টাইমিং, কুলিং এবং ডাউনস্ট্রিম কাজ অবশ্যই সামঞ্জস্যপূর্ণ হতে হবে। ইঞ্জিনিয়ারিং চলাকালীন সঠিক ব্যবস্থা নিশ্চিত করুন।
আমি কি 5L পাত্রের জন্য একটি একক বা ডবল স্টেশন বেছে নেব?
কন্টেইনার ভলিউম শুধুমাত্র প্ল্যাটফর্ম সনাক্ত করে। যাচাইকৃত ভাল-অংশের চাহিদা, পণ্যের ওজন, রানের দৈর্ঘ্য, ছাঁচ এবং ডাই-হেড প্ল্যান, উপলব্ধ ইউটিলিটি, কারখানার বিন্যাস এবং ডাউনস্ট্রিম ক্ষমতা থেকে স্টেশন গণনা চয়ন করুন।
ব্লো মোল্ডিং মেশিনের আউটপুট কীভাবে গণনা করা উচিত?
প্রতি ঘন্টায় মোল্ডিং ইভেন্টগুলি প্রতি ইভেন্টের অংশ এবং গৃহীত ভগ্নাংশ দ্বারা গুণিত ব্যবহার করুন। স্থূল গলিত চাহিদা, শীতলকরণ এবং প্রতিটি নিম্নমুখী পদক্ষেপের বিপরীতে ফলাফল পরীক্ষা করুন। উৎপাদন আউটপুট হিসাবে একা শুকনো চক্র ব্যবহার করবেন না.
একটি একক-বনাম-ডবল-স্টেশন উদ্ধৃতির জন্য কী তথ্য প্রয়োজন?
অংশ অঙ্কন, উপাদান গ্রেড, সমাপ্ত এবং স্থূল প্যারিসন ভর, প্রাচীর এবং গুণমানের প্রয়োজনীয়তা, ভাল অংশ লক্ষ্য, SKU পরিকল্পনা, ছাঁচ এবং গহ্বর ধারণা, ইউটিলিটি, বিন্যাস এবং নিম্নধারার সরঞ্জাম প্রদান করুন।