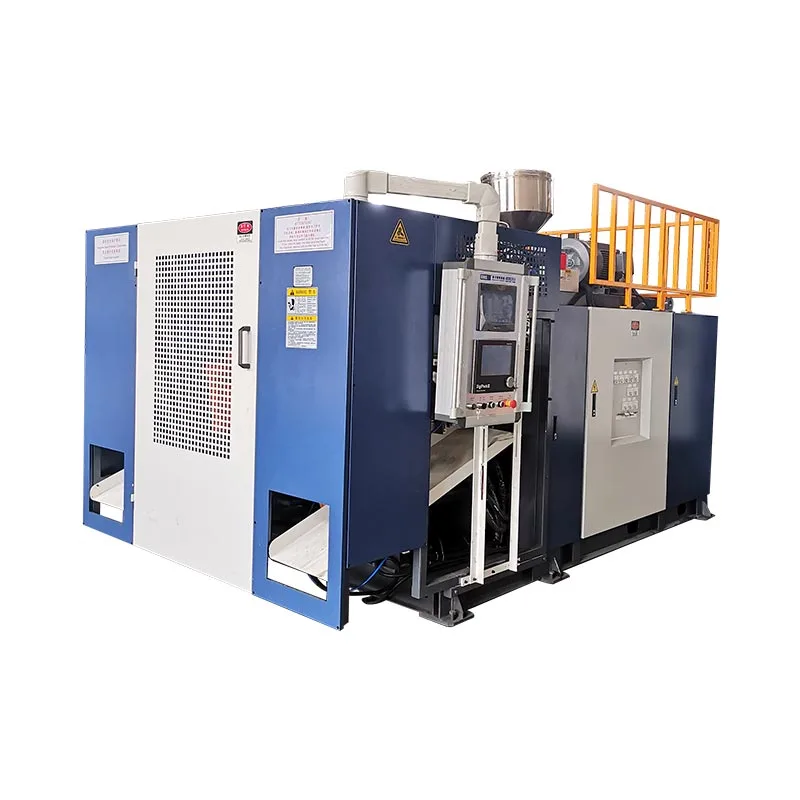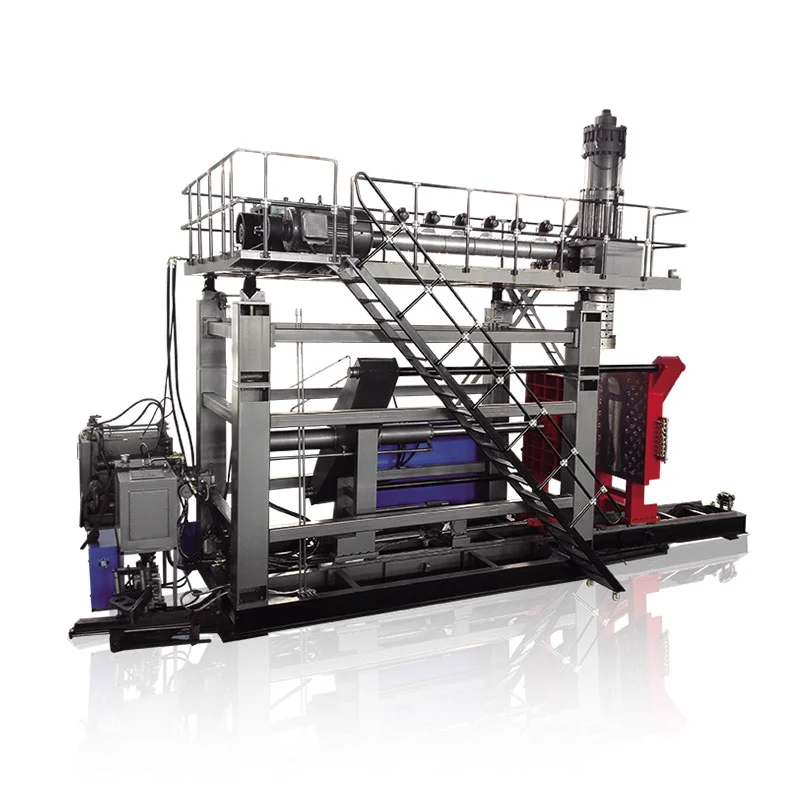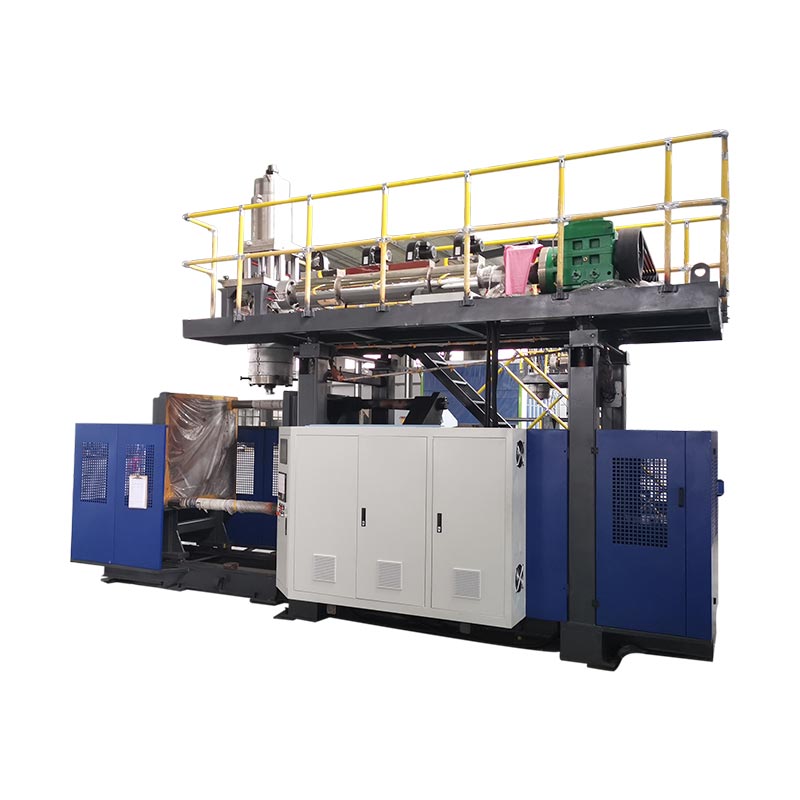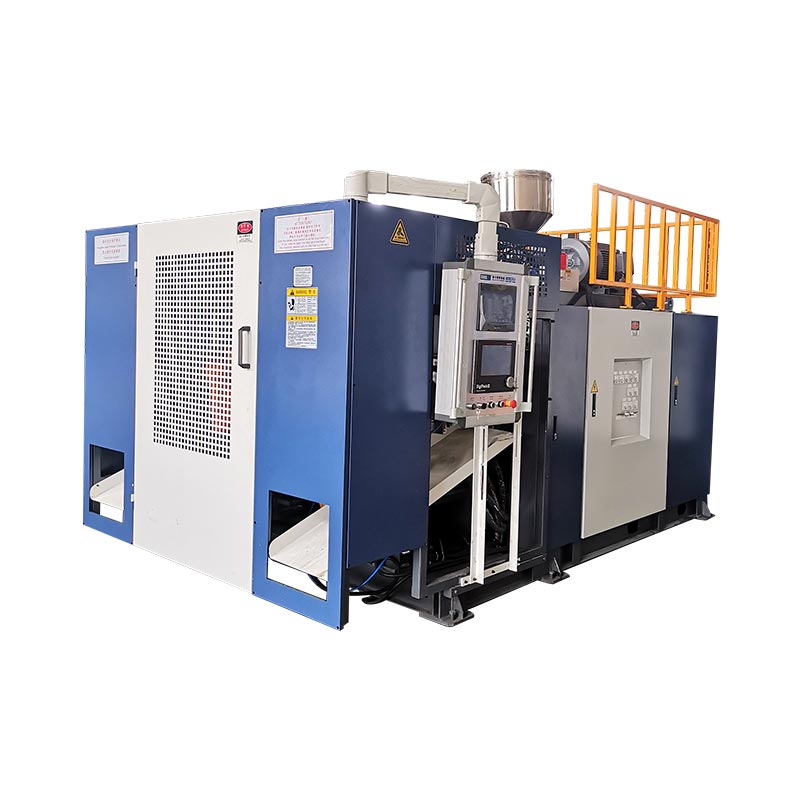
প্যারিসন প্রোগ্রামিং এক্সট্রুশনের সময় ডাই গ্যাপ পরিবর্তন করে তাই উপাদান যেখানে সমাপ্ত অংশের প্রয়োজন সেখানে স্থাপন করা হয়। একটি ভাল প্রোফাইল পুরো কন্টেইনারকে ভারী না করে কোণ, হ্যান্ডল, কাঁধ এবং চিমটি-অফ জায়গাগুলিকে রক্ষা করে।

প্যারিসন প্রোগ্রামিং আসলে কি নিয়ন্ত্রণ করে
এক্সট্রুশন ব্লো মোল্ডিং-এ, গলিত প্লাস্টিক ডাইকে প্যারিসন নামক নল হিসাবে ছেড়ে দেয়। মাধ্যাকর্ষণ, গলিত শক্তি, ডাই ফুলে যাওয়া, প্রসারিত হওয়া এবং ছাঁচের জ্যামিতি কীভাবে সেই টিউবটি একটি অংশ হয়ে ওঠে তা প্রভাবিত করে। একটি ইউনিফর্ম ডাই গ্যাপ খুব কমই একটি অভিন্ন সমাপ্ত প্রাচীর তৈরি করে যখন অংশটিতে কাঁধ, কোণ, একটি হ্যান্ডেল বা গভীর ড্র থাকে।
কন্ট্রোলার নির্বাচিত বিভাগগুলিকে আরও ঘন বা পাতলা করার জন্য টুলিংকে সরিয়ে দেয়। উদ্দেশ্য নিয়ন্ত্রিত উপাদান বন্টন: অত্যন্ত প্রসারিত বা অত্যন্ত লোড এলাকায় যথেষ্ট উপাদান, সহজে গঠন করা বিভাগগুলিতে কম অপ্রয়োজনীয় ওজন সহ।
| প্রোফাইল অ্যাকশন | প্রক্রিয়া প্রভাব | কি যাচাই করতে হবে |
|---|---|---|
| নির্বাচিত পয়েন্টে খোলার বৃদ্ধি | প্যারিসনের সেই অংশে উপাদান যোগ করে | পাতলা কোণ, হাতল শিকড়, কাঁধ, নীচে এবং চিমটি বন্ধ এলাকা |
| নির্বাচিত পয়েন্টে খোলার হ্রাস করুন | সেই অংশে উপাদান কমিয়ে দেয় | ভারী সোজা দেয়াল, ধীর শীতল অঞ্চল এবং অতিরিক্ত অংশ ওজন |
| প্রোফাইল শিফট করুন | প্যারিসন বরাবর পুরু এবং পাতলা জোন সরান | একটি প্রোগ্রাম করা জোন অভিপ্রেত অংশ বৈশিষ্ট্যের সাথে সারিবদ্ধ কিনা |
| স্কেল সামগ্রিক প্রোফাইল ওজন | সম্পূর্ণ প্রোফাইল পরিবর্তন করে | মোট ওজন এবং সর্বনিম্ন প্রাচীর, না শুধুমাত্র গড় |
একটি দরকারী উত্পাদন রেকর্ড প্রোফাইল ফাইলটিকে ছাঁচ নম্বর, রজন গ্রেড, রঙ বা রিগ্রিন্ড অবস্থা, তাপমাত্রার রেসিপি, শটের আকার, শীতল করার সময় এবং অনুমোদিত অংশ পরিমাপের সাথে একত্রে রাখে।
ক্রমাগত এবং সঞ্চয়কারী সিস্টেম বিভিন্ন রেফারেন্স ব্যবহার করে
উপর কক্রমাগত ঘা ছাঁচনির্মাণ মেশিন, প্যারিসন ক্রমাগত ফর্ম. প্রোফাইল সাধারণত সময় বা প্যারিসন দৈর্ঘ্যের সাথে সিঙ্ক্রোনাইজ করা হয়। এক্সট্রুশন স্থায়িত্ব গুরুত্বপূর্ণ কারণ আউটপুট পরিবর্তন অংশ বরাবর একটি প্রোগ্রাম করা পয়েন্ট সরাতে পারে।
একটি উপরসঞ্চয়ক ঘা ছাঁচনির্মাণ মেশিন, গলে সংরক্ষণ করা হয় এবং ডাই মাধ্যমে push করা হয়. প্রোফাইলটি অ্যাকিউমুলেটর অবস্থানের সাথে আবদ্ধ করা যেতে পারে। শট সাইজ, ফিলিং কনসিস্টেন্সি, এবং ট্রান্সডুসার ক্রমাঙ্কন প্রাচীর-বেধের সমস্যার অংশ হয়ে ওঠে।

কর্মকর্তাMOOG DigiPack III ম্যানুয়ালনথি উভয় সঞ্চয়কারী এবং ক্রমাগত এক্সট্রুশন অ্যাপ্লিকেশন. এর অর্থ এই নয় যে প্রতিটি Kinggle মেশিন একই নিয়ামক ব্যবহার করে। প্রকল্পের উদ্ধৃতিতে কন্ট্রোলার মডেল, প্রোফাইল ক্ষমতা, অ্যাকচুয়েটর এবং টুলিং নিশ্চিত করুন।
একটি নিয়ন্ত্রিত সেটআপ ক্রম
- সঠিক রেসিপি নিশ্চিত করুন.ছাঁচ, উপাদান, ডাই এবং পণ্য সংশোধন মেলে.
- গলে স্থির করুন।প্রকৃত তাপমাত্রা স্থির হতে দিন এবং সামঞ্জস্যপূর্ণ খাওয়ানো এবং এক্সট্রুশন নিশ্চিত করুন।
- টুলিং জিরো এবং স্প্যান চেক করুন।স্টিকিং, ফুটো বা মিসলাইনমেন্টের জন্য আন্দোলন পরিদর্শন করুন।
- প্যারিসন দৈর্ঘ্য এবং শট আকার সেট করুন.প্যারিসন অবশ্যই ছাঁচ বন্ধে সঠিক অবস্থানে পৌঁছাতে হবে।
- একটি সাধারণ প্রোফাইল দিয়ে শুরু করুন।অনেক তীক্ষ্ণ সংশোধনের চেয়ে বিস্তৃত পরিবর্তনগুলি নির্ণয় করা সহজ।
- বিভিন্ন স্থিতিশীল চক্র ছাঁচ.একটি প্রধান প্রক্রিয়া পরিবর্তনের পরে প্রথম অংশ বিচার করবেন না.
- নির্দিষ্ট অবস্থান পরিমাপ.নূন্যতম প্রাচীর, অংশ ওজন, চেহারা এবং কার্যকরী ফলাফল রেকর্ড করুন।
- একবারে একটি এলাকা পরিবর্তন করুন।পুনরাবৃত্তিযোগ্য উন্নতির পরেই একটি নতুন সংশোধন সংরক্ষণ করুন।
উপসর্গ দ্বারা প্রাচীর-বেধ সমস্যা সমাধান
| উপসর্গ | পরিদর্শন করুন | পরবর্তী ধাপ |
|---|---|---|
| পাতলা নীচে বা কাঁধ | প্রোফাইল পজিশন, প্যারিসন স্যাগ, স্ট্রেচ এবং ব্লো টাইমিং | সামগ্রিক ওজন যোগ করার আগে প্রান্তিককরণ নিশ্চিত করুন |
| এক পাশ ক্রমাগত পাতলা | ডাই সেন্টারিং, মোল্ড অ্যালাইনমেন্ট, কুলিং এবং প্যারিসন কন্টাক্ট | অসমমিত শারীরিক কারণ সংশোধন করুন |
| পুরুত্ব চক্র থেকে চক্রে চলে | দ্রবীভূত তাপমাত্রা, আউটপুট, শট আকার, প্রতিক্রিয়া এবং জলবাহী স্থায়িত্ব | পয়েন্ট সম্পাদনা করার আগে প্রক্রিয়াটি স্থির করুন |
| ভারী প্রাচীর কিন্তু দুর্বল চিমটি বন্ধ | উপাদান অবস্থান, চিমটি বন্ধ নকশা এবং প্যারিসন অবস্থান | সম্পূর্ণ অংশের ওজন বাড়ানোর পরিবর্তে উপাদানটিকে চিমটি অঞ্চলে সরান |
| ভাল বিতরণ কিন্তু অতিরিক্ত ওজন | সামগ্রিক স্কেল এবং অপ্রয়োজনীয়ভাবে ভারী বিভাগ | ন্যূনতম-প্রাচীর অবস্থানগুলি রক্ষা করার সময় পরিমাপ করা পদক্ষেপগুলি হ্রাস করুন |
| কমান্ড পরিবর্তন কিন্তু অংশ না | অ্যাকচুয়েটর, ভালভ, ওয়্যারিং, ক্রমাঙ্কন বা সীমাবদ্ধতা | কমান্ড এবং প্রতিক্রিয়া তুলনা করুন, তারপর রক্ষণাবেক্ষণের দিকে এগিয়ে যান |
কারখানার দৃশ্য: পুনরাবৃত্তিযোগ্যতা একাধিক নিখুঁত নমুনা গুরুত্বপূর্ণ
একটি প্রোফাইল শুধুমাত্র তখনই উৎপাদন-প্রস্তুত হয় যখন এটি স্বাভাবিক পরিবর্তন থেকে বেঁচে থাকে, যেমন একটি উষ্ণ পুনঃসূচনা, উপাদান-লট পরিবর্তন, স্থানান্তর পরিবর্তন এবং শীতল-জলের অবস্থার প্রত্যাশিত পরিসর। একটি ভাল ধারক প্রমাণ করে যে মেশিনটি অংশ তৈরি করতে পারে; একটি স্থিতিশীল রান প্রমাণ করে যে প্রক্রিয়াটি পরিচালনা করা যেতে পারে।
গ্রহণ করার আগে, পরিমাপের অবস্থান, নমুনার পরিমাণ, কার্যকরী পরীক্ষা এবং অনুমোদিত রেসিপি সংশোধনের বিষয়ে সম্মত হন। প্রশিক্ষিত অপারেটরদের নিয়ন্ত্রিত সমন্বয়গুলি করতে এবং বিপরীত করার জন্য একটি নথিভুক্ত রুট দেওয়ার সময় বেসলাইন ফাইলটি সুরক্ষিত করুন।
যদি অ্যালার্ম, অবস্থানের মতবিরোধ বা ক্রম পরিবর্তনের সাথে প্রোফাইল অস্থিরতা প্রদর্শিত হয়, তাহলে ব্যবহার করুনএইচএমআই এবং অ্যালার্ম গাইড. ক্রেতারা এখনও সরঞ্জাম সংজ্ঞায়িত করে কিংগলের সাথে শুরু করতে পারেনমেশিন নির্বাচন গাইড.
প্রায়শই জিজ্ঞাসিত প্রশ্ন
প্যারিসন প্রোগ্রামিং কি?
প্যারিসন প্রোগ্রামিং এক্সট্রুশনের সময় ডাই-গ্যাপ ওপেনিং পরিবর্তন করে তাই প্যারিসনের বিভিন্ন বিভাগ বিভিন্ন পরিমাণে উপাদান পায়।
প্যারিসন প্রোগ্রামিং কি প্রতিটি পাতলা দেয়ালের সমস্যার সমাধান করতে পারে?
না। এটি নির্ভরযোগ্যভাবে ডাই মিসলাইনমেন্ট, অস্থির এক্সট্রুশন, ক্ষতিগ্রস্ত টুলিং, দুর্বল কুলিং, ভুল ছাঁচ ডিজাইন, বা একটি ত্রুটিপূর্ণ অ্যাকচুয়েটর ঠিক করতে পারে না।
আমি প্রথমে পৃথক পয়েন্ট বা সামগ্রিক ওজন পরিবর্তন করা উচিত?
সম্পূর্ণ অংশটি ধারাবাহিকভাবে হালকা বা ভারী হলেই সামগ্রিক ওজন ব্যবহার করুন। পরিমাপ একটি নির্দিষ্ট এলাকায় একটি পুনরাবৃত্তিযোগ্য সমস্যা দেখালে স্থানীয় পয়েন্ট পরিবর্তন ব্যবহার করুন।
কেন প্রোফাইল অংশে সরানো হয়?
সাধারণ কারণগুলির মধ্যে এক্সট্রুশন রেট, প্যারিসন দৈর্ঘ্য, অ্যাকিউমুলেটর শট সামঞ্জস্য, উপাদান তাপমাত্রা, সূচনা বিলম্ব, বা সেন্সর ক্রমাঙ্কনের পরিবর্তন অন্তর্ভুক্ত।
একটি মেশিনের কতগুলি প্রোফাইল পয়েন্ট প্রয়োজন?
প্রয়োজনীয় সংখ্যা অংশ জ্যামিতি এবং নিয়ামক কনফিগারেশন উপর নির্ভর করে। আরো পয়েন্ট একটি অস্থির প্রক্রিয়া জন্য ক্ষতিপূরণ না.